为什么高端模具制造根本离不开放电火花?
EDM加工的本质,是利用脉冲放电的电蚀作用蚀除导电材料,全程没有机械切削力。这一点,刚好解决了很多传统加工解决不了的痛点。 不管你材料硬度有多高,只要能导电,就能加工。不管你的型腔结构有多复杂,棱边尖角有多刁钻,只要电极做的出来,就能完整复刻下来。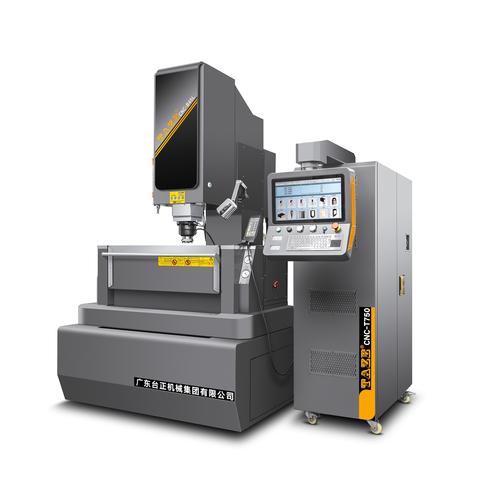
现在的电火花加工(EDM),早就不是你印象里的老样子了
说实话,我接触EDM快二十年,见过太多人对它的偏见,都来自十年前甚至二十年前的旧设备旧工艺。 老放电机是什么样?油污满地,操作全靠手感,加工完还要花好几天抛光,精度全靠师傅经验。现在的新款数控EDM呢?早就脱胎换骨了。 上个月我去苏州一家做半导体封装模具的工厂,看他们新上的数控镜面电火花机,加工出来的型腔表面粗糙度直接做到Ra0.08,根本不需要后续人工抛光,原来一周的活,现在两天就搞定了。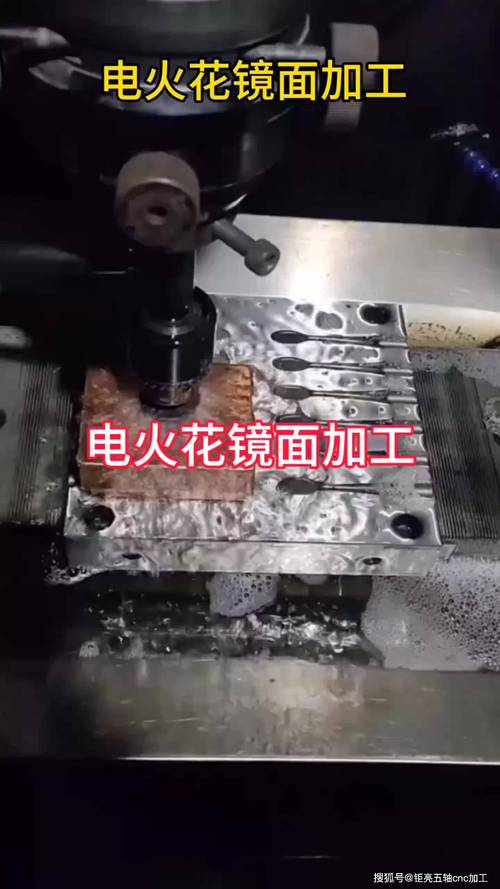
新手用EDM避坑,几个掏心窝子的经验
干了这么多年,踩过的坑比吃过的饭还多,给刚接触电火花加工(EDM)的新手整理几个最实用的提醒: 💡 电极材料绝对不能乱选:加工普通淬硬钢模,用紫铜就够,成本低还好加工。要是加工硬质合金、聚晶金刚石这类超硬材料,一定要用铜钨合金或者银钨电极,不然电极损耗快到离谱,干到最后尺寸差十几个微米,直接废活。 ❗ 不要盲目追进口设备:国产EDM这些年进步真的很大,苏州三光、北京阿奇的中走丝,做普通模具精度完全够用,价格只有进口的三分之一,性价比拉满。要是你做百万级的光学模具、半导体封装模具,再考虑进口设备也不迟。 ✅ 一定要做加工前的仿真模拟:现在的EDM编程软件都带放电间隙和损耗仿真,提前算好补偿,不要急着上机试。我早年带过一个徒弟,赶急活跳过仿真直接上机,三个定制电极全打废,直接亏了小两万,那时候他半个月工资都没了。 现在高端制造越发展,对复杂结构、超硬材料的加工需求越多,EDM的不可替代性反而越来越强。很多人看不起它,觉得它老,真到卡脖子的时候才发现,离了它还真不行。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):高端制造里被低估的隐形王牌 https://www.dachanpin.com/a/tg/69384.html