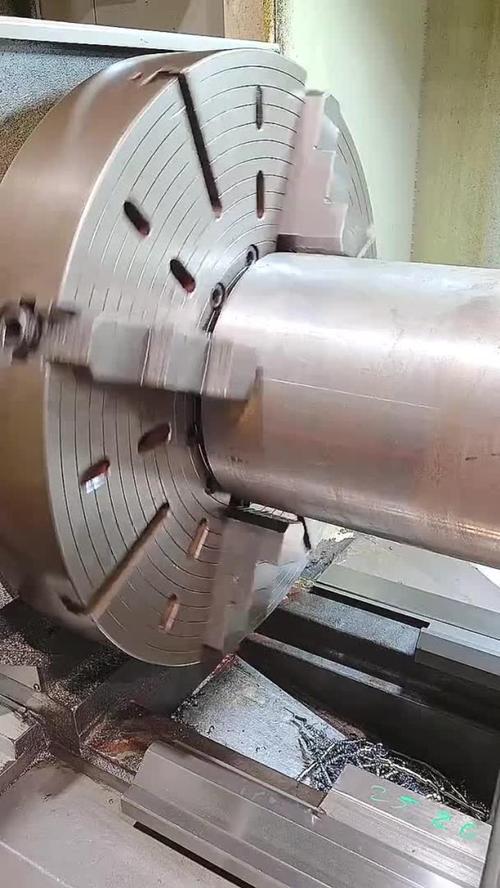
车削就是靠工件旋转、刀具移动切去多余金属,听着原理简单,实际水真的深。
从最早的手工车床到现在的五轴联动数控车,原理没变,门道翻了好几番。
问:新手刚接触车削加工,最容易栽在哪?
答:十个新手有八个栽在“嫌麻烦”上。省掉试切对刀那一步,一刀下去直径小了几十丝,整根棒料直接报废,少则赔几百多则上千,刚进厂的学徒工第一个月工资不够赔的我都见过。还有就是吃刀量乱调,怕崩刀就总选零点几毫米的小吃刀,磨磨蹭蹭干一天不说,刀具蹭工件表面,粗糙度直接不合格,还要返工耽误工期。
说实话,我干了快二十年机加工,见过不少天赋好的学徒,就是因为一开始没养成好习惯,干了两三年还是错活一堆,最后转行了,挺可惜的。
十年前我们车45号钢,线速度开到七八十就顶天了,刀片用不了半天就得换。现在呢?涂层碳化钨刀片随便开一百二一百五,一片顶过去三片用,效率提了不止一倍。
不过话说回来,很多干了十几年的老车工,反而抱着老参数不放,用新刀片还开老转速,白白浪费了好刀具的性能,钱都花了,没赚到该赚的效率。
去年我去苏南的一个汽配厂参观,人家那条全自动数控车削加工线,从送料到车完倒角全自动化,八个小时出两千多根半轴,精度公差稳定控制在两丝以内,放过去一个班组干一天都出不了这么多,太震撼了。
问:中小加工厂要不要跟风上高速车削加工设备?
答:完全看你的订单类型。要是你常年接批量大的软钢、铝合金工件,单品种干大几千件,那上高速车绝对划算,效率提三成,人工成本降一半,不出一年就能回本。要是你就是接散单,今天车个法兰明天车个轴,一天换三四套工装,那真没必要花那大价钱,把你现有车床的间隙校好,刀片选对,比啥都强。
✅ 装夹这关没过,再好的技术也白搭
我见过干了三年的老师傅,车长轴的时候卡盘爪伸出来快十公分,也不用中心架,一开主轴工件晃得跟跳绳似的,车出来的锥度超差三倍,直接废活。还有车薄壁管件,夹紧力拧得太死,车完外圆一松卡盘,内孔直接涨了二十多丝,我早年也犯过这个错,当时整根进口不锈钢管废了,心疼了我一个礼拜。
❗ 刀具不是越贵越好,但绝对不能贪便宜
很多小厂为了省成本,总买那种无涂层的便宜刀片,一片省十几二十块,结果干不到一百个件就磨钝了,换刀调刀耽误的时间,算下来成本反而比用好刀片高了一倍都不止。当然也不是越贵越好,车铝就用金刚石刀片,车硬钢就用涂层碳化钨,选对适配的才是最划算的。
,这句话是我师傅教我的,干了二十年,从来没错过。粗车的时候就是去余量,追求效率但稳最重要,转速开高了万一崩刀,直接飞屑伤人还废活。精车就是保证精度和粗糙度,吃刀小一点,走刀稳一点,出来的活表面光,公差准,客户挑不出毛病。
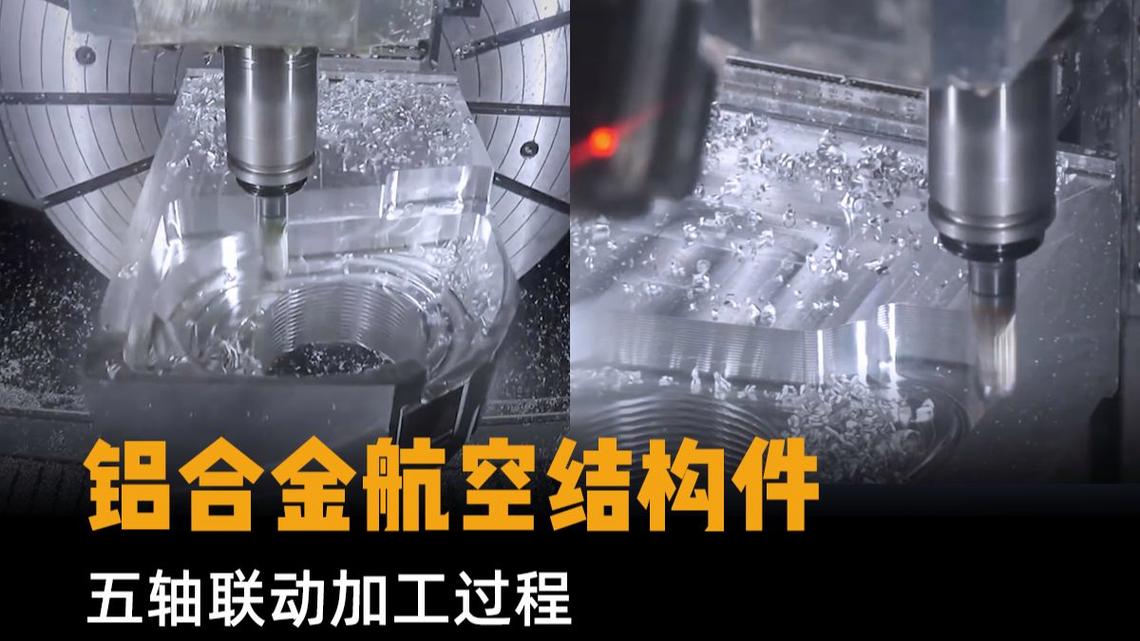
现在很多人说机械加工自动化了,AI要取代车工了,我不这么看。车削加工这活,哪怕程序编得再好,换刀之后要不要留半丝余量试切一下,卡盘夹紧力要拧到多少才合适,薄壁件变形怎么留余量,这些东西,机器学不来,还是得靠人手上的感觉,脑子里攒的经验。
干这行,没什么捷径可走,错一次,记一辈子,慢慢就成老手了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工入门到进阶:老技工压箱底的避坑技巧 https://www.dachanpin.com/a/tg/69382.html