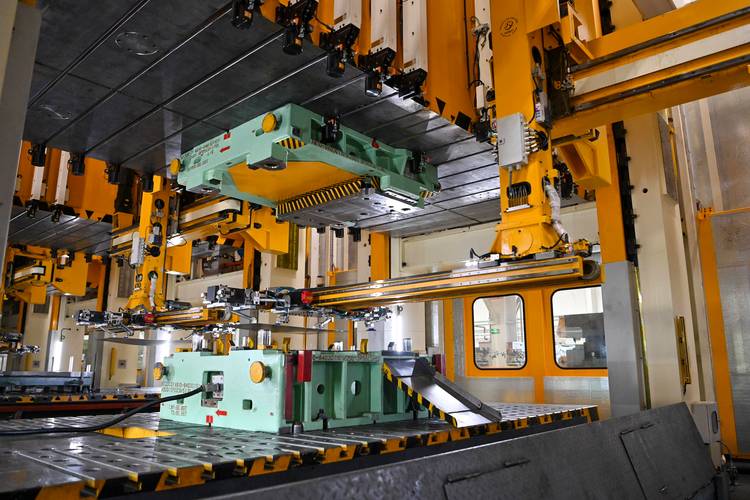
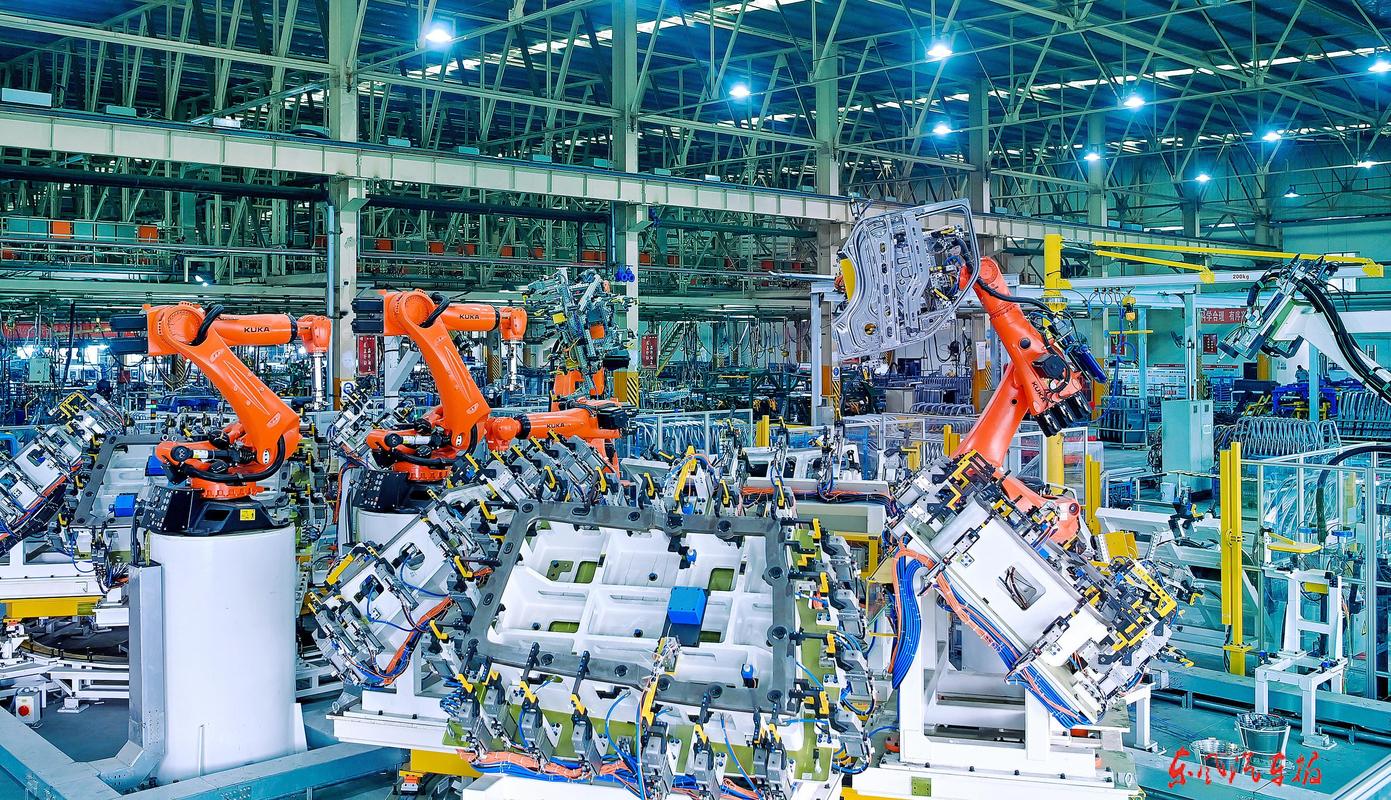
上个月跑东莞,一家做汽车冲压件的厂长拉着我唠了俩小时。吐槽过去那几年,原材料涨价,订单压价,好不容易撑下来,结果每个月光报废的钢材就亏小几十万。
传统的质量检验,都是生产完了挑废品。一千件出二三十件废件,算正常水平?可架不住积少成多啊。废件回炉要成本,流出去砸招牌还要赔。太疼了。
直到三个月前,他们上线了预测性质量控制。现在废品率直接掉到千分之三以内。那个厂长说,现在每个月躺赚几十万,跟做梦似的。
很多人对质量控制的印象,还停留在全检、抽检那一步。不管你怎么抽,都是出了问题再挑出来。损失已经造成了。后来有了SPC统计过程控制,能通过参数波动发现异常,也得等波动出了问题才能报警,还是晚了一步。
预测性质量控制走的是另一条路。它在生产线上布好传感器,实时采集设备压力、温度、转速,甚至加工时的振动声音这些数据,再用模型提前算出:接下来生产的十件里,会出两件不合格,是模具磨损了0.02毫米,赶紧调。
说白了,传统是”事后救火”,预测性是”事前防火”。
问:中小制造工厂真能用得起预测性质量控制吗?
答:真别觉得这是大厂专属的高科技。放在十年前,搭一套系统确实要上百万,还得养专门的数据团队。现在不一样了,通用的工业传感器几百上千块一个,边缘计算盒子几万块就能拿下,还有现成的预训练工业模型,不用自己从零开始训。东莞这家厂整线改完才花了不到八十万,三个月就靠省的废料和回炉成本回本了,怎么看都划算。
问:预测性质量控制和大家常说的预测性维护是一回事吗?
答:真不是,好多人搞混。预测性维护盯着的是设备,提前发现设备会不会坏,好安排检修。预测性质量控制盯着的是产出,提前发现生产出来的产品会不会不合格,核心目标完全不一样。当然,两者的数据可以共用,设备状态本身也是影响质量的核心参数。
我这大半年跑了快二十家搞过预测性质量控制的工厂,成的成,亏的亏,总结下来最容易踩的坑就三个:
💡 第一个坑:上来就全工厂铺开,急着出效果
我见过一家浙江的汽配厂,老板一听好,直接砸五百万把所有生产线都改了,结果数据乱七八糟,不同批次的原材料参数对不上,模型跑出来准确率连60%都不到,最后扔那落灰了。真不如先挑出问题最多、损失最大的那条线做试点,跑顺了再扩,风险小太多。
❗ 第二个坑:只信模型数据,不认老工人经验
不少IT团队做项目,觉得老技工那套经验是玄学,不如数据靠谱。真错了。我见过一家冲压厂,把老技工说的”模具磨损到一定程度,冲压声音会变”这个经验做成特征喂给模型,准确率直接从82%涨到了97%。老工人摸了十几年机器,那些说不出来的感觉,都是花钱买不到的数据。
✅ 第三个坑:上线就不管了,一劳永逸
产品换型号,原材料换批次,设备慢慢老化,模型不是上线就能一直准。得每个月更一次数据,调一次参数,半年做一次迭代,才能一直保持高准确率。好多厂上线的时候准,用了一年准确率掉的一塌糊涂,就是没做维护。
放在今年,已经不用像前几年那样,花大价钱请团队定制开发了。工业大模型普及之后,很多第三方厂商都推出了标准化的预测性质量控制方案,你只要把历史生产数据导进去,两三天就能把模型跑起来,成本比三年前降了快70%。
说实话,现在制造行业的利润本来就薄,能把废品率降下来,就是纯利润。以前大家拼产能拼价格,接下来,谁能把质量成本控住,谁就能活的更舒服。
不过话说回来,预测性质量控制也不是包治百病的神药。你连基本的生产数据都记不清楚,传感器都装不齐,上来就想搞预测,那肯定不成。先把基础打牢,再从试点做起,慢慢扩,稳赚不赔。
对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:给制造业装一双提前发现缺陷的眼睛 https://www.dachanpin.com/a/tg/69731.html