别被“全自动化”营销骗了:工业装配的核心从来不是“替人”
我见过太多工厂老板被供应商的PPT忽悠,上来就说要上全自动化装配线,实现“黑灯车间”。真等设备拉到现场才发现,自己的零件来料公差能到0.3mm,而自动装配设备的要求是公差不能超0.05mm,根本跑不起来。更离谱的是,现在很多工厂的订单是小批量多品种——今天装A型号的散热片,明天换B型号的电池支架,光调整工装夹具就要花两三天,算下来比人工装配的效率还低。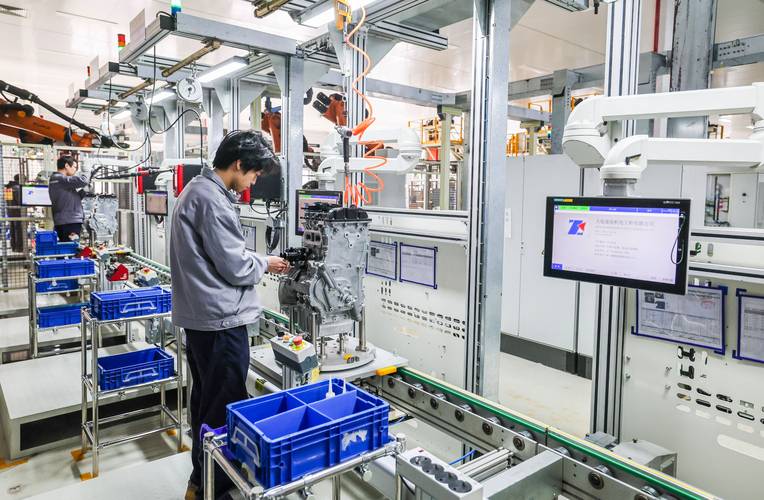
数字孪生不是摆给客户看的大屏:工业装配的良率提升全靠“提前踩坑”
现在一提智能制造,很多工厂第一反应是要在中控室摆个超大的LED屏,上面飘着3D的工厂模型,客户来参观的时候亮一下,平时根本没人点开看。这种数字孪生,说白了就是个面子工程。 真正有用的数字孪生,是在装配工位还没搭起来之前,就把所有的零件公差、拧紧顺序、工装干涉都在虚拟环境里跑一遍。比如去年给一家做储能PACK的工厂做的装配仿真,提前发现了BMS采集板的装配顺序错了——要是等现场工装装完、产线跑起来再改,光返工就要拆200多组PACK,损失至少40万。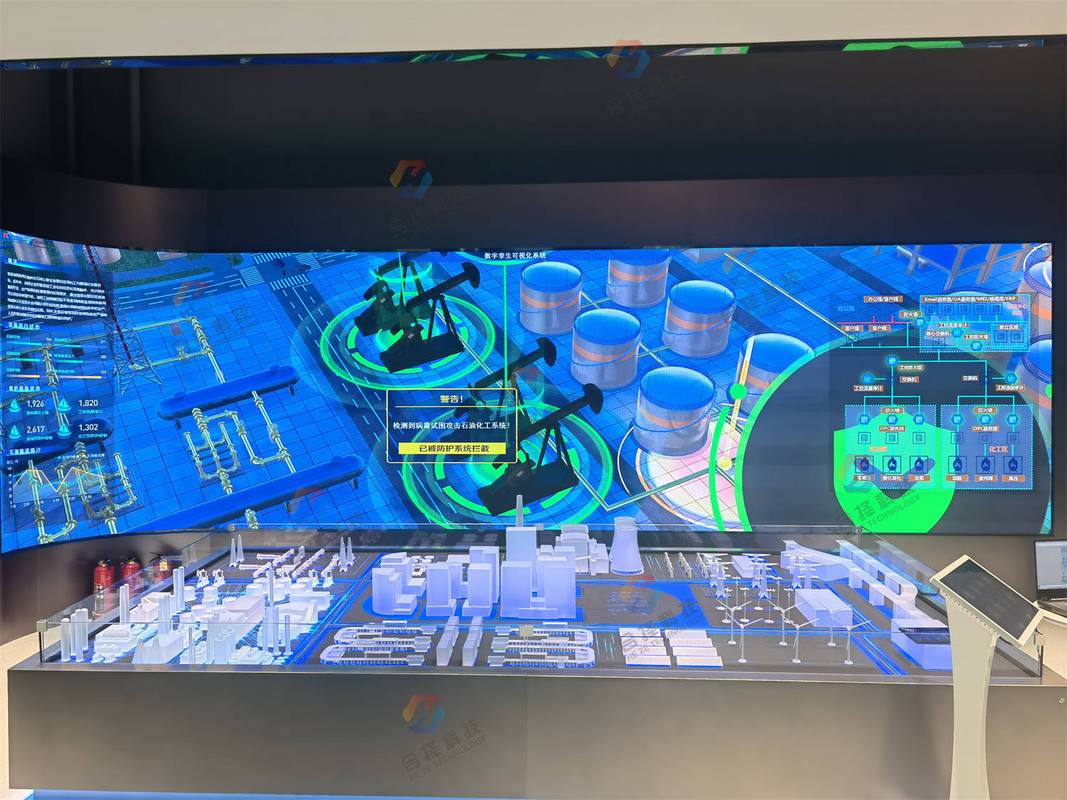
被忽略的“最后1米”:工业装配的人因设计才是长期效率的核心
很多人做工业装配升级,眼睛只盯着设备精度、传动效率,从来没认真看过现场工人的操作状态。比如装配工位的螺丝盒放得离操作工人半米远,每拿一次就要伸个胳膊,一天8小时下来,光这个无效动作就要花2个小时。还有的工位,拧螺丝的位置是仰着的,工人干3个月就得了腱鞘炎,离职率高得吓人。 💡 算过一笔账:很多工厂算装配成本的时候,只算设备的采购费、零件的材料费,从来不算工人因为无效动作浪费的时间,更不算因为工位设计不合理导致的离职、培训成本——这些隐形成本,往往占了装配总成本的40%以上。 去年帮一家做工业阀门的工厂调整装配工位,没换任何设备,只是把常用的装配工具从挂在身后的挂钩上,改成了放在伸手就能够到的倾斜工具架上,把需要打扭矩的装配位置调整到和工人手肘齐平的高度,把重型工件的工装台从1.2米降到0.9米的舒适操作高度。就这么点改动,整个工位的装配效率直接提了32%,工人的抱怨少了一大半。 真的。没有加人,没有换设备,只是把工人的操作动线顺了一遍。 之前遇到过的反面例子更离谱:有个工厂的装配工位,把重型的阀体放在1.5米高的工装台上,工人每次拿都要抬着胳膊举,干了半年,3个装配工里2个得了肩袖损伤,光工伤赔偿就花了十几万,后来把工装台降到合适的高度,不仅工伤没了,装配效率还提了20%。 现在很多工厂开始用协作机器人搭配人工的混合装配模式,其实就是把人从重复、高强度的动作里解放出来——让机器人负责搬重型工件、拧固定扭矩的螺丝,人只需要做最终的检测、调整的精细动作,既保留了柔性生产的优势,又降低了工人的劳动强度,这才是工业装配升级的正确打开方式。 昨天接到之前那家储能PACK厂的电话,说上次仿真调整的装配工位,今年的良率从92%提到了98.7%,算下来一年多赚了200多万。 其实工业装配这事儿,从来不是比谁砸的钱多,比谁的设备先进。你蹲在工位旁边看工人干一天活,把所有卡壳的地方都记下来,把所有没必要的无效动作都删掉,比坐在办公室里看十份包装精美的智能制造方案有用多了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再硬砸钱换流水线:工业装配落地绕不开的3个现实坎 https://www.dachanpin.com/a/tg/71304.html