亲眼见他们换一套1200吨的冲压模。
整条线停了。
3个工人蹲在模架边上,一个找内六角扳手,一个爬上去接水管,还有个跑出去仓库拿定位销,车间主任攥着秒表在旁边转,汗把工装领口都打湿了——47分钟,整整停了47分钟,这批货本来要赶晚班的出口单,就因为换模慢了两个小时。
说真的,这种场景我见过没有一百也有八十。很多车间主任一提到快速换模(SMED)就觉得是要花大价钱上自动化设备的高大上项目,其实根本不是——你只要把那些本来在停机时间里才能做的事,全挪到设备还在跑上一批产品的时候干完,就能省出至少60%的停机时间。
别再把“内部作业”当成“必须停机才能做的事”
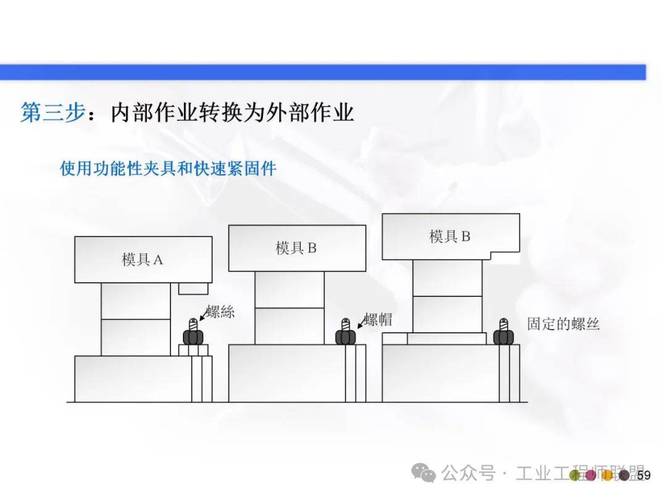
快速换模(SMED)的核心逻辑其实特别朴素:把所有换模动作分成两类,一类是内部作业——必须设备停机、模具完全卸下来才能做的,比如拆旧模、装新模、调水平;另一类是外部作业——设备还在跑上一批产品的时候,就能提前准备好的,比如把新模从仓库运到线边、提前把模具加热到工艺温度、把要用的扳手吊具全部摆好。
90%的工厂换模慢,根本不是设备不行,是把太多外部作业硬生生塞到了停机时间里。
我见过最离谱的厂,换模前模具还在恒温仓里躺着,等停机了才想起叫叉车去拉,一来一回20分钟没了。
经常有人问我相关的实际问题,比如:
问:我们车间现在换模前,模具都是靠操作工凭记忆记上次放哪,怎么快速把外部作业全捋出来?
答:别搞什么复杂的流程表,就拿个秒表跟拍3次完整的换模全流程,每一个动作都记下来——是停机了才做的,还是没停机就能提前干的,列个清单就行。我见过最傻的厂,光整理这个清单就花了3个月做ISO文件,其实一线操作工2个小时就能捋明白。
对,就这么简单。
别迷信“进口快换夹具”,先把“拧螺丝”的笨办法改了
一提快速换模(SMED),很多老板第一反应是:那得花多少钱啊?进口的液压快换夹具一套大几十万,是不是不搞自动化就降不下来换模时间?
真不是。
我去年在佛山一家做家电钣金的厂,他们原来换一套冲模要拧32个M20的螺栓,每个螺栓要拧15圈才能完全松开,光拧螺丝就要18分钟。后来没买任何贵的设备,就是把每个螺栓的螺纹段截短了10厘米——原来要拧15圈,现在拧3圈就松,光这一个改动,就省了15分钟。
当然,有条件的上快换夹具肯定更快,但真的没必要上来就砸几百万。
💡 提醒一句:很多厂上了几十万的快换系统,结果操作工还是习惯用旧扳手拧螺丝,因为没人做培训,没人改操作流程,最后钱全打了水漂。这种冤大头我见太多了。
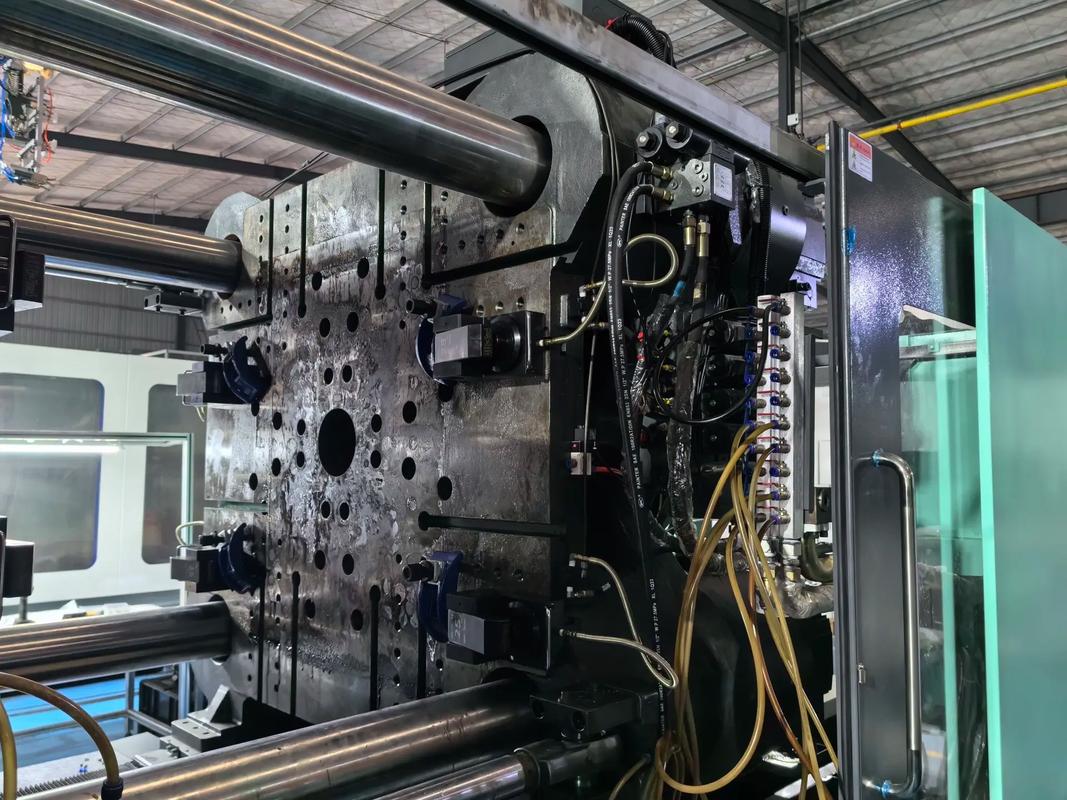
问:我们是做中小型注塑件的,批量小、品种多,现在换一次模要1个多小时,投入太大的快换设备不划算,有没有低成本的改法?
答:太有了。先把所有模具的安装定位基准统一——所有模架的安装尺寸全部对齐,不用每次停机了去调水平找中心;然后把所有要用的扳手、吊具全部放在模架旁边的移动小推车上,提前把模具的温度升到工艺要求的数值,提前接好水电气的快速接头,光这几步,就能把换模时间砍一半。我去年帮东莞一家做化妆品瓶盖的厂改,没花一分钱,就靠捋动作,从72分钟降到31分钟,老板当时都惊了,说原来之前浪费了那么多产能。
真的,很多时候不是你做不到,是你没意识到那些被浪费的时间。
别把SMED当成“一次性项目”,要跟着生产节奏一直改
我见过太多厂,搞完一次快速换模(SMED)项目,换模时间从2小时降到了20分钟,就觉得万事大吉,把文件一归档就不管了。
过了半年再去看,换模时间又回到1小时了。
为啥?
人都是有惰性的。上次我去苏州一家做新能源结构件的厂,他们本来换一套冲压模已经做到8分钟了,结果新来了个班组长,嫌提前运模具太麻烦,每次等停机了再叫叉车,一下子换模时间又回到20分钟,你说气人不气人。
❗ 记住,快速换模(SMED)根本不是什么一劳永逸的项目,是要每天盯着改的。你得把换模时间的统计精确到每一个动作,贴在班组的看板上,哪个环节慢了,大家凑在一起想办法,今天改个压板,明天改个吊具,一点点磨。
那家新能源结构件厂现在换模只要6分钟,不是一开始就做到的,是从2小时,到40分钟,到15分钟,到8分钟,磨了快2年才到的。
对了,很多人以为SMED只适合冲压、注塑这种换大模的车间,其实电子组装线换测试治具、食品厂换灌装头、包装线换封箱模具,全用得上。
哦对,还有个坑要提醒:别为了快换模牺牲精度。我见过有人为了省时间,压板少拧两个,结果跑了半小时产品全飞边,返工的时间比换模省的时间还多,得不偿失。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速换模(SMED):别再把生产线停机浪费在拧螺丝上 https://www.dachanpin.com/a/tg/71325.html