安灯系统(Andon):别再把它当成车间里的拉铃报警器

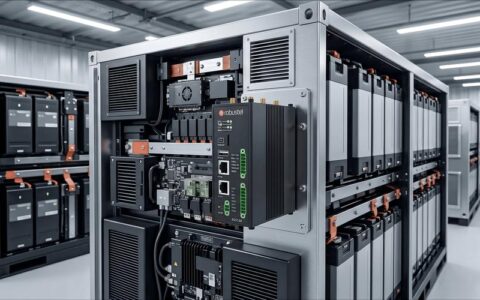
上周去苏州一家新能源电池厂巡检。 走在总装线旁的时候我盯着头顶那块从2019年投用就没更新过的三色灯牌看了三分钟——灯是亮了,但是没有人知道到底是哪个工位出了问题、问题是物料缺了还是设备卡壳了、等了多久有人来响应。 这也叫安灯?

你以为的安灯,和现在工厂要的安灯,根本不是一回事

很多人对安灯系统的印象,还停留在丰田老工厂的那条拉绳:工人发现异常拉一下,头顶的灯亮成黄色,线长跑过来处理,处理完了灯灭。这套逻辑用了几十年没错,但放在现在的高节奏制造车间,早就不够用了。 说实话,我见过至少六成制造企业装的所谓“安灯系统”,就是个加装了声光报警的LED显示屏,连个工单自动流转的功能都没有——工人拉了按钮,线长在办公室刷短视频,根本没听见,最后问题拖到整线停了才发现,这玩意除了浪费电,有啥用? 现在真正能用的数字化安灯系统,早就跳出了“报警亮灯”的初级阶段。它是和MES系统、设备IoT采集网络、智能仓储系统完全打通的:比如工位上发现某类绝缘垫片错装了,工人只需要按一下对应故障类别的实体按钮,系统会自动完成三个动作:第一,把报警信息附带精准的工位编号、异常类型,推送给对应责任岗位的质量工程师手持终端;第二,自动记录这次异常的响应时长、处理全流程的耗时,纳入班组的日常管理台账;第三,如果5分钟没有相关人员接警,自动把信息升级推送给车间主任,不用等线长一层层打电话喊人。
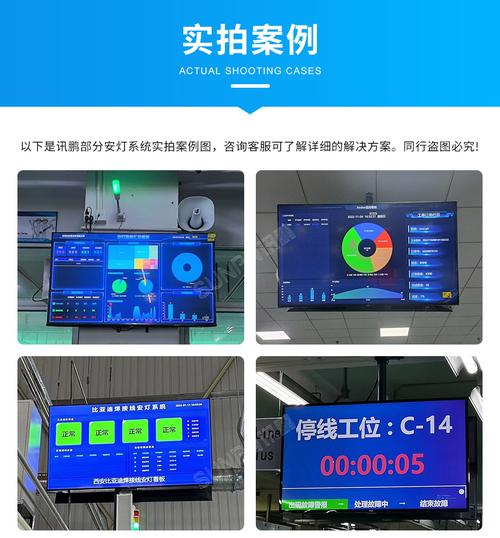
新能源电池厂总装线数字化安灯看板实景
新能源电池厂总装线数字化安灯看板实景
问:我们厂已经有了基础的报警灯,为什么还要花钱升级成数字化安灯系统? 答:我给你算笔实在账。去年帮东莞一家做汽车线束的工厂算过,他们之前的老安灯,平均每次物料缺料的异常,从发现到物料送到工位要18分钟,整线32个工位,每分钟产出12件,一次异常就少出216件,一天碰上个三四次,小半个班的产能就没了。升级数字化安灯之后,物料配送的平均响应时间压到了4分钟以内,光这一项,每个月多出来的产能折算成利润,3个月就把系统成本收回来了。别觉得这是花冤枉钱,你算上那些因为异常处理不及时导致的停线、批量返工的损失,那才是真的冤大头。

安灯系统最容易被忽略的3个落地坑

我真的见过太多企业,花了几十万上安灯,最后成了车间里的摆设。追根到底,都是落地的时候踩了几个没人提醒的坑。 第一,别把按钮选项设得太复杂。❗ 我见过最离谱的一个厂,工位上的安灯终端做了17个故障选项,工人刚停线急得满头汗,还要在屏幕上翻半天找对应的故障类型,最后索性全按“其他”,系统收集的数据全是垃圾,根本没法做根因分析。正确的做法是什么?就留4-5个高频选项:设备故障、物料缺料、质量异常、安全隐患,剩下的让工人补10个字以内的备注就行,别搞复杂。 第二,别把安灯变成“追责报警器”。💡 这是最多企业踩的坑——只要谁拉了报警,系统就自动记过,扣班组的绩效。你猜最后怎么着?工人宁可憋着,小问题拖成大故障,直到整线炸了才敢按。我去年去重庆一家摩托车整车厂,他们刚上系统的时候就是这么干的,头三个月安灯的触发量直接掉了70%,线长跟我吐槽,说工人现在看见设备出问题都先绕着走,生怕按了报警被扣钱。后来他们改了规则:只要异常是在萌芽阶段被发现、及时上报的,根本不扣钱,还按每次5块、10块的标准给奖励,才半年,整线的小故障停线时间直接降了42%。真的,你越逼大家别报警,最后出的问题越大。 第三,别把安灯的报警范围搞得人尽皆知。很多工厂觉得安灯就是要全车间都听见、都看见才有用,实际上过高的广播音量只会让大家产生听觉疲劳,最后直接把喇叭线剪了。
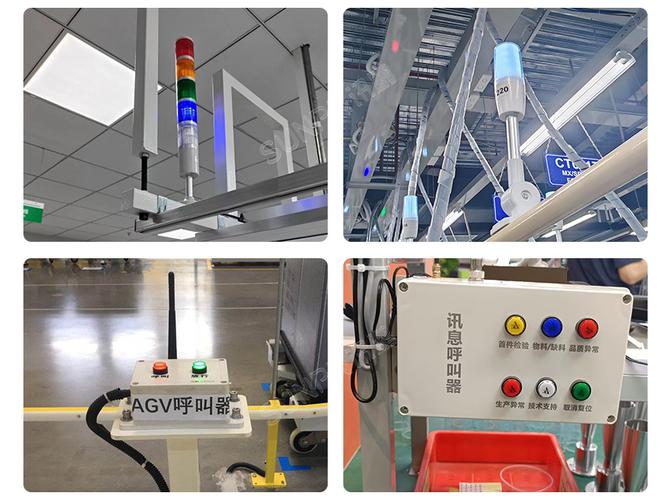
汽车总装线工位嵌入式安灯操作终端实景
汽车总装线工位嵌入式安灯操作终端实景
问:安灯系统的报警信息,到底应该推送给哪些人?会不会搞得全车间都鸡飞狗跳? 答:我接触过的成熟方案,全是做分级推送的,根本不是一报警就全车间广播。比如一级报警(普通物料缺料、小的设备参数偏移),只推给对应的工位长和责任岗位的责任人,3分钟没响应自动升级给班组长;二级报警(可能导致整线停的设备故障、质量批量问题),直接推给车间的工艺员、设备维修组,同时在对应工段的看板上显示;三级报警(涉及安全的隐患、重大质量风险),才会触发全车间的声光提醒,推送给生产总监。真的没必要一上来就搞全员广播,上次去个食品厂,工人拿个包装纸撕坏了按了下报警,整个车间的喇叭响了三分钟,全车间的人都抬头看,最后大家烦了,直接把喇叭线剪了,系统彻底成了摆设。

2024年之后的安灯系统,已经开始往这些方向走了

很多人觉得安灯是个老掉牙的工具,毕竟从丰田生产方式诞生到现在,快70年了。但真的跑了上百家工厂之后才发现,根本不是工具老,是很多人用工具的思路太老了。 现在最新的实践里,安灯已经和AI视觉能力打通了——根本不需要工人手动按按钮,AI摄像头识别到工位上的物料堆积、设备卡滞、甚至工人的操作不规范,自动触发对应类别的安灯报警。比如我上个月看的合肥一家做光伏组件的厂,他们的AI安灯,能自动识别焊枪的温度异常,在工人还没发现焊点虚焊的时候,就给工艺员发提醒,比之前靠人工巡检的效率高了不是一点半点。 还有一部分走得比较靠前的工厂,已经把安灯系统和上游供应链的协同网络打通了:比如工位上发现某批次的物料有尺寸偏差,按一下安灯,系统自动把异常批次的批次号、缺陷照片、影响范围,推送给上游供应商的对接人,甚至自动触发来料检验的整改工单,不用采购来回打电话沟通,省下来的沟通时间,够多处理好几个异常了。 说回最开始在苏州那家电池厂看到的场景。后来跟他们生产总监聊天,他说准备下个月把现在那套老的三色灯换掉,上带分级推送的数字化安灯。我问他怎么突然想通了,他说上个月因为一个物料异常没及时发现,导致整线停了40分钟,算下来损失了小二十万,才反应过来之前装的那套灯,根本没发挥作用。 其实安灯从来都不是什么高深的黑科技。核心逻辑就一个:让发现问题的人,能最快找到能解决问题的人,别让小问题拖成大损失。就这么简单。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:安灯系统(Andon):别再把它当成车间里的拉铃报警器 https://www.dachanpin.com/a/tg/71327.html
赞 (0)
别把看板管理做成车间墙上的废纸:中小制造企业落地避坑指南
上一篇 1小时前
一线车间里的工作研究:别再把它当成办公室里的纸面游戏
下一篇 54分钟前

相关推荐

  • 边缘计算:工业机器旁边的“隐形势力”

    上周去常州一家注塑厂看产线,工程师老李拉着我,满脸无奈:“我们的机械手,本来该在0.5秒内响应——可数据绕到云端再回来,愣是慢了半拍。模具差点撞废。”他指着角落一台灰扑扑的工控机,“后来加了这个东西,问题才解决。” 我凑近看,是台边缘计算网关。说实话,那玩意儿不起眼,风扇嗡嗡响,但它干的活儿,是真关键。 边缘计算到底算哪门子“边缘”? 边缘计算——这词这几年…

    2026-06-26
  • 状态监测(CMS):别再让设备“带病运行”到最后一刻

    去年冬天,凌晨三点,电话响了。 生产线停了。不是小停,是整个产线瘫痪。主轴抱死,价值百万的刀具报废。事后复盘,振动数据其实早有征兆——但没人看。或者说,看了也不知道该怎么办。这种抓狂的经历,做设备维护的同行恐怕都有共鸣。❗ 这就是为什么,状态监测(CMS)这几年被提到前所未有的高度。它不是新概念,但直到现在,我们才算真正开始摸到门道。 CMS到底是什么?说人…

    2026-06-07
  • 工业技能图谱:普通工人怎么靠它搭自己的晋升阶梯

    我在制造行业跑了快二十年,见过太多干了五六年甚至十来年的老工人,拿着死工资,天天抱怨没机会升,怨领导眼瞎,怨自己运气不好。真不是运气的事。你连自己会啥、缺啥都理不清,怎么往上走? 别把工业技能图谱做成给老板看的裱框 现在稍微有点规模的制造企业,都在搞工业技能图谱。绝大多数是什么样?找咨询公司做一套漂亮的PPT,打印出来裱个框,贴在培训室的墙上,就完事了。除了…

    投稿 2026-09-23
  • 自主移动机器人(AMR)踩坑实录:选型、调度与2025趋势预测

    去年夏天,我在一个新能源电池厂的车间里,眼睁睁看着一台AMR把一托盘的极片直接怼到了柱子上——那时候我还没习惯它的‘服从性’。可能有人觉得AMR不就是个会跑的托盘吗?错。大错特错。这事后来查出来是调度系统下发任务时坐标偏差了0.2米,可现场没人笑得出来。 AMR和AGV,真不是一回事儿 把AMR叫成‘高级AGV’的,多半是没在产线盯过夜。AGV靠磁条、二维码…

    2026-07-01
  • 沙窝窝里的碳账本

    老周蹲在沙丘顶,指尖捻碎最后一块焦土。风裹着沙砾打在脸上,他摸出怀里的搪瓷缸子,抿了口混着沙尘的凉白开,缸壁上 “绿化祖国” 四个红漆字早已被风沙磨得斑驳。这是他在毛乌素沙漠扎营的第三十一个春天,眼前的柠条林刚抽出嫩黄芽尖,像给灰褐色的大地绣了道金边。 二十岁那年,老周跟着村里的驼队进沙。彼时沙丘还在疯长,一夜之间就能吞掉半亩庄稼地。队长把铁锹塞给他时说:“…

    2025-09-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息