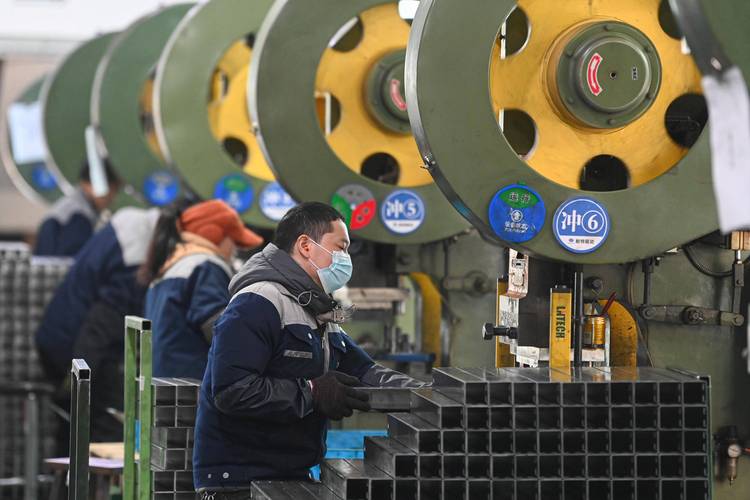
上周去苏州一家做汽车零部件的冲压车间,站在流水线旁边看了20分钟,生产线长拿着个秒表追着工人记数据,记完蹲在墙角算半天,算出来的标准工时跟实际跑出来的差了快20%——他自己都挠头,说这数拿去找生产部要产能、找人事部算绩效,两边都不认。
传统的秒表测时法,从根上就有bug。你观测的时候刚好碰到设备临时卡料、工人临时起身拿个工具、甚至打个哈欠揉个眼睛,这些随机的时间全被算进了标准工时里。测个三五次取平均值?遇到工人那天状态好,测出来的数就偏松;状态差,数就偏紧。来回折腾半个月,最后拿出来的数谁都不服。
为什么你用秒表测出来的工时,永远不准
问:我之前也试过用秒表测,每次测出来数都不一样,到底是我测的方法不对,还是工人故意磨洋工?
答:大概率是你既没固定观测的动作拆解逻辑,也没剔除无效的干扰项。说直白点,你拿着秒表从工人伸手拿料开始按,到他把成品放到料箱按停,这中间他手指蹭到料架、扭头跟旁边人搭了半句话、伸手够个离得远的零件,这些时间你全算进去了?那测出来的数根本不是”正常状态下的标准作业时间”,是”当时那一次的实际耗时”。
时间测定(MTM)从诞生开始,就是为了解决这个痛点。很多人以为它是啥高深的工业工程黑科技,其实最早是上世纪40年代两个美国工程师在车间里蹲了三年,把所有手工作业的动作拆成了100多种最基本的单元——伸手、抓取、移动、定位、放手,每个动作单元都对应一个提前标定好的、经过几十万次观测校准的时间值,根本不需要你拿秒表蹲在旁边数。
这几年珠三角的精密电子厂已经把这套方法玩透了。新产线刚规划的时候,不用等工人实际跑线,直接把每个工位的动作拆出来,算出来的标准工时跟实际量产的偏差能控制在3%以内。这在以前想都不敢想——搁十年前,新产线开线至少要花半个月反复调测节拍,才能拿到相对靠谱的工时数据。
别被市面上的MTM培训割韭菜,真正能用的方法根本不复杂
说实话,前两年我见过太多企业花大价钱请咨询公司做MTM项目,花了几十万,最后交上来一本厚厚的动作说明书,锁在柜子里没人用——为啥?因为那帮做咨询的人根本没下过车间,拆个拧螺丝的动作,能给你拆成8个动作单元,算出来的时间比工人实际拧的快一半,工人看到都笑了,这标准谁认啊?
真正能用在车间里的MTM,从来不是追求极致的精度。现在行业里早就分了不同精度的版本:MTM-1精度最高,能到0.001秒,适合做非常精密的电子元件组装;MTM-2精度稍低,适合大部分通用机加工工位;MTM-3是最简化的版本,适合重型装配、大件搬运这类对精度要求不高的场景。根本不需要所有工位都抠到毫秒级,匹配自己的生产场景选对应的版本,成本能降80%。
问:我们厂规模不大,总共才50多个人,有必要上MTM吗?是不是这种方法只适合大流水线工厂?
答:太适合了。你想想,小厂子最头疼的是什么?是订单波动大,接了急单算不准产能,要么交期赶不上赔违约金,要么排产太松工人闲得慌。你根本不需要买什么昂贵的工业工程软件,就把MTM里最核心的动作单元表打印出来,每个工位花2个小时把动作拆一遍,把标准工时算出来,比你凭着车间主任的经验拍脑袋定产能准太多。我去年帮东莞一家做五金小配件的20人小厂算过,就用最基础的MTM-3方法,算出来的产能跟实际跑出来的差不到5%,老板当时都愣了,说之前每个月算加班费都要跟工人扯半天,现在拿出来的数大家都认。
现在的时间测定(MTM),早就不是以前那种纸上谈兵的工具了
别再信那些说MTM过时的人了。他们说的过时,是那种拿着厚厚的动作手册在办公室里算数据的老方法。现在的MTM,已经跟数字孪生、MES系统打通了。我去年接触的常州一家做新能源电池结构件的工厂,在新产线搭建的时候,直接把每个工位的MTM动作参数输进数字孪生模型里,仿真出来的线体节拍跟实际量产的节拍几乎一模一样,甚至能提前算出哪个工位是瓶颈,要优化哪个动作,根本不需要等产线开起来再慢慢调。
说个有意思的细节:他们现在给工人做操作培训,直接把MTM拆解的最优动作录成短视频,新工人看10分钟就能上手,比以前老员工带新员工的效率高了快一倍。哪是过时啊,是以前用的人把它用死了。
💡 几个跑了上百个车间踩出来的坑,给你提个醒:
- 做MTM的时候,宽放率千万不要拍脑袋定。不同作业场景的宽放率差很多:坐着手组装的工位宽放率10%-15%就够,站着搬重物的工位宽放率得给到20%-25%,你要是不管啥工位都按10%算,工人肯定觉得你定的标准太苛刻,根本不愿意配合。
- ❗ 千万别为了凑”好看的效率数字”故意压缩动作时间。我之前见过一家工厂,为了把产能提20%,把MTM算出来的每个动作时间都砍了15%,最后工人为了达标,抓料的时候手都被料架划破了,质量不良率涨了3个点,算下来反而亏了。
- ✅ 刚开始做的时候,不要追求一步到位。先拿1-2个瓶颈工位练手,算出来的数跟工人对一遍,问问他们哪些动作是多余的,哪些地方有隐藏的干扰项,调整顺了再推广到全车间,比你上来就全车间推容易太多。
上次那个苏州的冲压车间,后来我给他们发了一份简化版的MTM动作表,上周给我发消息,说现在把瓶颈工位的工时重新测了,算出来的标准产能比之前高了18%,这个月的加班费算下来也少了两万多。
其实哪有那么多复杂的管理方法啊。
你算不准工时,不是工人懒,是你测的方法从根上就错了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:时间测定(MTM):制造业算不准工时的老毛病,终于有解了 https://www.dachanpin.com/a/tg/71329.html