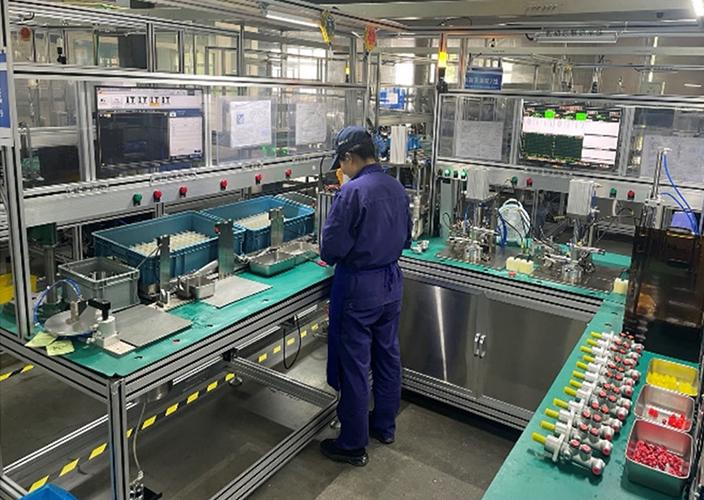
上周去东莞一家做新能源结构件的工厂驻场,刚进车间就看见线长拿着个秒表蹲在冲压工位旁边骂骂咧咧——前面的CNC工位堆了半人高的待加工件,后面的焊接工位三个人凑在一块刷抖音,等料等得都快睡着了。这场景,但凡干过制造的都熟吧?说白了就是生产线平衡完全没做对,整个线体的节拍差得能跨三个数量级。
先掰明白:你以为的“生产线平衡”根本不是那回事
很多工厂的管理者对生产线平衡的认知还停留在“把人数匀一匀,让每个工位看起来忙闲差不多”的层面,这完全是走偏了。真正的生产线平衡核心,是让每个工位的实际作业节拍,无限趋近于整条线的设计节拍,消除无意义的等待和工位间的在制品堆积。不是看谁忙谁闲,是看整条线的流转效率能不能达到设计产能。
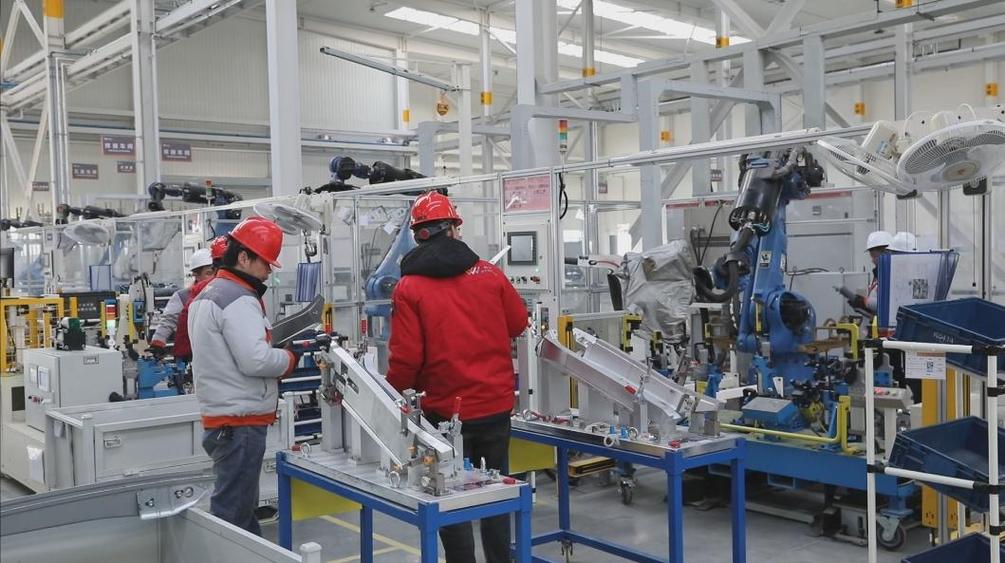
不少厂搞平衡的时候,习惯拿秒表掐个三次作业时间,取个平均值填到Excel表里,算个平衡率就交差。这种纸面数据看着漂亮,一到现场跑起来全是漏洞——谁知道员工掐表的时候故意快做两下?谁算过换模、刀具磨损、临时小故障带来的节拍波动?
问:我们厂算过工位时间,差个10%以内就算平衡达标了,真的吗?
答:别拿实验室的标准套车间现场。10%的偏差,遇到换型、刀具磨损、员工状态波动,分分钟拉成30%以上的堵点——上次我们帮一家做家电面板的厂测,单工位理论差8%,实际运行3小时后,前面的工位堆了200多件,后面的等料停了17分钟,算下来小时产能直接掉了22%。
别上来就改工位:找对动态瓶颈比瞎忙活重要100倍
我见过太多管理者一看到工位堆料,第一反应就是“加人!加设备!”,钱花了几十万,最后堵点一点没解决。问题出在哪?大部分人找的瓶颈是静态的——觉得某个工位作业时间长,就认定它是瓶颈,根本没意识到,生产线的瓶颈是会动态移动的。今天可能是冲压工位的刀具有点钝,节拍慢了2秒,成了堵点;明天可能是焊接岗的新员工手生,又成了整条线的卡脖子位置。
💡 别光看工位的纯作业时间,要把“等待时间、换模时间、小故障停机时间、物料取放时间”全算进实际节拍里。之前有个做小家电的装配线,看着每个工位的纯作业时间都是45秒,算下来平衡率能到95%,结果实际跑起来,每个工位平均每小时要停6分钟转身拿物料,算下来实际节拍差了快20%——这哪是平衡啊,纯纯的纸面数据好看。
问:我们线现在平衡率只有65%,是不是要把所有工位全拆了重排,上自动化设备一劳永逸?
答:千万别上来就大动干戈。先从瓶颈工位的动作拆解开始——我见过太多厂花几十万加自动化设备,结果最后发现瓶颈工位的动作浪费占了40%:员工要转身3次拿螺丝,要伸手够半米外的工具,要弯腰捡掉在地上的垫圈。这些动作改完,不用加人加设备,平衡率直接能冲到85%以上,花的钱连设备的零头都不到。
2024年的生产线平衡,早不是靠秒表掐点的老套路了
现在的制造现场和十年前完全不一样了。客户订单都是多品种小批量,换型频率从原来的一周一次变成一天三次,靠Excel算出来的静态平衡,换型完直接废一半。
❗ 真的别再抱着十年前的老方法做平衡了。现在头部的新能源主机厂、汽配厂,已经把数字孪生系统和生产线平衡打通了——不是等问题出现了再调,是提前模拟换型、员工变动、设备故障的场景,把每个工位的作业量提前配好。之前看宁德时代的某条PACK装配线,每个工位的作业指导书是动态更新的:如果前面的工位突然慢了3秒,后面的工位自动弹出提示,临时调整作业顺序,把节拍追回来,不用停线等线长过来指挥。
给大家几个一线攒出来的实操小技巧,都是踩过坑摸出来的:
- ✅ 每次换型后,必须连续测30分钟的实际运行节拍,别拿上次的记录凑数
- ✅ 每个工位的物料上线位置,必须放在员工手臂30cm范围内,别留转身、弯腰的动作浪费
- ✅ 别把员工当机器,每个班要留10%的浮动节拍,不然遇到员工喝水、去卫生间,整条线就停了
上次去个做汽车传感器的厂,线长跟我吐槽,说之前搞生产线平衡,把每个工位的时间卡得死死的,连员工喝口水的时间都没留,结果员工只要离岗,后面的工位就堆料,最后大家干脆故意慢做,把节拍拉长,反而比原来的产能还低——你说这是平衡做的好吗?完全是反人性的操作。
其实做生产线平衡哪有那么多高大上的理论?说白了就是多站在车间里,多看看哪个工位堆了料,哪个工位的员工在发呆,把这些堵点一点点磨平,产能自然就上来了。别总想着搞个大项目一次性搞定,制造现场的问题,从来都是靠脚跑出来的,不是靠PPT算出来的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡实操指南:从瓶颈识别到动态调优的一线避坑手册 https://www.dachanpin.com/a/tg/71330.html