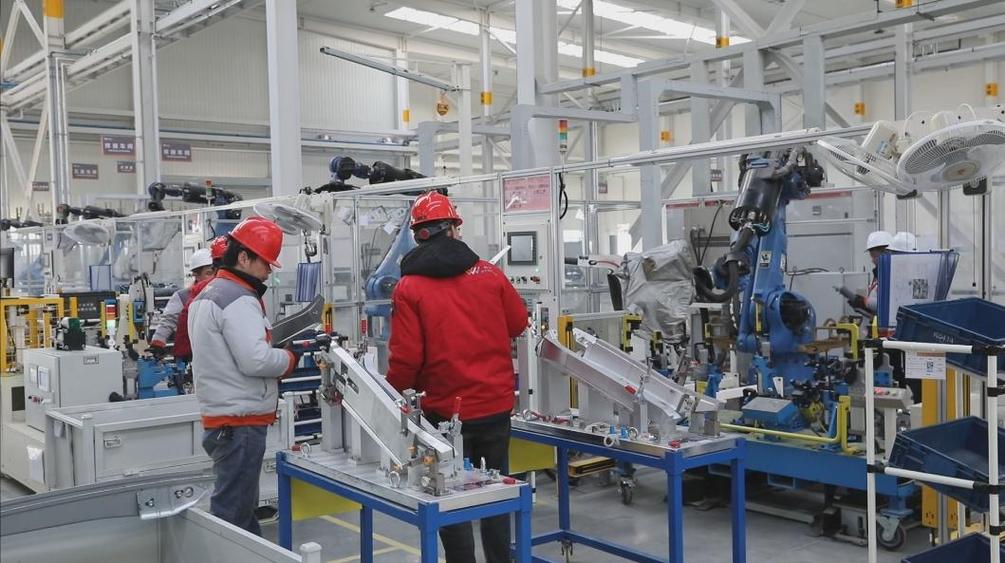
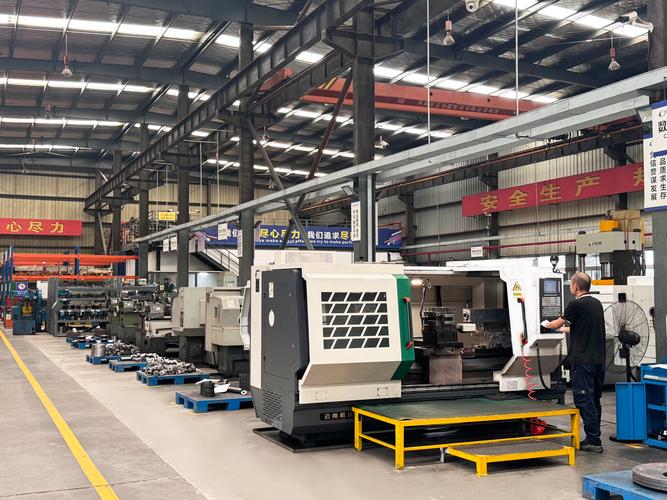
上周去苏州一家做精密结构件的厂,老板拉着我吐槽,说花了二十万请咨询公司搭的单件流线,跑了俩月就停了。
为啥?
线边的检验台还在按批量检的老规矩堆着半筐工件,操作工嫌单件传太麻烦,偷偷又攒起了批次流。
说实话,这种事我见得太多了。我当时跟那个老板说,你花二十万买的不是单件流,是咨询公司的PPT,他当时脸都绿了。
别被“一个流”的理想主义骗了
很多人对单件流的认知,还停留在教科书上的U型线示意图:设备按加工顺序排开,工件一个一个顺着流,没有堆积,没有搬运,效率拉满。真到车间里就会发现,理想很丰满,现实全是坑。
最常见的坑,就是上来就改布局,完全不管现有设备的换模能力。比如一台CNC换个加工品种要40分钟,你让它做一件就把工件传走,下一个品种的换模时间直接把整条线堵死——前面的工位全停着等,后面的工位没料干,操作工站在边上玩手机,算下来效率还不如之前的批量流。
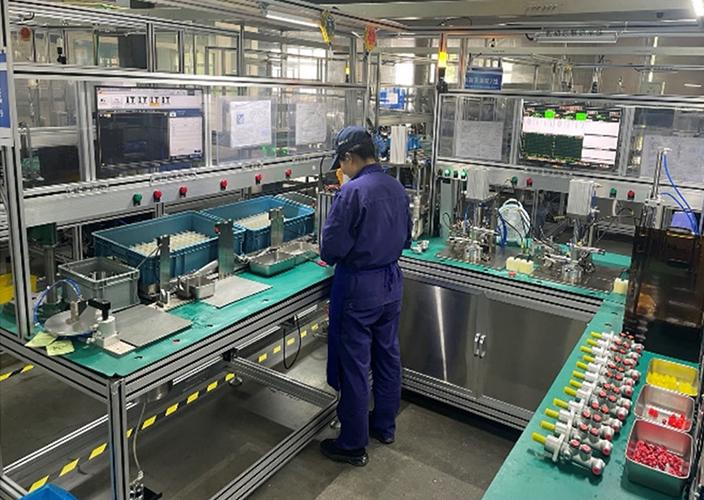
很多人上来就问,我们厂换模时间这么长,是不是不配搞单件流?
问:我们厂现在换模时间平均35分钟,是不是根本没资格上单件流?
答:倒也不是绝对。但你得先把快换的基础打个及格线——比如单工位换模先压到10分钟以内,不然你就算把线排得再漂亮,只要某一台设备出点小问题,整条线就得跟着停,操作工第一个反对。
我之前碰过一个做五金冲压的厂,硬着头皮上了单件流,结果换模一次要40分钟,一天换6次品种,光换模就花了4小时,生产时间被挤得没剩多少,最后车间主任直接找厂长拍桌子,说再这么搞订单都交不出来,只能又回到批量流。
单件流最值钱的,不是省了库存
现在网上讲单件流的内容,十有八九会说“单件流能大幅降低在制品库存,节省仓储成本”。这话没错,但完全没说到点子上。
真正值钱的,是质量问题的暴露速度。你要是按批量流,一筐50件车完了才发现刀具崩了,50件全废,返工的时间够你跑三批单件流了。我见过最离谱的例子,东莞一家做汽车小零部件的厂,之前批量流的时候,一个尺寸公差的问题藏了3天,流出去2000多件,客户罚了80万。上了单件流之后,做3件就发现尺寸不对,当场调机,损失最多几十块的料钱。这账,怎么算都划算啊!
不少做非标、小批量的老板找我,说我们产量这么低,是不是根本用不上单件流?
问:我们是多品种小批量,单款产品月产量也就两三百件,这种情况适合搞单件流吗?
答:太适合了!我去年帮宁波一家做非标医疗器械配件的厂做过优化,之前按批量排产,每款产品从投料到出货要12天,上了单件流之后,周期直接压到28小时。反而那些大批量少品种的厂,要是没把换模时间压下来,硬上单件流反而容易翻车。
💡 别信那些说“单件流就是为了省仓库租金”的鬼话,库存只是顺带的结果,快速暴露问题才是核心。
落地单件流的第一个动作,根本不是改布局

我见过太多厂,一决定要搞单件流,第一反应就是拆设备、挪位置,折腾半个月,花了好几万,最后跑起来没俩月,又把设备挪回原来的位置。
为啥?因为从一开始就错了。落地单件流的第一个动作,根本不是动设备,是拉着一线的操作工开2小时的吐槽会。
你得问清楚,之前按批量流的时候,哪些环节最烦?是不是要搬半筐工件到下工位,要等上工序攒够一筐才能动,出了问题要翻半天找是哪批的。你把这些痛点列出来,再对应单件流能解决的问题,大家才愿意配合,而不是你靠行政命令压着,大家偷偷攒件。
❗ 真别小看一线操作工的抵触。我之前碰过一个厂,线排得整整齐齐,地面的流转道划得清清楚楚,结果操作工嫌每次拿一个工件要多走两步,偷偷在工位边放个塑料筐,攒够5个再往下传,最后所谓的单件流,成了“小批量流”,算下来在制品根本没降多少。
真正落地的时候,别追求一步到位,先把这三件事做扎实:
- 先把每个工位的标准作业时间测准,别拿工艺文件上的理想时间当实际数——你得站在工位边看3天,把操作工换刀、擦设备、喝水的时间都算进去,不然线平衡率根本达不到70%,跑起来肯定卡。
- 先跟一线操作工算明白账:上了单件流之后,你不用再搬半筐工件来回跑,出了问题不用翻一堆工件找原因,每个月的质量奖金能多拿多少,把好处说透,比你贴十张标语都管用。
- 别一开始就追求完美的“一件都不攒”,先从每工位攒3件开始,慢慢压到2件、1件,给大家留适应的空间,别一上来就搞一刀切,没人吃得消。
上周跟那个苏州的老板通电话,他说现在已经把之前停掉的线重新开了,没找咨询公司,自己带着车间主任、两个老操作工蹲在现场改了俩礼拜,现在线边的在制品从之前的1200多件,降到了180件,订单交付周期压了40%。
他说之前踩的最大的坑,就是以为单件流是个“装修工程”,花钱把设备摆对位置就行。
哪是啊。
单件流从来不是什么高深的管理工具。
就是让工件别在车间里躺着睡大觉,让问题别藏在一堆工件里没人看见,让干活的人少做无用功而已。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车间搞了3年单件流才摸透:那些教科书不会说的落地细节 https://www.dachanpin.com/a/tg/71331.html