上周在苏州工业园跟一个做汽车精密零件的厂长喝茶,他拍着桌子骂之前花了200多万改造的流水线——换了全新的传送带、加了自动上下料机械手,本来以为能把效率提30%,结果今年接的订单全是单批量500件以下的多品种小单,每次换型要停线2小时,交期拖了3次,差点把合作了5年的客户搞丢。
这不是个例。最近半年我跑了17家长三角的制造工厂,超过6成的生产主管都在问同一个问题:单元化生产到底能不能救我们的多品种小批量订单?
别把单元化生产当成“小一号的流水线”
很多人对单元化生产的理解还停留在“把大流水线拆成小的”,这完全是误区。
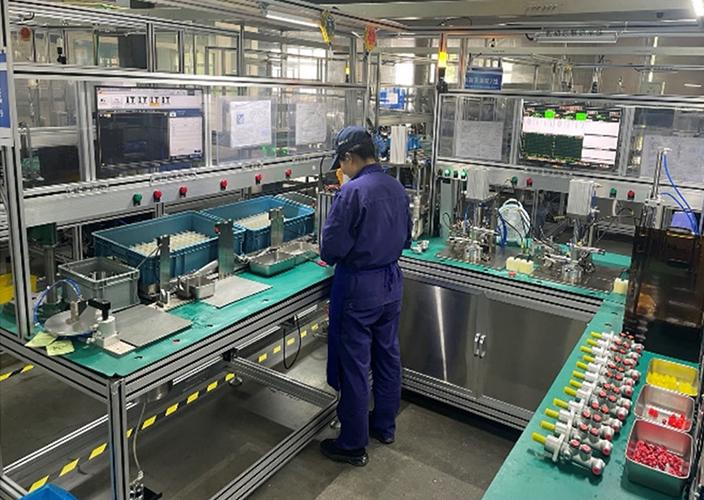
真正的单元化生产,是把工艺路线相似的产品归为一类,把对应的设备、人员按U型或者L型紧凑排布,让一个生产单元可以独立完成从原料到成品的全部工序——甚至一个员工就能管3-4台设备,转身就能完成上下料、检测的全流程。
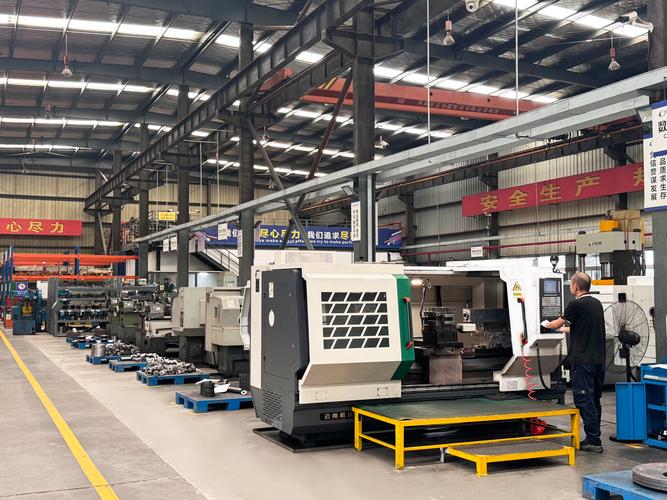
说白了,这根本不是缩小版的流水线,而是把“等待浪费”摁在地上摩擦的生产模式。传统流水线是“一人只做一件事”,前道慢了后道就得等,换型的时候整条线全停;但单元化生产的节拍是跟着订单走的,今天做A产品就调A的参数,明天换B产品,只要换型时间压到位,根本不会出现大规模停工的情况。
问:我们厂现在是机加工流水线,零件从下料到成品要经过8个工位,换型时间1.5小时,能不能直接砍成3个单元?
答:先别急着砍工位。我见过太多上来就拆流水线的企业,最后把工序拆得七零八落,在制品堆得比人还高。你得先蹲在车间数3天的节拍——比如你某款主力产品的生产节拍是12分钟,那每个工位的作业时间就得卡在10-14分钟之间,差太多的话,要么有人闲得抠手,要么有人忙到飞起。还有,别把工艺路线差太远的零件硬塞到一个单元里,今天塞个汽配的铝合金支架,明天塞个小家电的塑料外壳,路线都对不上,单元根本转不起来。
落地单元化生产,先把这3件事摸透再动手
我见过太多企业花了几十万搬设备、改布局,最后单元跑了3个月就又改回流水线,全是因为上来就摆设备,没摸透核心逻辑。
✅ 先做产品族分类。这是单元化生产的第一步,没有分类就别谈布局。你得把所有产品按工艺路线、设备类型、加工精度归成不同的族群,比如需要CNC加工的归一类,需要焊接的归一类,别搞“大杂烩”单元。
💡 设备要“靠得近,但别贴太死”。U型布局的核心就是缩短员工的行走距离,理想状态下,一个员工在单元里转一圈,就能完成所有设备的上下料、参数检查,走的总距离不超过5米。但也别把设备贴得太近,留够换模、维护的空间,不然真出了故障,维修师傅连扳手都伸不进去。
❗ 换型时间的压缩是核心中的核心。很多人以为单元化生产只要摆好设备就完事了,结果每次换型要拆模具、调参数、找程序,花1个多小时,那还不如之前的流水线。我见过最厉害的单元,换型时间压到了8分钟以内——靠的就是提前把常用的模具放在单元旁边的工具架上,常用程序存在设备的快捷文件夹里,换型的时候根本不用跑去找仓库、找技术部。
问:我们单元里的员工都是多能工,工资怎么算才不会有人闹情绪?
答:别搞什么“多会一门技能补200块”的大锅饭式补贴。我之前帮东莞一家电子厂调过这个事,一开始他们给会3种技能的员工每个月固定补200,结果大家都抢着学简单的上下料工位,需要调参数、修小故障的难工位没人碰,单元转产的时候全卡在最关键的工位上。后来改成按“单元整体达成率”算基础绩效,再叠加“技能权重分”——比如会调CNC参数的权重是2分,会做成品检测的是1.5分,只会上下料的是0.5分,最后大家主动去学难的技能,单元的转产速度直接提了40%。
单元化生产不是万能药,这两类企业别瞎试
别听那些咨询公司吹什么“单元化生产是制造业的未来”,适合自己的才是对的。
第一类,单一大批量、产品几年都不换的企业别试。比如做易拉罐、做标准螺丝的厂,一条流水线一天能出几十万件,你拆成单元反而会把效率拉低,完全没必要折腾。
第二类,设备特别重、根本挪不动的企业别试。比如做大型风电铸件的厂,几台10吨重的退火炉、几十吨的加工机床,你总不能为了组单元把设备拆了重新装吧?我去年碰到个做风电铸件的厂长,非要跟风搞单元化,光搬迁费就花了80万,最后单元的效率还不如之前的流水线,纯纯的冤大头。
不过话说回来,现在的制造业订单早就不是十年前那种“一个产品卖十年”的样子了,多品种小批量是常态,单元化生产的灵活度,确实是很多中小厂的救命稻草。但落地的时候别光看别人的案例飘在天上,先蹲在车间里数三天的节拍,摸清楚每个工位的闲忙时间,再动手也不迟。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单元化生产落地实操:从流水线转身到细胞车间的真实避坑经验 https://www.dachanpin.com/a/tg/71332.html