谁懂啊。
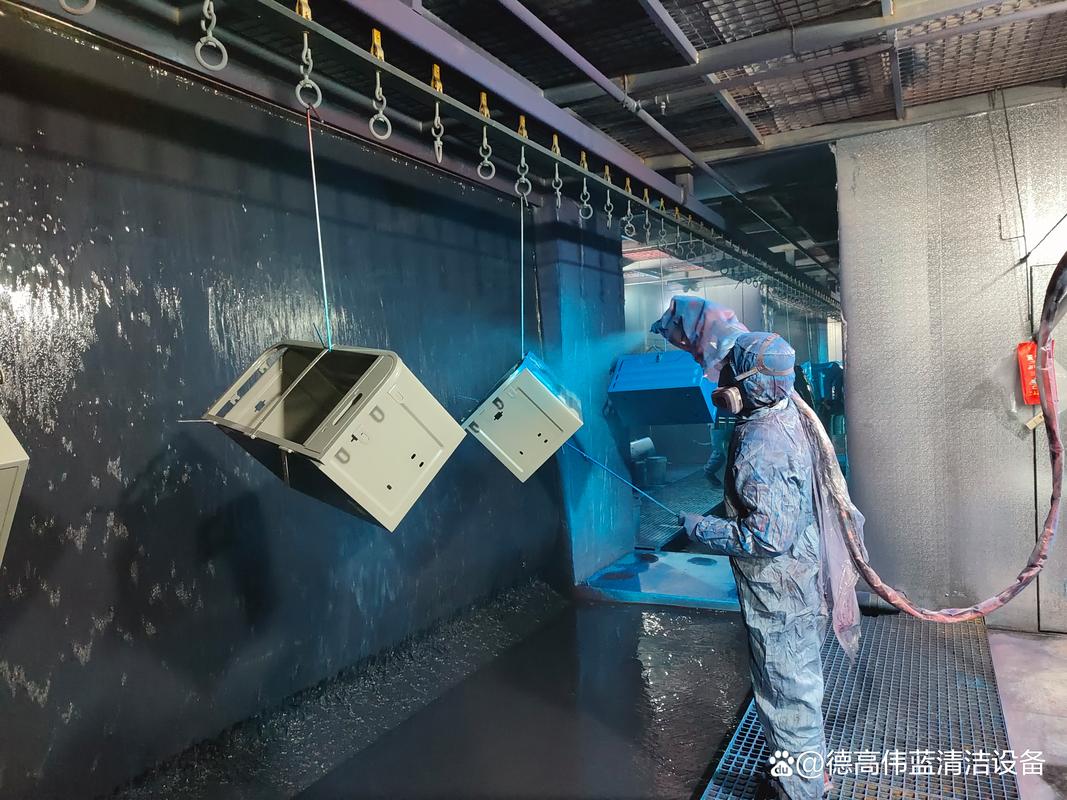
很多人对工业表面处理的认知,还停留在“刷个漆好看点”的阶段,真到产线上出问题,才知道这玩意儿是能直接决定零件能不能用的核心环节。膜层附着力、盐雾耐蚀性、表面摩擦系数,这些写在技术协议里的硬指标,差一点都可能导致整批零件报废。
为什么越来越多主机厂把表面处理要求卡到微米级?
现在新能源汽车的整车质保基本都拉到了8年16万公里,底盘件要扛住路面碎石冲击、冬季融雪剂腐蚀、沿海高盐雾侵蚀,对表面处理的要求早就不是“不生锈”这么简单了。之前接触的某新势力车企,要求铝合金悬架件的微弧氧化膜层粗糙度必须控制在Ra0.8-Ra1.6之间,差0.2都过不了划格法附着力测试。
问:我们厂做普通工程机械零件,真的需要把表面精度卡到这么严吗?
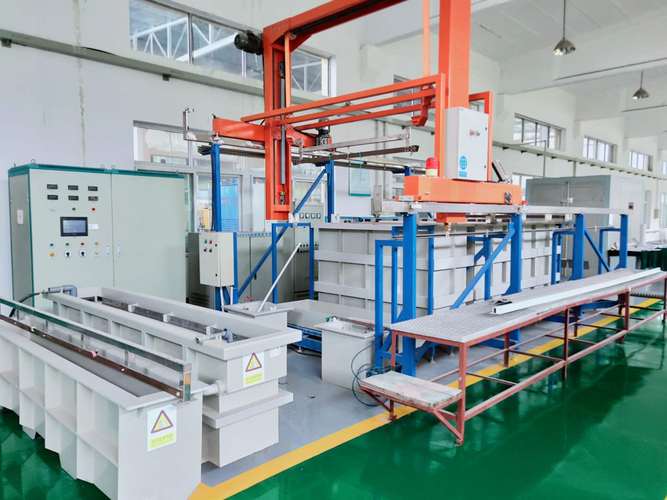
答:别上来就对标乘用车主机场的参数。如果是户外用的液压油缸活塞杆,哪怕是普通工程机型,表面镀铬层的孔隙率必须控制在每平方分米3个以内——不然用不了半年就开始锈,客户售后能把你电话打炸。要是做室内用的设备机架,那只要把焊渣打磨干净,喷粉厚度均匀就行,没必要硬上高精度工艺徒增成本。
之前有个做3C治具的老板,为了省成本,把原来的硬质阳极氧化换成了普通氧化,结果治具用了三个月,表面磨得坑坑洼洼,和载板的摩擦系数变了,贴片机的定位精度直接飘了20微米,整线停机查了一周才找到根源。
你说这亏吃得冤不冤。
那些没写在工艺手册里的工业表面处理实操细节
书本上的工艺参数全是理想状态下的数值,真到车间落地,差一点环境条件都可能导致结果完全走偏。
✅ 别信所谓的“通用工艺参数”。同样是做304不锈钢钝化,沿海高盐雾地区的钝化液温度,要比内陆干燥地区高5摄氏度,钝化时间多留10分钟——不然膜层薄得像层纸,下了海跑俩月就长锈点。
💡 很多新手调工艺的时候,只盯着膜层厚度测,根本不注意前处理除油的残留。上次在宁波的一家紧固件厂,他们做达克罗涂层,每批零件的膜厚都测到了标准要求的上限,结果盐雾测试跑200小时就出红锈,拆了零件看才发现,前处理的超声波除油槽已经三个月没换槽液了,零件表面挂的油膜把涂层和基材完全隔开了,测厚度再准有啥用?
❗ 还有个最容易被忽略的点:表面处理后的存放环境。刚做出来的镀锌件,要是放在车间门口挨着焊烟机的位置,不出三天表面就会形成一层暗黄色的氧化印,肉眼看着不明显,但是做附着力测试的时候,涂层一刮就掉。
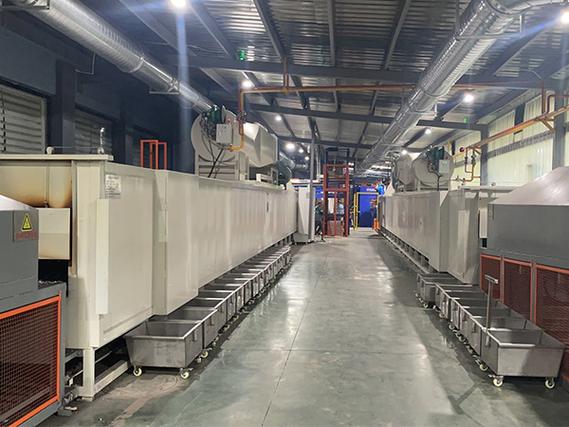
问:现在常说的环保型表面处理,真的能达到传统工艺的性能要求吗?
答:我去年跟的一个项目,原来的电镀锌线换成了无铬达克罗,一开始全项目组都担心耐蚀性不够,实际跑了1200小时的盐雾测试,红锈出现时间比原来的有铬工艺还多了150小时。当然也不是所有环保工艺都靠谱,比如那种号称零污染的水性漆,要是你家的喷涂线没有配套的恒温烘干房,冬天车间温度上不去,漆膜固化不完全,用手一扣就掉,啥环保性都是白搭。
不同场景下的工业表面处理选型避坑指南
很多人选表面处理工艺的时候,要么只看价格,要么跟风选最贵的,根本不匹配自己的使用场景,最后钱花了,效果还不好。这里给大家整理了几个高频场景的选型参考:
- 户外高湿高腐蚀场景(风电叶片螺栓、海洋工程配件):优先选热浸镀锌+封闭剂,或者无铬达克罗,别选普通电镀锌——盐雾撑不过500小时,后期维护成本能吓死你。之前有个做光伏支架的客户,一开始选的是普通喷锌,结果在西北风沙大的地区用了两年,表面的锌层被风沙磨得差不多了,支架开始锈,后来换了带陶瓷颗粒的喷砂+聚脲涂层,现在跑了三年,表面一点锈迹都没有。
- 精密运动配合面(导轨、活塞、精密轴类):优先选硬铬镀或者陶瓷涂层,摩擦系数稳定,耐磨性够,别选喷丸后直接用的零件——短期看着便宜,用半年磨损量超标,设备精度垮了,整线的损失比表面处理的成本高十倍。
- 食品接触类设备零件:必须选符合FDA标准的电解抛光或者聚四氟乙烯涂层,别随便用普通化学氧化——重金属析出超标的话,市场监管找上门就不是小事了。
说实话,我见过太多工厂,在零件基材、机加工环节抠得特别细,公差控制在0.01毫米都不打折扣,一到表面处理环节就想着找报价最低的代工厂,最后因为表面处理出问题,整批零件报废,算下来的损失够做十次高端表面处理了。
对吧?
现在半导体行业用的晶圆载具,已经开始用上超疏水的表面处理工艺了,就是为了减少粉尘吸附,降低晶圆生产过程中的颗粒污染。这在十年前根本没人敢想——表面处理早就不是什么可有可无的配套工序了,是能直接影响产品核心性能的关键环节。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再把工业表面处理当‘边角工序’:从汽车零部件到半导体载具的真实落地逻辑 https://www.dachanpin.com/a/tg/71474.html