为啥现在硬脆材料厂都在换超声波加工设备?
说白了,都是被成本逼的。 拿碳化硅半导体衬底加工举例子,以前用激光打微孔,热影响区大,孔边会形成一层几微米厚的重铸层,后续要花半小时去打磨,良率长期卡在62%上下。换超声波加工之后,切削力比传统磨削降了60%以上,磨粒在高频振动下反复冲击工件表面,不会产生剧烈的挤压应力,孔壁粗糙度能稳定到Ra0.8,没有热影响区,良率直接冲到94%,而且金刚石刀具的寿命翻了4倍。算下来,单台设备每个月能多赚近8万的加工费。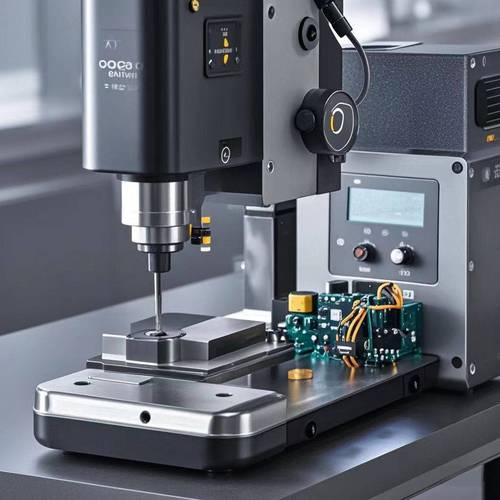
超声波加工最容易踩的3个实操坑
很多人刚接触超声波加工,总觉得”不就是给主轴加个振动功能吗,有啥难的”,真上手了才知道,细节错一点,良率能掉一半。 💡 第一个坑:把振幅开得越大越好。 我见过不少刚接触的师傅,上来把振幅调到最大30μm,结果呢?加工碳化硅的时候,磨粒直接被振飞,工件表面出现密集的振纹,刀具寿命反而砍半。实际上,加工硬脆材料的最优振幅区间是8-15μm——切陶瓷用10μm左右,磨玻璃用12μm,打微孔控制在8μm就够。 别贪大。 ❗ 第二个坑:冷却水随便冲。 很多人觉得超声波加工就是靠振动,冷却水只要能降温就行。错。你要是用普通的乳化液,磨粒混在里面循环用,不出一周,主轴的振动轴承就会因为磨粒卡滞出现异响。正确的做法是,加工的时候用带过滤的独立冷却回路,用5%浓度的乳化液或者纯水,把磨屑过滤到5μm精度以下,主轴寿命至少能多扛2年。
2024年超声波加工的最新应用方向
前几年大家对超声波加工的印象,还停留在”给硬脆材料打小孔的小众设备”,现在真的是卷到各个制造领域了。 最火的方向是半导体领域的碳化硅衬底切割。以前用传统金刚石线锯,切割缝宽有120μm,切一片6英寸的衬底,光材料损耗就快一半,现在用超声波辅助线切割,缝宽能压到40μm,同样长度的硅棒,能多切出30%的衬底片,算下来每片能省近200块的材料成本。 还有骨科植入物加工。以前给钛合金骨钉打表面微孔,用激光的话孔边有热损伤,植入人体之后容易出现排异反应,现在用超声波加工打出来的微孔,没有热影响区,孔壁的粗糙度能达到成骨细胞附着的最优值,临床数据显示,骨整合速度比传统加工的零件快了30%。 说实话,上个月看到有家做碳纤维复合材料的厂,用超声波加工切碳纤维层板,以前传统锯切的时候,层间会出现分层毛刺,要花半小时去修边,现在切完的板边光滑度直接能进下一道工序,修边工序直接砍掉了70%。 很多人觉得新设备贵,不敢试。但你算笔账:省下来的刀具钱、减少的良率损失、砍掉的二次工序,往往比设备本身的钱回得快。毕竟制造业这行,从来都是敢先把新工具用明白的人,才能吃到成本差的红利。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:硬脆精密零件的降本提效实操指南 https://www.dachanpin.com/a/tg/71701.html