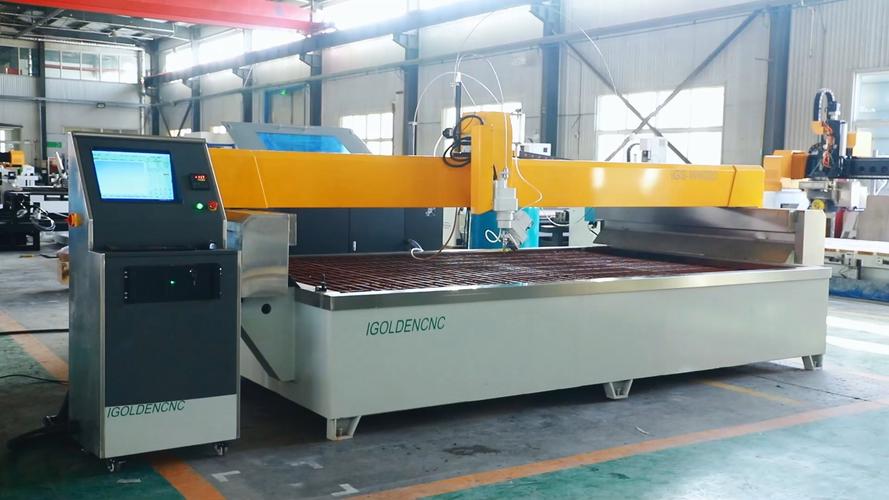
上周去苏州一家航空内饰加工厂调试设备,车间里三台四轴水刀从开机到下班没停过。我站在旁边看了半小时——真的爽。切30mm厚的碳纤维复合材料,边缘没碳化层,没热影响区,切完的零件拿出来直接就能进下一道序,连去毛刺的工序都省了。
很多人对水刀的认知还停留在十几年前——就是拿高压水混着沙子,切切石材、切切厚钢板,效率低,精度差。完全错了。现在主流的工业级水刀,稳压精度能到±1MPa,切割定位精度能到±0.05mm,和中端激光切割机的精度已经没有本质差距。
💡 冷切割是水刀区别于其他所有切割工艺的核心:整个加工过程中,工件的温升不会超过60℃,完全不会改变材料本身的晶格结构、物理属性。这一点对很多特殊材料来说是刚需——比如军工领域的含能复合板材,用激光或者等离子切的话,高温加火花直接会触发爆炸,只有水刀能安全加工;再比如航空领域的钛合金结构件,激光切割产生的热影响区会让材料硬度下降,后续还要花几千块做退火处理,水刀切完的零件连应力检测都能直接过。
问:很多工厂之前试过用旧款水刀切0.2mm以下的薄铜箔,容易出现扯破、切边不齐的问题,现在的新设备能解决吗?
答:2022年之后推出的低压伺服进给水刀,搭配0.15mm直径的蓝宝石喷嘴,在降低磨料供给浓度的前提下,完全可以稳定切0.1mm的紫铜箔,切边的粗糙度能到Ra1.6,根本不会出现之前高压水流把薄料冲变形的问题。别拿10年前的老设备经验套现在的新工艺,真的差远了。
做了这么多年设备调试,我见过太多老板花大价钱买的水刀,实际用起来还不如人家几十万的老设备,问题基本都出在这几个地方:
1. 只看额定标称压力,不看持续稳压能力。很多销售吹自己的设备是420MPa超高压,实际切到50mm以上的厚板时,压力掉得连300MPa都不到,切出来的断面歪歪扭扭,连基本的垂直度都保证不了。
2. 磨料选择完全不匹配。图便宜用普通河沙当磨料,里面的杂质多、硬度不均,不仅切出来的零件表面有划痕,还会在3个月内磨穿高压喷嘴,换一个喷嘴大几百块,一年下来光耗材钱就够买半台新设备。
3. 忽略回水过滤系统的精度。很多人觉得水只要能循环用就行,结果用了半年,高压泵里的柱塞就被水里残留的磨料颗粒磨出凹槽,修一次大几万,停机损失更是没法算。
问:同样是水刀切割,为什么有的工厂切出来的断面垂直度能到90度,有的却有明显的斜度,差在哪?
答:核心是两个点,一是进给速度和磨料供给量的匹配度,二是设备的动态跟随精度。很多工厂为了赶效率,把进给速度拉到设备额定值的1.3倍,压力又跟不上,自然切出来的断面是带斜度的——说白了就是贪快惹的祸。现在新的智能水刀都带自动路径补偿,切到厚板的时候自动调整进给速度,根本不用操作工手动调参数,能省至少30%的调机时间。
以前大家觉得水刀就是钣金、石材厂的标配,这两年我跑的工厂多了才发现,它的应用场景早就破圈了。
新能源电池厂现在拿纯水刀切复合集流体的铝箔、铜箔,没有热影响,不会产生毛刺导致电池短路;建材厂用五轴水刀切12mm厚的超薄岩板,做异形的卫浴台面,崩边率比金刚石锯片低80%;就连食品行业都用上了——我去年去看一个卤味加工厂的定制水刀,专门切定型的冻卤牛肉,没有金属碎屑,不会有交叉污染,切完的肉块边缘齐整,直接就能真空包装。
❗ 别觉得水刀只能切工业硬材料,现在食品级的纯水刀,已经拿到国内的食品接触材料安全认证了,切出来的东西直接就能进包装环节。
不过话说回来,水刀的效率确实还是比同功率的激光慢一点,对吧?如果你要切1mm以下的薄铁板,追求每分钟几米的进给速度,那水刀确实不如激光划算;但只要你遇到怕热、怕火花、材料属性特殊的加工需求,水刀的优势真的没有别的工艺能替代。
我做工业设备快12年了,最开始觉得水刀就是个效率低的”辅助切割设备”,这几年看着它从切石材的粗笨机器,进化到能切航空级复合材料、能切食品、精度能到微米级,真的感慨。技术迭代从来不会等你,别抱着老经验觉得某类设备永远都是那个样子。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割在精密制造场景的落地细节:别再只把它当‘万能切割’了 https://www.dachanpin.com/a/tg/71700.html