车削加工的坑,从来都不在书本的公式里
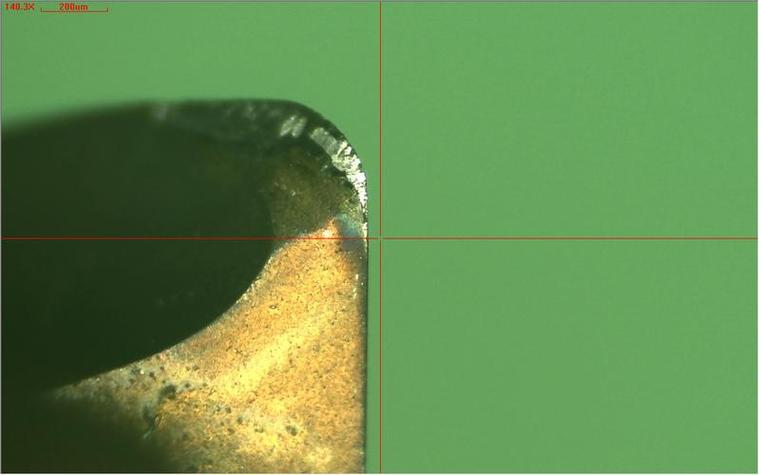
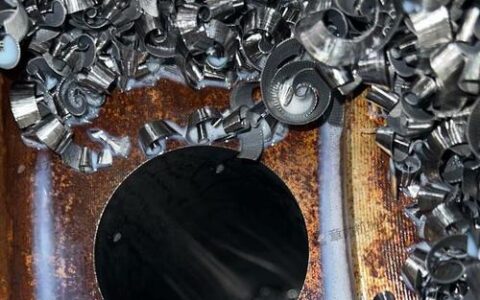
我见过太多刚毕业的工艺员,抱着厚厚的金属切削手册,把切削速度、进给量、背吃刀量算得精准到小数点后两位,到了车间一开机,振刀的声音像钻耳朵的电钻,车出来的表面全是鱼鳞纹。
现在工厂里真的在推的车削加工降本技巧,不是网上瞎传的那套
说真的,前几年还有人吹干切不锈钢能省冷却液钱,我上次见浙江一个小厂试了3个月,车间里飘的细金属粉能在阳光里看得清清楚楚,工人戴的N95半天就黑透,算上职业病防护、设备防锈的成本,比用冷却液贵了三倍都不止。 现在正经在推的,是微量润滑(MQL)——就是把混了极压添加剂的切削油雾,精准喷到刀刃和工件的接触位置,比传统乳化液的用量少了95%,废液处理成本直接砍半,还不会因为乳化液变质导致工件生锈。
别被“无人车间”的噱头骗了,车削加工最核心的还是人的手感
现在很多厂宣传自己的“无人化车间”,数控车配自动上下料桁架,晚上没人守着也能跑。我去看过好几个号称全无人的车间,到了调机、换型的时候,还是得靠干了十几年的老车工上手。 上次见一个刚毕业的工艺员,上来就把程序输进去开干,第一个件车出来外圆大了0.04mm,他还奇怪系统补偿怎么不对——他压根没注意机床刚开了10分钟,主轴箱体温度才22度,跟昨天热机到35度的补偿值能一样吗?! 你说这些东西系统不会自己学吗?暂时还真不行。三爪卡盘用久了的磨损间隙、顶尖顶紧力带来的工件变形、甚至当天的材料硬度比往常高了20HB,这些细碎的、没有统一标准的细节,才是车削加工里最值钱的经验。 💡 很多人忽略的细节:夏天车间开空调的时候,要把机床的热补偿参数重新调一遍,不然温差带来的尺寸偏差能到0.03mm,够你整批活超差。 哦对,还有现在很多新能源零件的车削加工,比如电机轴、减速器齿轮轴,都是一次装夹,在带动力刀塔的车铣复合机上完成车外圆、车螺纹、铣扁位、钻小孔的全工序,不用二次装夹找正,同轴度能到0.002mm,比原来车完再拉到铣床上加工的效率高了快两倍。 很多人觉得车削加工是个没技术含量的老工种,其实真不是。从最早的普通手动车床,到现在的数控车、车铣复合,变的是设备,不变的是那些跟工件、跟刀刃打交道的细碎经验。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工里那些老工程师才懂的避坑细节,2024年工厂实操指南 https://www.dachanpin.com/a/tg/72078.html