磨削加工踩过的那些坑:从砂轮选型到精度控制的一线手记

上周去苏州园区的一家精密零件厂,跟着老周蹲在磨床边看了俩小时。看着刚磨完的主轴表面亮得能照见人,老周突然抬手把刚卸下来的工件往检验台一放——表面有层细细的回火色。 废了。 就这一件,材料加前面的工序成本小两千。 很多人对磨削加工的印象,就是拿着高速转的砂轮把工件表面磨平就行。哪有这么简单?

别上来就谈效率,先把砂轮的选型逻辑摸透

我见过太多刚入行的工艺员,上来就选最贵的砂轮,觉得贵的就一定好。错得离谱。 你磨淬硬的高速钢刀具,和磨铝合金的软质零件,能用同一种砂轮?根本不可能。 💡 给个一线攒出来的选型对照表,直接用不踩坑: – 磨淬硬钢、轴承钢这类高硬度材料:选棕刚玉陶瓷结合剂砂轮,粒度选46#-60#,太粗了表面粗糙度下不去,太细了磨屑排不出去,容易堵砂轮 – 磨铝合金、铜合金这类软材料:选黑炭化硅的树脂结合剂砂轮,一定要带开放气孔的,不然磨两下砂轮就糊了,表面直接拉出道子 – 磨硬质合金刀片:选绿碳化硅或者金刚石砂轮,别拿刚玉砂轮凑数,磨俩小时砂轮就磨秃了,工件尺寸还没稳住 ✅ 只要按这个逻辑选,基本不会出现砂轮堵、磨不动的问题
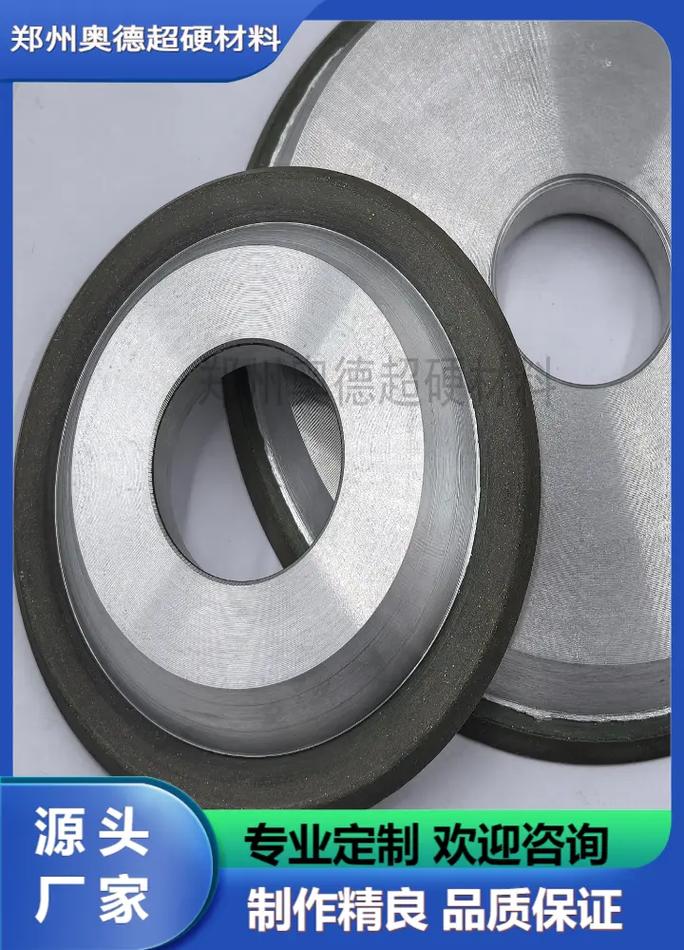
不同结合剂磨削砂轮实物对比图
不同结合剂磨削砂轮实物对比图
问:我之前买的同型号砂轮,为啥换了批次之后磨出来的表面粗糙度差了两级? 答:别上来就怪砂轮厂家偷工减料。你先摸下砂轮表面的硬度——很多人忽略了,砂轮的硬度是指磨粒脱落的难易程度,不是砂轮本身的硬软。如果这批砂轮的硬度比你之前用的高了两个等级,磨钝的磨粒掉不下来,就会在工件表面硬蹭,粗糙度能好才怪。我之前碰到过供应商把J硬度的砂轮当K硬度的发,磨了三批工件全出了磨削烧伤,最后拉着供应商在车间蹲了一下午才把账算清楚。

90%的表面精度不合格,根源都出在冷却环节

说出来你可能不信,我见过一半以上的磨削加工质量问题,根本不是砂轮不对,也不是机床精度不够,是冷却没做到位。 就拿最常见的磨削烧伤来说——表面那层浅黄到深褐的回火色,很多人觉得是磨削温度太高把工件烧了。但你有没有想过,为啥同样的参数,隔壁班组磨出来的件就没烧伤,你磨的就全是? 我之前在宁波的一家汽车零部件厂,碰到过一个班组,磨曲轴轴颈的时候,连续出了20多件烧伤,查了三天,最后发现是冷却喷嘴歪了——本来应该对着砂轮和工件的接触区喷的切削液,一半喷到了床身上,接触区根本没浇透。 ❗ 这里给个避坑提醒:别把冷却系统当成可有可无的附属装置。现在最新的实践里,高精度磨削的冷却喷嘴都是带角度自适应调整的,切削液的压力要稳定在0.8-1.2MPa,还要带过滤装置,把磨下来的细铁屑全滤干净,不然混在切削液里的硬颗粒,在高速磨削的时候直接划在工件表面,粗糙度直接跳两个等级。 你说这亏吃的,冤不冤?
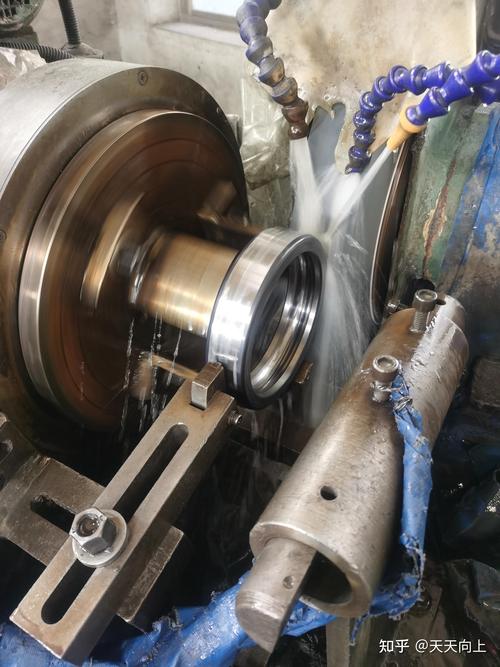
外圆磨床冷却喷嘴对准磨削接触区示意图
外圆磨床冷却喷嘴对准磨削接触区示意图
问:我们车间现在用的普通乳化液做冷却,为啥夏天的时候磨削烧伤的问题就特别多? 答:两个原因。第一,夏天车间温度高,乳化液的浓度如果没及时补,水分蒸发快,浓度上去了,冷却能力直接掉一半;第二,乳化液长时间不换,里面混的细菌多了,润滑性能下降,磨削的时候摩擦力变大,温度自然就上去了。现在我们给客户推荐的方案,高精度磨削环节直接换成半合成的磨削专用液,夏天的时候每周测一次浓度,温度超过30度就给切削液回路加个简易的冷却盘管,烧伤问题至少能减80%。

别迷信机床的定位精度,磨削加工的补偿永远要跟着实际走

很多人买了几十万的高精度磨床,觉得有光栅尺闭环,定位精度能到1微米,磨出来的件就一定能稳在公差范围内。 太天真了。 我见过最离谱的一个厂,刚买的进口磨床,装完之后直接开干,磨出来的轴颈尺寸差了8微米,查了半天,最后发现是机床安装的时候水平没调平,丝杠的热伸长直接把定位精度带偏了。 💡 一线的老工艺都知道,磨削加工的尺寸稳定,从来不是靠机床出厂的参数撑着的,是每次换砂轮、修砂轮、连续磨超过20件之后,必须补的几个关键参数: – 砂轮的径向跳动:每次修完砂轮,要打三次跳动,超过0.002mm就重新修,别凑合用 – 热伸长补偿:机床连续运行1小时之后,要测一下丝杠和主轴的温度变化,把对应的补偿值输到系统里,不然刚开机磨的件和磨到下午的件,尺寸能差出好几个微米 – 工件的弹性让刀:磨薄壁套的时候,别按刚性零件的吃刀量算,要留个0.005mm左右的精磨余量,不然磨完一卸夹,工件弹回去,尺寸直接超差 现在很多新的磨床都带了在线声纹监测系统,能实时听到磨削接触区的声音变化——如果声音从均匀的沙沙声变成刺耳的蹭蹭声,就说明砂轮已经钝了,或者接触区没有浇到切削液,系统会自动报警。我上个月在无锡的一家轴承厂看到的这套系统,装了之后,磨削烧伤的不良率从之前的1.2%降到了0.1%都不到,比之前靠老师傅耳朵听靠谱多了。 说真的,干了这么多年制造业,我最烦那种把磨削加工吹成什么”精密制造皇冠上的明珠”的套话。它就是个需要蹲在机床边,盯着每一个细节的工序。你对它随便,它就给你出废品。你对它上心,它就能给你磨出能在宇航发动机上用的高精度零件。 哪有什么玄学。 全是细节。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工踩过的那些坑:从砂轮选型到精度控制的一线手记 https://www.dachanpin.com/a/tg/72079.html

赞 (0)
车削加工里那些老工程师才懂的避坑细节,2024年工厂实操指南
上一篇 1小时前
别吹硬切削了,高精度模具加工里的电火花加工(EDM)才是藏在车间的狠角色
下一篇 36分钟前

相关推荐

  • 根本原因分析(RCA)不靠猜,工业老手这样挖真相

    前几天,厂里一台CNC又趴窝了。这已经是本月第三次。维修班组换了个伺服驱动器,好了。但谁都知道——不出一周,它还得坏。这就是典型的“换件工”思维,根本没触到问题本质。根本原因分析(RCA),如果你只当成是填表格走形式,那真是糟蹋了这套方法论。 RCA不是“5个为什么”填空题 说实话,一提RCA,很多人的第一反应就是:哦,问5个为什么。然后拿出一张纸,像小学生…

    投稿 2026-08-19
  • 元素的诗篇:藏在万物里的化学密语

    晨露坠落在荷叶上的瞬间,透明的水珠折射出细碎的光。指尖轻触叶面,水珠便滚落泥土,留下转瞬即逝的湿痕。这寻常的自然景象里,藏着碳的精巧排布 —— 荷叶表皮细胞分泌的蜡质,由无数碳氢链交织而成,如同给叶片披上了隐形的疏水斗篷。那些肉眼不可见的分子结构,正在悄然书写着生命与物质的对话。 厨房是最贴近生活的化学实验室。铁锅与食醋相遇时泛起的气泡,是醋酸与铁氧化物的温…

    投稿 2025-09-19
  • 工业维保服务化:从成本包袱到利润增量的转型实战

    很多工厂老板一提起维保,第一反应就是掏钱。纯纯的成本包袱。以前是养一批维保师傅,按月发工资,没事干的时候蹲在值班室喝茶,设备炸了才忙的脚不沾地。后来改成外包,按次收费,还是一样——坏了修,不坏等,该停线还是停线。工业维保服务化出来之后,不少人说这是新瓶装旧酒,割制造业韭菜。说实话,真摸到门道的工厂,已经靠这个赚了不少真金白银。 别被概念忽悠,分清真假工业维保…

    投稿 2026-10-06
  • 区块链:不止于加密货币的信任重构技术

    当人们谈论区块链时,多数时候会第一时间联想到比特币等加密货币。这种联想虽有一定道理,毕竟区块链技术最初正是为支撑比特币交易而生,但将两者完全等同则明显窄化了这项技术的价值边界。区块链本质上是一种去中心化的分布式账本技术,其核心魅力在于能够在无需第三方权威机构背书的前提下,实现多个参与方之间的可信数据存储与交易验证。这种特性使其在金融、供应链、医疗、版权保护等…

    投稿 2025-09-10
  • RPA 帮你 “摸鱼”?这届打工人的效率神器藏不住了

    提起办公室里的重复工作,不少人都能倒出一肚子苦水:每月核对几十张报销单的金额和发票,眼睛都要看花;每天把销售数据从 Excel 复制到 CRM 系统,手指都快磨出茧;甚至连回复标准化的客户咨询邮件,都得一遍遍复制粘贴模板。这些机械又耗时的活儿,往往占据了打工人大量精力,让人没法专注于更有价值的工作。而最近在职场圈悄悄走红的 RPA,恰好成了破解这种困境的 “…

    2025-09-17

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息