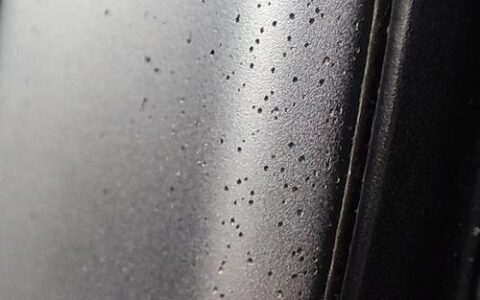
做了十五年表面处理,提到阳极氧化,我脑子里蹦出来的不是书本上的定义,而是一连串的事故现场。真的,有时看着刚出槽的那批货,颜色斑驳得像块迷彩布,你恨不得把挂具都扔了——但这就是这行的日常。它不像电镀那么直白,铝件往槽里一挂,通电,等着化学反应,看似简单,里头的门道深着呢。
先别急着聊工艺参数。其实很多新手栽的第一个跟头,是前处理。除油不彻底?那你后面全是白做。我见过最离谱的,是工人为了省时间,把脱脂液的温度调低十度,结果整批料氧化膜附着差,用指甲一刮就掉渣。❗真的,刮下来的不是膜,是人民币。
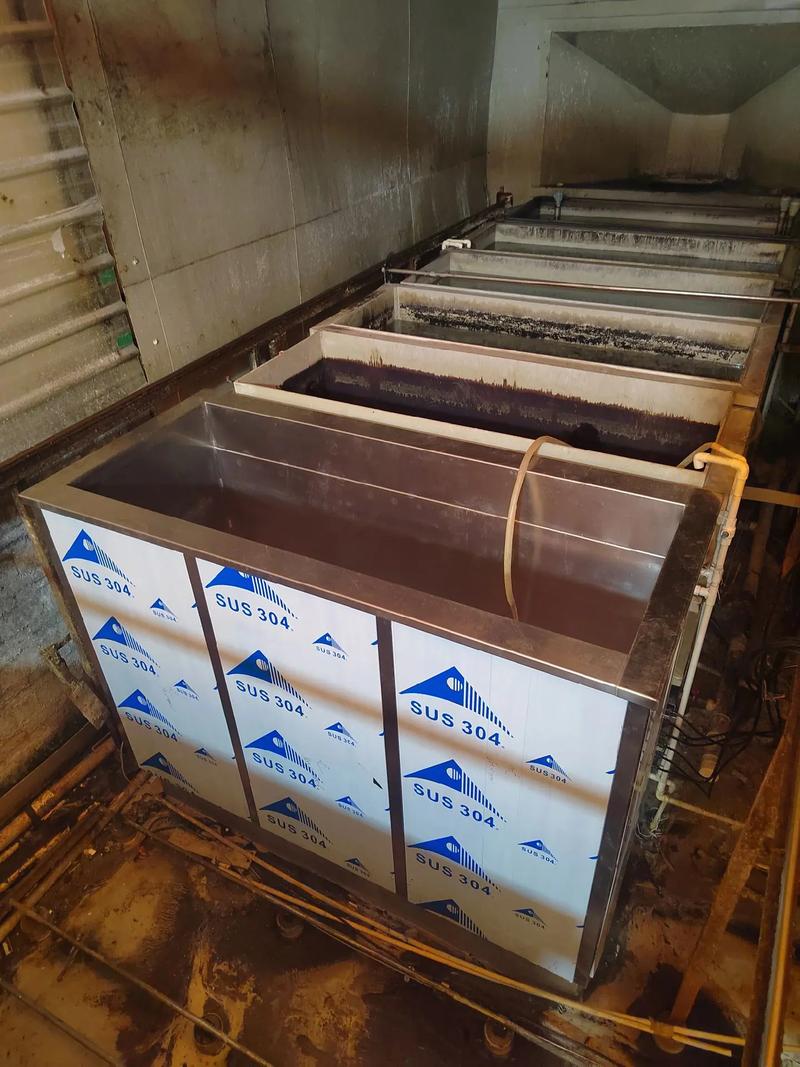
膜厚与硬度:看不见的陷阱
很多人以为膜越厚越好,这想法……不能说全错,但很危险。厚了容易脆,尤其硬质阳极氧化,膜厚超过50微米,边角处应力集中,一碰就崩口。其实不同的使用场景,膜厚设计要精打细算——装饰件8-12微米就够了,耐磨件可能要到25微米,但你要硬上60微米,那恭喜你,可能得到一层易碎的陶瓷壳。
说到硬度,有个误区:颜色深不代表硬。黑色的膜,如果染色工艺没控制好,只是孔洞里塞了颜料,封闭又没到位,那硬度值能差出两倍。💡真正决定硬度的,是电解液温度、电流密度和合金成分。硫酸电解液降到0℃左右,配合高电流密度,才能长出致密的α-Al₂O₃,那才是真硬。不过话说回来,低温槽的能耗和维护成本会让你肉疼。
问:为啥我做的黑色氧化膜,手一摸就掉色?
答:扎心吧?多半是染色后封闭没做好。多孔膜像海绵,染料吸进去了,你得用热纯水或醋酸镍把孔堵上。水温不够95℃?封闭时间短了?或者pH跑偏了?任何一个细节疏忽,染料就只是物理吸附,没封在里头。还有种可能——膜本身太薄,颜色根本挂不住。你测测膜厚,如果低于5微米,别折腾封闭了,先调前道工艺。
问:听说现在环保查得严,阳极氧化废水里的铝离子怎么破?
答:这问到了行业的痛处。传统化学沉淀法,加碱调pH,铝变成氢氧化物沉淀,但泥渣量大,脱水困难。现在有些线改用膜分离技术回收酸和铝,说实话初期投资高,但长期看,酸回用率能到90%,铝浓缩后甚至能卖钱。⚠️不过小心膜堵塞,前处理得做好过滤。还有种路子,用醋酸纤维素膜,但耐酸性……你懂的,得权衡。
染色与色差:一场和概率的博弈
染色绝对是个玄学。同一槽染料,温度差1℃,颜色就能偏到你认不出。更崩溃的是,前一批好好的,下一批就出现云纹——查来查去,发现是中午工人吃饭,槽液停了半小时循环,浓度分层了。😤所以自动化控制多重要,实时监测pH、温度、电导率,泵不能停。
还有合金成分。6061和6063,差一个“3”,氧化效果天壤之别。6061含硅高,容易灰暗,染色鲜艳度差;6063相对纯净,出来就透亮。你要是用错料,别骂氧化厂,先看看自己的铝锭牌号。有时为了掩饰材料缺陷,硬上电解着色,用锡盐或镍盐,在孔底沉积金属氧化物,得到古铜色或钛金色——这招能遮丑,但电阻率、耐磨性会变。
问:阳极氧化膜能耐受多高温度?
答:普通膜150-200℃就开始脱水、开裂,硬质膜能撑到300℃左右,但长时间高温,染料会分解褪色。有次客户把氧化件拿去烘烤固化涂层,温度飙到250℃,出来直接变灰白色,还起泡……那瞬间心跳都停了。所以,别挑战热稳定性,如果有高温需求,直接上微弧氧化,生成陶瓷膜,耐温上千度,但成本嘛,嘿嘿。
挂具与接触:那个被忽视的细节
挂具,说起来都是泪。用铝丝绑活,接触点太细,电流一集中,烧焦、白斑全来了。后来学乖了,用钛合金挂具,弹性好,导电稳,虽然贵,但比起返工费,值。✅还有,挂具要定期退膜,不然铬酸或硫酸会腐蚀钛,接触电阻变大,发热,恶性循环。
最后聊一句封闭。沸水封闭最环保,但能耗吓人;冷封闭用氟化镍,速度快,但废水含镍,处理麻烦。这两年兴起的溶胶-凝胶封闭,用氧化硅溶胶渗透,耐磨防腐都上台阶,就是工艺窗口窄,量产稳定性还得磨练。我试过几批,性能像开盲盒,有时惊艳,有时摇头。
氧化这技术,看似成熟,但每个批次都在和化学、物理、甚至运气较量。没有万能工艺,只有不断调整的匠人。别信那些“一招鲜”的广告,多下车间,多闻闻酸雾(当然要戴好防护),你才能摸透铝的脾气。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:那些老师傅不肯说的细节,我今天全抖出来 https://www.dachanpin.com/a/tg/56565.html