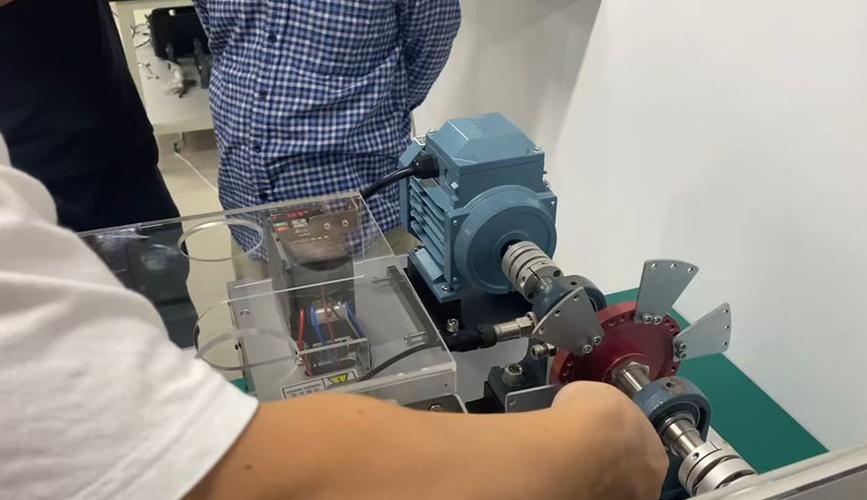
凌晨两点,电话响了。某化工厂的螺杆压缩机振动值从2.1mm/s蹿到11.8mm/s,操作工说“声音不对”。等我赶到现场,机器已经自动跳车。拆开一看——联轴器弹性块碎成渣,电机轴伸端有轻微弯曲。事后复盘,其实三天前的趋势图就有苗头,只是没人看。
这种场景,干我们这行的太熟悉了。故障诊断这活儿,说难也难,说简单也简单。难在你要在几十个传感器数据里找出那个“叛徒”;简单在,绝大多数故障的根因,翻来覆去就那么几类。
别急着拆机,先问自己三个问题
我见过太多新手工程师,一听异响就抄扳手。停。先想清楚:
- 故障是突发的还是渐进的?突发多半是断裂、堵塞、电气击穿;渐进往往是磨损、腐蚀、松动。
- 是单台设备还是同型号批量出现?批量问题查设计或工况,单台问题查装配和维护。
- 最近有没有动过它?检修后的故障,十有八九是装配误差或遗漏部件。
这三个问题花你五分钟。✅ 但能省下三天无效拆检,这笔账怎么算都值。

振动分析不是玄学,是“尸体解剖”

很多人把振动诊断神化了。其实就一句话:不同的故障源,会在频谱上留下不同的指纹。
比如转频的1倍频突出,通常是转子不平衡——配重块掉了,或者叶片结垢。2倍频高,多半是对中不良。如果出现明显的“谐波家族”,也就是1X、2X、3X……一排等间距的峰,那就要怀疑机械松动,地脚螺栓可能松了。
说实话,我刚开始也看不懂那些密密麻麻的谱线。后来师傅教我一招:先看总振值,再看趋势,最后才去抠频谱细节。顺序反了,容易钻牛角尖。
问:现场没有专业振动分析仪,用普通测振笔能判断故障吗?
答:能,但只能判断“有没有问题”,很难判断“是什么问题”。测振笔给你的是总振值(速度或加速度有效值),它能告诉你设备状态在恶化,比如从2mm/s涨到8mm/s,这已经足够触发预警。但到底是轴承坏了还是不平衡?测振笔给不了答案。我的建议是:日常巡检用测振笔做趋势管理,一旦超标,再上频谱仪做精确诊断。预算有限的话,便携式单通道频谱仪现在也就万把块钱,比一次非计划停车的损失便宜太多。
油液检测,被严重低估的“体检报告”
聊聊油液分析。很多工厂舍得买进口轴承,却舍不得每季度做一次油样检测。亏大了。
❗ 铁谱分析能告诉你磨损颗粒的形状:片状的是疲劳剥落,切削状的是滑动磨损,球状的是滚动接触疲劳。再配合元素光谱,看到Fe、Cr、Cu同时升高,基本可以锁定轴承保持架或滚道出了问题。
去年帮一家造纸厂做诊断,他们的真空泵频繁抱轴。油样一测,硅元素超标十几倍——粉尘从呼吸阀进去了。换了个带过滤的呼吸帽,问题根除。你说这要是靠拆机排查,得停多少次?

问:老师傅凭听音棒听轴承故障很准,这有科学依据吗?
答:有,而且相当靠谱。人耳对高频异音的敏感度其实超过很多入门级仪器——轴承早期点蚀产生的超声频段冲击,在听音棒里会表现为“沙沙”声或周期性“咔哒”。但它的局限在于依赖经验,且无法量化。同一个声音,张三判断“还能跑三个月”,李四可能判断“下周就完蛋”。现代做法是把听音和冲击脉冲法结合:冲击脉冲仪给一个dBm/dBc值,听音棒做辅助确认。两者互相印证,准确率能到九成以上。别迷信单一手段,也别瞧不起老手艺。
预测性维护最大的坑:数据一大堆,决策没依据

现在工厂都在上状态监测系统,传感器铺得到处都是。但有个尴尬现实:报警天天响,工程师直接静音了。
为什么?阈值设得太保守,或者没有做工况关联。一台水泵,白天满负荷和夜间半负荷的振动值本来就不一样,你用同一个阈值去卡,不误报才怪。
💡 我的经验是,做故障诊断系统,先别贪大求全。挑三五台关键机组,把基线数据做扎实。什么叫扎实?不同负荷、不同温度、不同介质粘度下的正常范围都测出来,形成一张“健康图谱”。有了这个,异常才立得住。
还有就是,别把诊断系统当算命先生。它只能告诉你“偏离了正常”,至于“为什么偏离”,还得靠人。人机结合,才是当下最务实的路径。
写到这儿差不多了。故障诊断这事儿,工具在变,逻辑没变——多问、多看、多验证。少拍脑袋,少凭感觉。那根断掉的轴,至今还放在我办公室,算是个提醒。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:从一根断轴说起:工业故障诊断的实战逻辑与避坑指南 https://www.dachanpin.com/a/tg/72908.html