干机械的都知道,热处理是灵魂。没有热处理,再好的钢材也就是一块废铁。但你有没有发现,老师傅口口相传的“秘诀”,有时候真坑人啊!淬火开裂、回火不足、硬度不均——这些翻车现场,几乎都是经验主义惹的祸。
我一朋友,做冲压模具的,Cr12MoV,油淬。按理说这个材料淬透性不错,可他连续裂了两套模。查原因,居然是因为油温太低——大冬天,油槽没加热,直接室温开淬。他还振振有词:“我师父就这么干的!” 这就是典型的热处理误区。
❄️ 误区一:油温越低,冷得越快,硬度越高?
错得离谱。低温油粘度大,冷却能力反而下降,尤其在蒸汽膜阶段,热量散不出去。对于Cr12MoV这类高碳高铬钢,低温油淬极易在Ms点以下产生巨大应力,开裂风险飙升。正确做法:油温控制在60-80℃,甚至更高;有时分级淬火用热油到200℃以上,冷速反而更均匀。
说实话,冷却曲线这东西,很多小厂根本不看。就凭感觉,手晃晃,看着火花,“嗯,差不多”。出事是迟早的。
💧 误区二:“回火色”靠谱吗?
老师傅喜欢看回火色判断温度——淡黄、草黄、紫色……但这是氧化膜的颜色,受材料、表面光洁度、炉内气氛影响极大。现在真空炉、保护气氛炉普及了,零件出来银灰锃亮,哪来的氧化色?
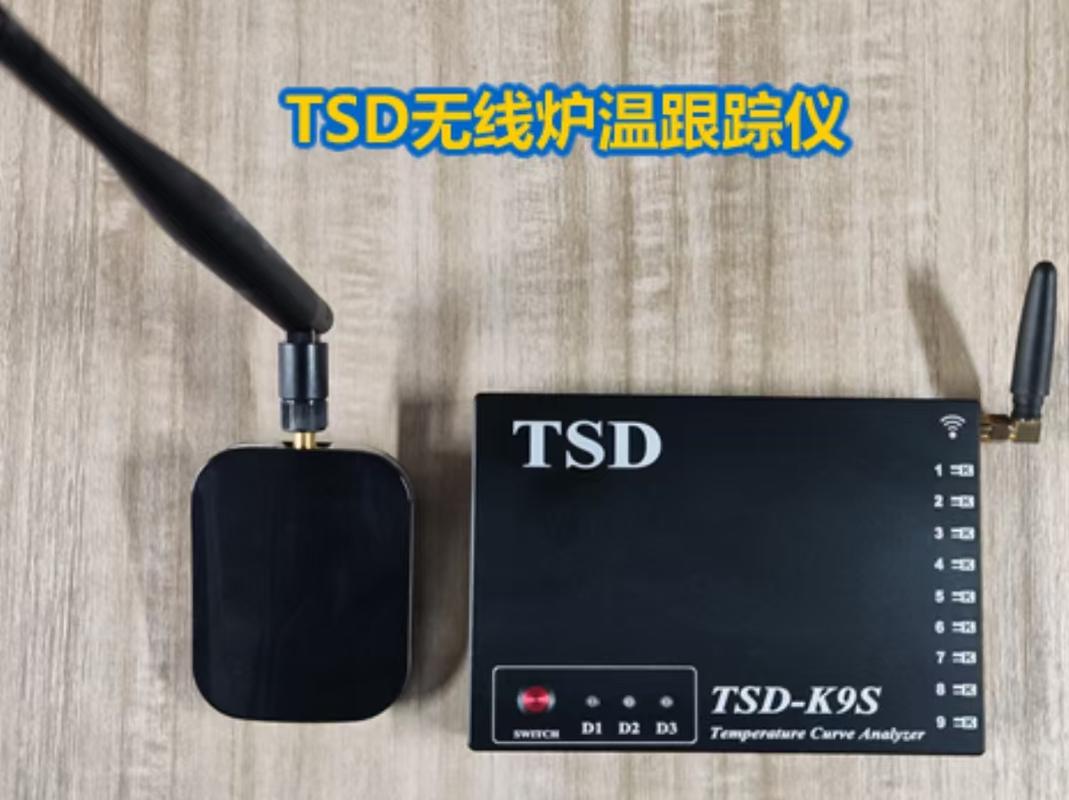
见过一次笑话:一台氮化炉处理模具,操作工非盯着观察窗看颜色调温度,结果炉内氮势失控,白亮层超厚,一用就剥落。还用回火色?!真不如买个炉温跟踪仪,或者至少用测温笔校验一下。
🔨 误区三:硬度越高越耐磨?
又一个想当然。冲裁模硬度做太高,比如HRC62以上,反而容易崩刃。耐磨性是个综合指标,碳化物类型、分布、基体韧性才是关键。像高速钢M2,硬度做到HRC64-66,耐磨性不错,但遇上冲击工况,不如硬度HRC60-62的DC53,因为后者韧性好得多,不会早期崩块。
有个做刀具的客户,非要HRC68,结果切不动不锈钢,卷刃、崩刃一起来。降硬度、调回火曲线后,问题解决。他感慨:原来硬度只是表象啊。
⚡ 误区四:正火和退火随便用,反正都是软化
正火和退火,冷却速度差了一个数量级。正火冷速快,得到细珠光体,硬度偏高,但后续淬火变形小;退火得到粗珠光体,确实更软,但切削加工有时会粘刀。搞不清这个,盲选工艺,后面机加工骂娘。
记得帮一家齿轮厂解决渗碳淬火变形问题,根源就是预处理不规范:应该正火+高温回火,他们却只退火,导致带状组织严重,渗碳后齿形变形超差,整批报废。所以,别把预先热处理不当回事。
问:我们小厂没设备,热处理全靠外协,怎么控制质量?
答:说实话,小厂资源有限,但有几招必须抓死:一,要求对方提供炉温均匀性报告和淬火介质冷却曲线,每年至少做一次;二,关键零件自带随炉试块,回来自己打硬度、看金相,别光信检测单;三,突发变更材料批次,一定要先做工艺试验,哪怕是扔几块料试淬。外协厂最怕认真的客户!
问:真空热处理是不是就万无一失?
答:想得太美了。真空炉如果漏气,或者分压控制不好,合金元素蒸发,表面会贫铬贫锰,耐蚀性、硬度都受影响。还有,真空炉冷速靠气淬——氮气、氦气压力直接影响冷速,搞不好心部硬度达不到。所以,真空炉也有它的脾气,别当成万能保险箱。
📊 热处理与数字化?别做时代的“睁眼瞎”
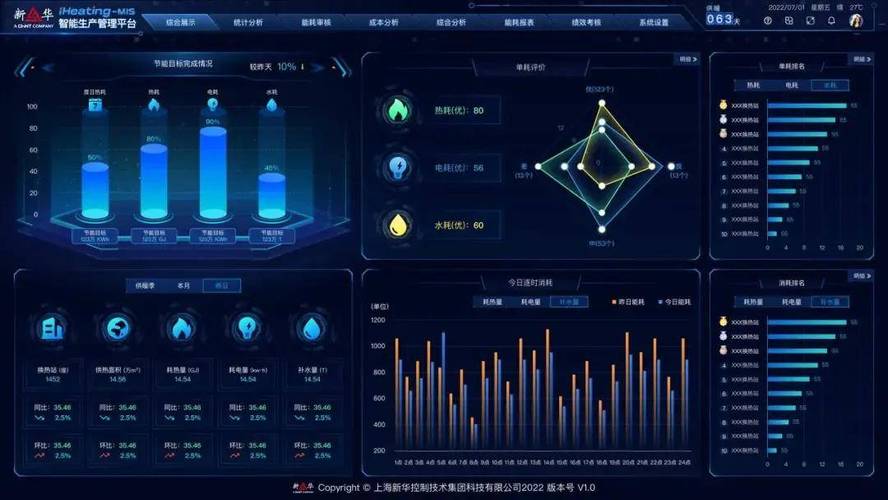
现在很多车间还在凭记录本和粉笔记号管理热处理工艺,但温度曲线、碳势数据全都没有留存,出了问题根本没法追溯。一些上了规模的厂开始用CQI-9评审、AMS2750规范,把过程参数实时传输到MES系统,这才是趋势。
我见过一家做汽车零部件的厂,一条连续渗碳线,所有工艺参数自动记录,一旦碳势波动超限,系统立刻报警并自动调整富化气量。废品率从3%降到0.2%以下。这就是数字化的力量。不要觉得远,其实投资没想象那么高。
总之——不,不能说“总之”——我的意思就一句:热处理不是简单的烧红了扔水里,它是一门精准控制的科学。放下那些过时的经验,用数据、用测控、用理性的态度去对待它,你的零件才能真正“脱胎换骨”。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理工艺误区:别让经验害了你的零件 https://www.dachanpin.com/a/tg/55003.html