铸造工艺突围战:为什么说消失模是中小厂的“救命稻草”?

刚扔进砂里那会儿还挺顺利,结果一浇注,心里就凉了半截。铸件出来了,全是皱皮。废品率一下子飙到30%。(苦笑)这就是前几年我们试消失模铸造时的真实写照。 不过话说回来,这几年反复折腾之后,我反而成了消失模的“自来水”。为啥?因为对于中小铸造厂,这玩意儿成本优势太明显了。传统砂型铸造?模具费高得吓人。一套铝模动辄几万,开发周期还长。而消失模,尤其是用泡沫白模,一把美工刀、一个加热切割机就能搞出来,小批量生产简直不要太香。 但你别以为消失模就是万能药。它的缺陷也很致命——气孔、夹渣、碳缺陷,哪一个处理不好都能让整批货报废。今天就聊聊,我踩过的坑和总结出的硬核经验。

消失模铸造的原理其实很简单

用泡沫做模样,埋进干砂里,直接浇注金属,泡沫气化后金属占据位置。但这里面门道深了去了。特别是泡沫密度的选择——密度太高,气化不完全,铸件表面全是碳黑;密度太低,模样一碰就坏,别说搬运,刷涂料都能变形。
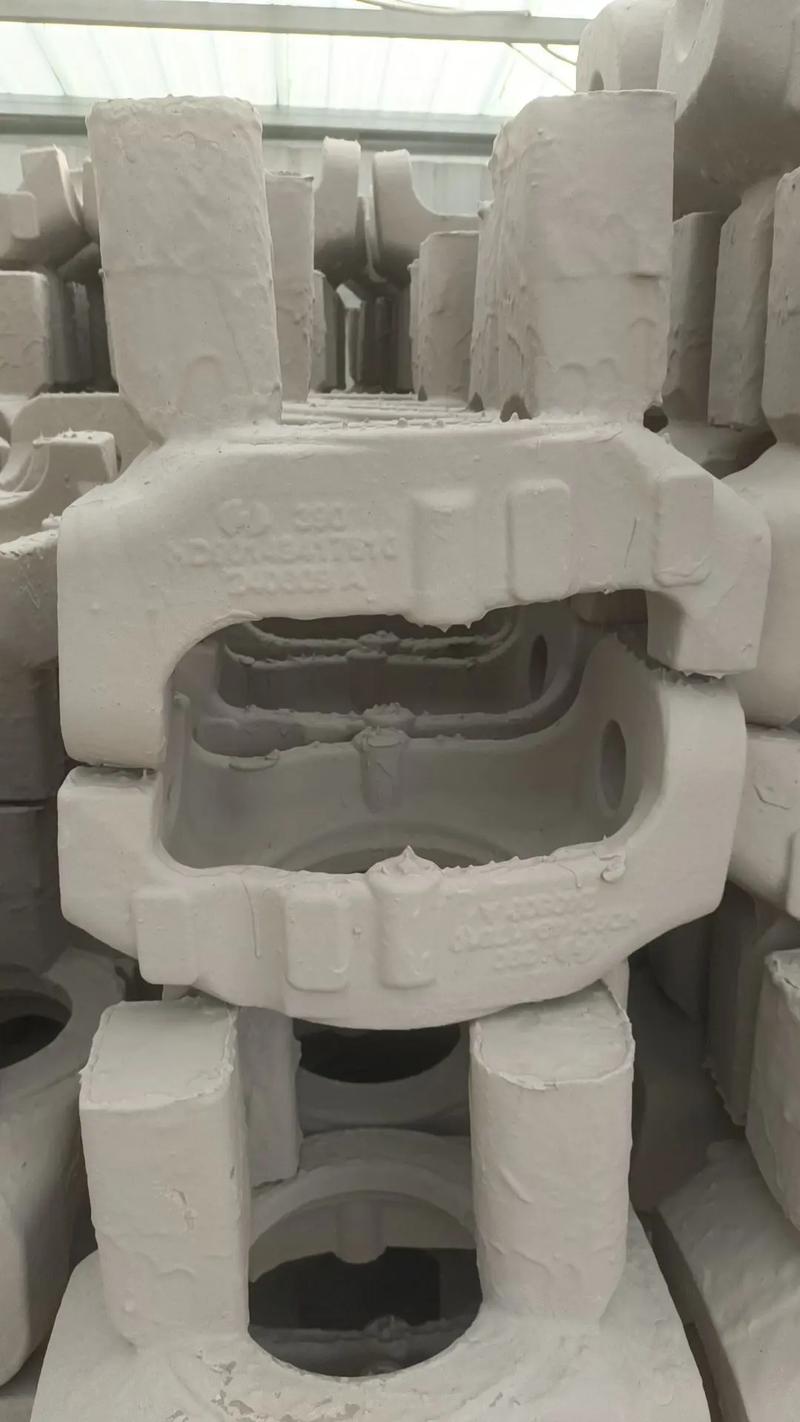
消失模铸造白模与铸件对比图
消失模铸造白模与铸件对比图
我们试过国产普通EPS泡沫,成本低,但浇注时烟雾大、残碳多。后来咬牙换了共聚物STMMA,气化性好,但价格翻了一倍多。真的肉疼。不过考虑到成品率从70%提升到95%,这钱花得值。很多时候,看不见的成本才是大头。

涂料:被多数人低估的关键

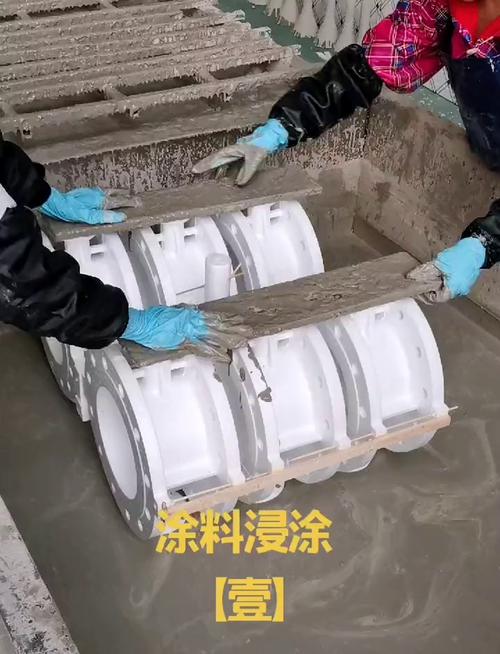
很多人觉得涂料就是刷一层防粘砂,错!大错特错。消失模涂料的透气性直接决定气体能否顺利排出。我们做过对比试验(别问我实验设计严不严谨,就是车间里浇出来的): – 普通石英粉涂料:透气性差,铸件表面气孔像蜂窝。 – 加石墨的涂料:透气性好些,但容易冲刷掉落。 – 现在用的专利涂料(别问哪家,免得说打广告):透气性高,强度也好,废品率终于降下来了。 💡 小建议:涂料一定要根据泡沫材料、浇注温度、铸件壁厚来调配。别迷信供应商给的数据,自己浸个试样烧一下看看。
消失模铸造涂料涂刷现场
消失模铸造涂料涂刷现场
问:消失模铸造是不是只适合做简单件? 答:还真不是。我们给某阀门厂做阀体,内部流道复杂到传统制芯工艺根本没法弄。消失模能一体成型,少了很多砂芯组装的麻烦,尺寸精度还更高。但必须承认,对结构特别薄壁的件(<3mm),消失模确实容易浇不足。这就需要配合振动紧实和负压度。 问:负压系统到底要多大的抽气量?我看有的厂用个小水环泵,有的用罗茨泵。 答:哈哈,这问题问到点子上了。我们最初也图便宜,用了个小水环泵,结果铸件老是塌箱。后来一算,抽气速度跟不上泡沫气化产生的气体量,砂箱里气压超高。换成罗茨泵后,负压稳定在-0.05MPa左右,问题立马解决。但罗茨泵噪音大、耗电高,又是一笔运营成本。所以真得根据你的产品算经济账。别省小钱废大件。

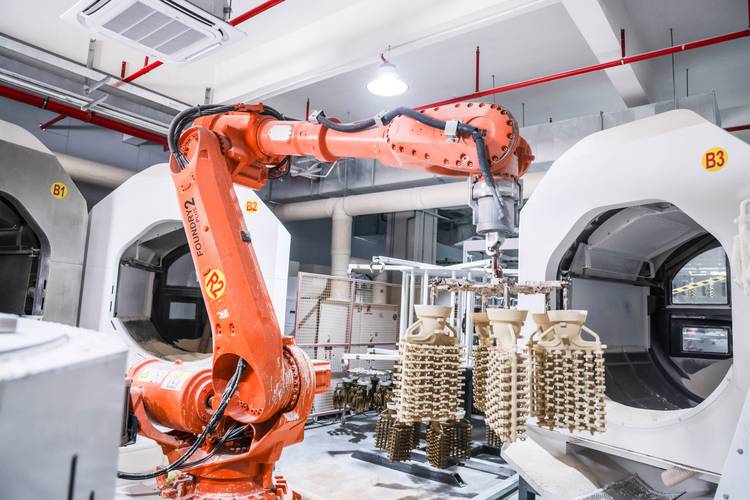
铸造工艺的自动化趋势:机器人来了

铸造工艺的自动化趋势:机器人来了
铸造工艺的自动化趋势:机器人来了
现在行业招工越来越难,开炉、浇注这种苦活年轻人不愿干。我们厂去年引进了自动浇注机和工业机器人,从搬模、组簇、涂料喷涂到浇注,一条线下来。抱怨吗?起初老工人都说机器人笨手笨脚。但三个月后数据说话:人工浇注重量波动2.5%,机器人控制到0.5%以内。 当然,投入不小。一台六轴机器人加周边系统,100多万下去了。但想想招工、培训、工伤风险…长远看还是划算的。不过对微型厂,可能还是人工灵活,毕竟机器调试一次也得半天。 说实话,铸造这行,工艺是核心,但管理才是灵魂。再好的消失模工艺,现场脏乱差,涂料乱配,负压不稳,还是白搭。我参观过江浙一带的精密铸造厂,人家车间地面照见人影,温湿度控制得像实验室,不服不行。那种环境做出来的铸件,表面质量就是不一样。 所以,别总盯着工艺参数,从原料、设备、人员习惯综合优化,废品率才能实实在在降下来。 最后提醒一句:新上消失模线,千万别一口气投全自动。先搞个半自动线跑顺,摸透泡沫成型、涂料、浇注的脾气,再逐步升级。我们当初就是吃了这个亏,花了半年才把全线调试通。 铸造这一行,经验是烧钱烧出来的,但分享出来,能帮大伙少走弯路,也算值了。共勉吧。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺突围战:为什么说消失模是中小厂的“救命稻草”? https://www.dachanpin.com/a/tg/60103.html

赞 (0)
上一篇 2026-06-18 17:55:09
锻造工艺的现代突围:从师傅手感到底层代码
下一篇 2026-06-18 18:21:39

相关推荐

  • 柔性制造系统(FMS):谁说上了自动化就是印钞机?失败案例一箩筐

    上次去一个做精密零件的厂参观,老板老周拉着我诉苦,说当年花了近千万上的柔性制造系统(FMS),现在成了烫手山芋。这让我想起三年前他签合同那天,意气风发地跟我说:“等系统跑顺了,晚上车间黑灯就行,我躺着数钱。”如今……那套系统的开机率连60%都不到。 柔性,不是万能钥匙 很多人有个幻觉,以为搞一套FMS,产线就能像乐高一样随便拼装,今天干A产品,明天干B产品,…

    2026-07-01
  • 直接数字控制(DDC)到底是个什么鬼?——一个老工控人的碎碎念

    说DDC,搞工控的老鸟估计会心一笑。新手呢?一脸懵。没错,这东西听着高大上——直接数字控制,但说白了就是用电脑直接操盘设备。不过,真那么简单?呵,坑多得是。 我刚入行那会儿,师傅丢给我一个西门子的DDC控制器,说“去,把这空调系统给我调稳了。”我心想,不就是PID嘛,调参数谁不会。结果呢?调了一整天,温度曲线跟过山车似的……最后才发现,采样周期设错了。0.1…

    投稿 2026-07-06
  • 工业众创设计:给中小制造企业拆门槛的新玩法

    上个月去东莞跑了三家做小家电的中小厂,老板们坐下来第一句话全是愁。 愁开新系列没钱,愁养设计师太贵,愁改一次设计收大几千改图费改到心疼。 这么多年摸制造业,最扎心的就是这点——很多好点子死在第一步设计上,不是点子不好,是中小厂拿不出几十万试错。 直到这两年我跑了几个做工业众创设计的平台,又跟几个吃螃蟹的老板聊过,才发现这事儿真的不一样。它不是互联网圈炒出来的…

    投稿 2026-09-10
  • CC-Link IE TSN:让人又爱又恨的工业网络升级实战录

    说起来这事儿还挺让我感慨的——去年给一家汽车零部件厂做产线改造,老板拍着桌子吼“我要全数字化、要实时数据、要零停机”,结果呢,网络一换,问题像地鼠一样往外冒。不过话说回来,CC-Link IE TSN确实是工业网络里头一个绕不开的话题,尤其现在到处喊智能制造、工业4.0。 这个 TSN 到底是什么鬼,跟传统 CC-Link 差在哪? 我第一次接触 CC-Li…

    2026-06-16
  • 别把拉动系统当万能药——一个老工业人的反思

    看板?那玩意儿我十年前就在用了。但真正搞懂,是在被工人指着鼻子骂的那天。 那天生产主管老周把一叠红色看板卡摔在我桌上:“张工,你这拉动系统就是狗屁!以为挂个卡片生产线就能动啦?” 车间里嘈杂的机器声突然安静了两秒。我盯着那些被油渍浸透的卡片,突然意识到……自己犯了个致命错误。 很多顾问会把拉动系统包装成“精益终极武器”,好像只要贴上看板、设几个超市库存,物料…

    2026-06-14

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息