我跟快速成型打交道少说也有十五年了。那会儿刚从传统机加工转过来,第一次见光固化机器,觉得自己在变魔术。现在呢?早上拿到设计图,下午就能掂着实样跟客户吵架——对,就是吵架,因为马上能发现结构干涉,省了多少后期扯皮!

但你要是以为这东西就是“输入文件,等着拿货”,那估计得被现实敲一闷棍。上周我带的新人小伙,打一版尼龙件全翘边了,哭丧着脸问我参数。我瞄了一眼——好家伙,软件里连支撑都没加,直接悬空打印。我说你当这是霍格沃茨的魔法呢?
速度是快,但“快”字背后全是经验
快速成型,核心在一个“快”。可这个快是有代价的。比如FDM,挤塑料丝的那种,便宜,但是层纹能逼死强迫症。有人嫌丑,上丙酮熏蒸——结果尺寸跑了,公差从±0.2mm变成±0.5mm。装配时傻眼了吧?工程塑料的收缩补偿,那得靠试错堆出来。我电脑里有个专门文件夹,叫“血泪史”,全是各种材料、壁厚对应的补偿系数表。没这份笨功夫,快?快出来一堆废料。
当然了,金属打印这几年是真争气。特别是激光粉末床熔融(LPBF),打出来的随形水路模具镶件,注塑周期能缩短30%。去年有个医疗客户,非要一体成型一个异形流道接头,传统五轴都做不了。我们先用软件做了拓扑优化,减重40%,然后直接打不锈钢316L。成品拿出来的时候,对方的资深工程师摸了半天,冒出一句:“这特么是实心的?怎么轻得像铝?”——那种瞬间,确实很爽。

选工艺好比挑对象,没有最好只有最合适
外行一来就问:“你们这边3D打印精度多少?”这种问题吧……说实话,没法一句回答。精度得看你怎么定义。光敏树脂的SLA,单论尺寸精度可以做到±0.1%甚至更高,但是脆啊,放户外几天就黄变。尼龙SLS,强度不错,但表面有颗粒感,得后处理。金属SLM更绝,支撑拆完留个凸点,打磨能把人逼疯。所以我现在跟客户沟通,一定会问三个问题:
- 这玩意儿派什么用场?——外观展示、功能测试、还是直接当最终零件?
- 要对付什么环境?——高温?化学溶剂?反复弯折?
- 能接受什么后处理?——打磨、喷砂、热处理、电镀?
顺序绝不能乱。有次一客户坚持用光敏做车灯反射碗,说便宜。我告诉他得用耐高温树脂,他不信。结果装车实测,大灯一开,半小时后反射碗直接软塌了。后面又回来加钱重做。这种教训,行业里天天都在发生。
热乎的实战雷区:别迷信“一键生成”
现在市面上的软件越来越傻瓜化,什么AI自动摆件、智能支撑……哼。上个项目,我们用某大厂的自动摆件功能打印一批PC薄壁件,软件把零件立着放置,理论上没问题。但实际打出来,底部因为热堆积全部微裂。我后来手动斜45度放,避开高热区,毛事没有。这还不是最头疼的——内应力才是隐形杀手。尤其是金属打印,没做去应力退火,放着都能自己裂给你看。我见过一个直径300mm的航天支架,打印完好好的,精加工的时候刀具一碰,“啪”一声碎成两半。全车间沉默了五秒钟。
那怎么办?没捷径,前期仿真必须做,工艺参数的微调更是必须上心。激光功率、扫描速度、扫描路径……每一个变量都可能成为崩溃的蚂蚁洞。我桌上有本被翻烂的笔记本,不是电脑,是纸质的,记了上百组材料-设备-参数组合。你说我老派?对,但关键时刻能救命。
问:手板打样用CNC还是3D打印?我纠结很久了。
答:如果你要的是真正的工程塑料(比如POM、ABS)、金属,且数量超过1件,CNC目前还是更经济的选择。但要是需要复杂内腔、随形冷却、一体成型结构,或者工期压到24小时以内,那必须上快速成型。举个极端例子:去年我们做呼吸机涡轮,里面的叶片流道精密到0.3mm,CNC刀具根本下不去。最后选了高精度SLA,打印出来直接当失蜡铸造的原型,成本省了60%。所以,不要非此即彼,混用才是王道。
问:打印出来的金属件强度够吗?能当量产件用吗?
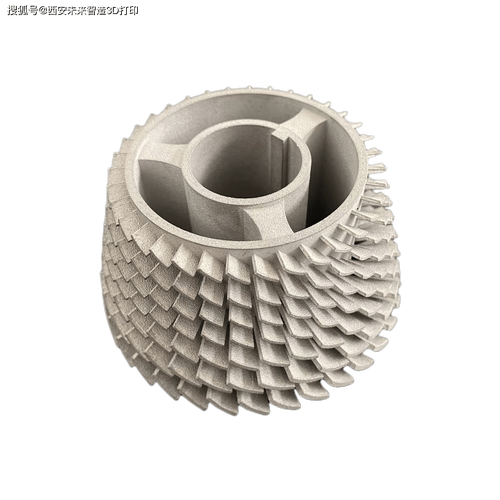
答:够不够看你怎么比。拿SLM打印的钛合金件来说,静强度完全可以达到锻件的95%以上,疲劳寿命可能略低,要加HIP(热等静压)才能接近锻件。至于能不能量产——当然能!GE的燃油喷嘴早就用上了,一个零件取代原来20个零件的装配体,减重25%。但注意,金属打印的表面粗糙度普遍Ra 5-15μm,对流体、疲劳敏感的部位,必须后处理。还有各向异性,Z向的拉伸强度可能比XY向低10%-20%。别光看宣传册上的数据,要看具体工艺验证报告。
快速成型这行当,越干越觉得水深。有惊喜,也有骂娘的时候。但每当一个不可能的结构从粉末或液体里长出来,那种感觉——怎么说呢,像亲手造出了一个不存在的东西。
最后提醒一句:不管是光敏、尼龙还是金属,文件准备阶段别偷懒。STL格式精度调高,壁厚检查,脱脂烧结的收缩提前模拟。一个疏忽,可能几万块钱就打水漂了。真的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速成型这玩意儿,真不是万能胶——一个老工业人的碎碎念 https://www.dachanpin.com/a/tg/66393.html