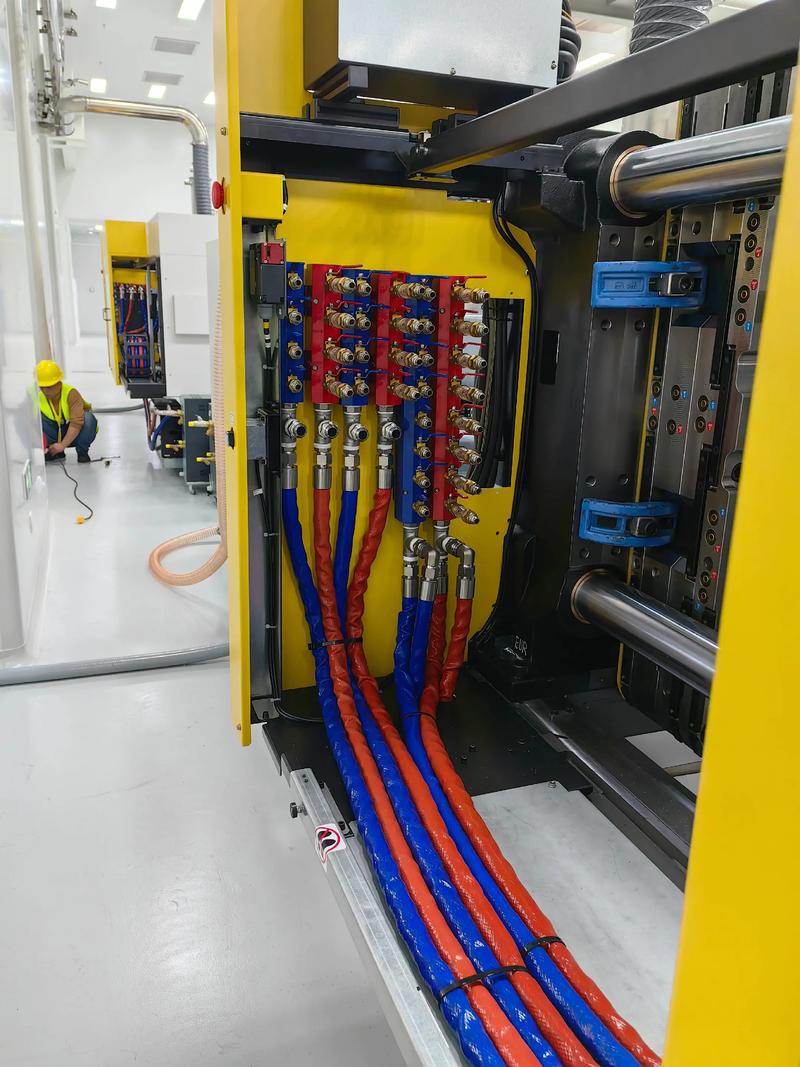
上个月底,那台五轴机崩了把PVD涂层刀,崩得干干净净。当时我在办公室听到刺耳的异响,冲进去一看,工件已经松动了——压板还在,但定位面之间塞满铁屑。说实话,第一反应是恼火。这台机床刚做完精度补偿,前两件公差稳稳压在±0.005,突然就废了。查来查去,罪魁祸首居然是上周换上去的一副新夹具。设计没问题,但安装时有个小伙子图省事,没打表就直接锁紧底板,还振振有词说“靠销定位足够了”。我差点骂人。工装夹具这玩意儿,你越觉得它简单,它越给你颜色看。

那天之后,我把车间所有在用的夹具挨个过了一遍。还真查出好几个“定时炸弹”。有个气动卡盘重复定位能差出去 0.03,还用在精加工序上,想起来都后怕。搞得我花了整整两个周末去琢磨:咱们对工装夹具的认知,是不是总停留在“能夹住就行”?现在都什么年代了——自动化产线、零点定位、在线检测——可偏偏在这个基础环节,很多人还是老一套。好夹具不是铁块,是精密机械部件,它的刚度、阻尼、热变形,每一样都直接刻进零件表面。
刚性不是玄学,是要算的!聊聊夹紧变形那点破事
很多人以为刚性就是“憋足劲拧紧”。大错特错。我见过最离谱的,是一个铝件被三爪卡盘夹成了三角形,松开后弹回来,圆度超差十倍。操作工还一脸无辜。实际上,夹紧力必须和切削力匹配,还得看方向。用有限元分析跑一下接触应力,你会吓一跳:薄壁件哪怕多夹 0.5MPa,变形量就能吃掉全部公差。我们后来强制要求,精加工工序的夹紧扭矩必须用扭力扳手控制,气液压夹紧必须装压力传感器,不然不给开机。是不是有点严?真不是。你想想,一把刀几十上百块,一个废件几千块,这账不值吗?
还有阻尼。说到阻尼,多数人一脸茫然。工装夹具的阻尼主要来自结合面——比如燕尾槽、锥面配合、精密过盈。结合面搞不好,就等于在刀尖上绑了个弹簧。锤击模态测试我们做过,同一台机床,换上一副整体式液压夹具,切削颤振门槛直接提升 40%。什么意思?以前只能用直径 20 的铣刀,现在能上 32 的,金属去除率翻倍,表面粗糙度还更稳。所以别再说夹具就是铁疙瘩,它的动力学特性比很多主轴部件都敏感。

定位误差:重复与可靠,一字之差天壤之别
定位,两个字,绝大多数工厂只做到“定”,没做到“稳”。重复定位精度和初始定位精度压根不是一回事。举个例子,一副靠圆柱销、菱形销定位的钻模,刚出厂时重复性到 0.002,用半年后变成 0.015,为什么?销孔磨出喇叭口了。操作工不会管这些,他只会说“机床不行”或者“刀钝了”。其实根源在夹具磨损。所以我现在的原则是:凡是磨损件必须可更换,凡是定位面必须淬硬或者贴耐磨片,气检、微动开关这类防呆装置能加就加,别省那点成本。有一次客户来审核,看见我们线体上每道工序都有气密检测,夹具松开不到位直接报警停机,当场就加了订单。信任,就是这么来的。
还有那个零点定位系统。三年前我咬咬牙上了一套,花了小二十万,一开始车间师傅集体抵制,说“搞那么花哨干嘛”。结果用了不到一个季度,换型时间从 45 分钟砸到 5 分钟,产品切换时再也不用敲敲打打、重新找正。那些师傅后来跟我说:早该买了。所以啊,有些投资短期看着肉疼,长期就是印钞机。不过话说回来,零点系统的母板和子盘也得好好保养,铁屑、冷却液进去照样完蛋。这又回到细节。
💡 问:零点定位系统装上就一劳永逸吗?
答:别做梦了。它只是提供了高重复性的快换基准,但母板安装精度、子盘清洁度、锁紧气压稳定性,哪一样出问题都能让你精度飞掉。我们每班次用风枪清洁,每周打表检查一次母板平面度,每个月复测拉钉拉紧力。有一次发现拉钉轻微松动,排查下来是子盘密封圈老化,液压油微漏导致锁紧力不足。要是没定期查,等到出事就是批量报废。
积屑、冷却液、热变形:看不见的精度杀手
夹具的工作环境有多恶劣,不在现场的人很难想象。铁屑像沙子无孔不入,定位槽、T型槽、螺纹孔,积满了压缩空气都吹不干净。冷却液就更烦,带油带水,长久浸泡会造成结合面锈蚀、微动磨损。去年夏天车间温度 38 度,有一台机的夹具直接热膨胀了 0.02mm,导致整批孔距偏了 0.04,全检才发现。从那以后,我要求所有精加工夹具必须做热对称设计,或者加隔热板。机床预热程序也得把夹具跑热了再干活。听着繁琐,实际做起来没那么难,关键是意识。
❗ 问:夹具防屑有没有什么立竿见影的土办法?
答:最管用的还是高压冷却定向冲洗,结合气幕密封。我们在定位面附近加了简易风刀,用压缩空气形成气帘,铁屑根本进不到关键区域。另外就是盖板,别嫌丑,用废旧橡胶板剪一块盖上,能挡掉 90% 的飞溅。再一个,设计时就该避免水平朝上的定位面,尽可能做成斜面或者垂直面,让切屑自己掉下去。实在改不了设计,就勤吹勤擦,别懒。
还有一个经常被忽略的:工件本身的热处理应力。有些工件刚来时好好的,上一道工序残留的应力,在夹具里一约束,加工完松开就变形。这时候别先怪夹具,测一下粗加工后应力释放情况。如果能安排一道时效工序,或者粗精加工之间自然时效,变形量能小一个数量级。当然,夹具也得有点柔性补偿能力,比如用弹簧预紧或液压平衡,被动适应微变形。
干过这么多年机械,最深的体会是:工装夹具的设计和维护水平,直接等于你能把公差控制多稳。它不像机床那么金光闪闪,但它是所有加工的“地基”。地基歪了,上面全白搭。
我现在给新入职的工程师讲的最多的,不是多高深的理论,而是怎么打表、怎么检查结合面、怎么判断夹紧力方向。这些烂熟于心的基本功,才是保护刀具、保证精度、减少废品的护身符。希望每个搞加工的人,都能对工装夹具多一份“强迫症”——因为它值得。当然,也更值得你投入时间和预算去优化。毕竟,一台几百万的机床,配一副稀烂的夹具,那才叫真正的浪费。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具的那些坑:从一次崩刀说起,聊聊精度和刚性到底怎么保 https://www.dachanpin.com/a/tg/66525.html