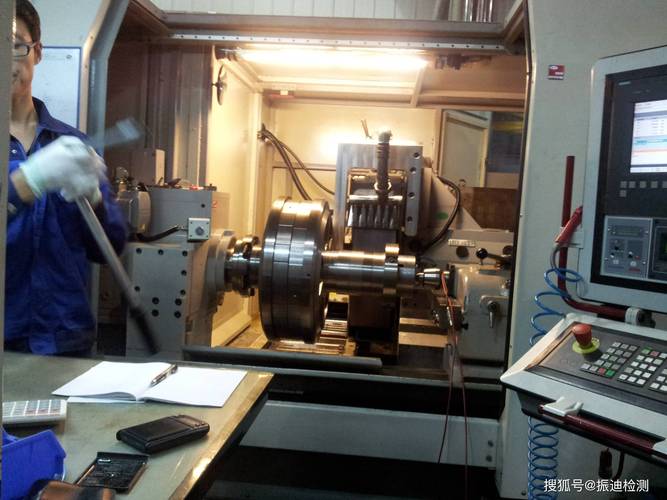
高精密制造时代,为啥磨削加工绕不开?
车削、铣削都是刀具切削,每次切下的余量最少也有零点零几个毫米,刀具本身还有变形,精度很难做到微米级。磨削不一样,它是靠砂轮上成千上万颗随机分布的磨粒,每一颗都切下来纳米到微米级的切屑,理论精度能做到零点一微米以内,这是其他加工方法很难比的。

现在新能源、航空航天这些领域,对精度要求越来越变态。比如新能源汽车的减速器输入轴,配合轴承的位置公差要求2微米以内,表面粗糙度要Ra0.2以下,车铣根本达不到。航空发动机的燃油喷嘴,那个内孔精度差1微米,出油量就不对,发动机功率直接飘,也得靠内圆磨削修出来。
问:现在五轴精铣已经能做到1微米级的尺寸精度了,为啥还要多花成本做磨削加工?
答:精度和表面质量是两码事。五轴铣削再精密,也会留下走刀的刀纹,这些微观的棱线在需要动密封、高耐磨的配合面,就是提前埋下的磨损隐患,跑不了几千小时就会漏液、松旷。另外,精铣切削余量大,零件表层会留下比较大的残余应力,存放一段时间或者工况温度变化,尺寸就会慢慢飘。磨削是小余量切削,对表层应力影响很小,还能把之前工序产生的变形修正回来,尺寸稳定性好太多。
工厂里最容易踩的磨削加工大坑
干磨削,很多新手甚至干了几年的师傅都容易踩坑,我挑几个最常见的说说。
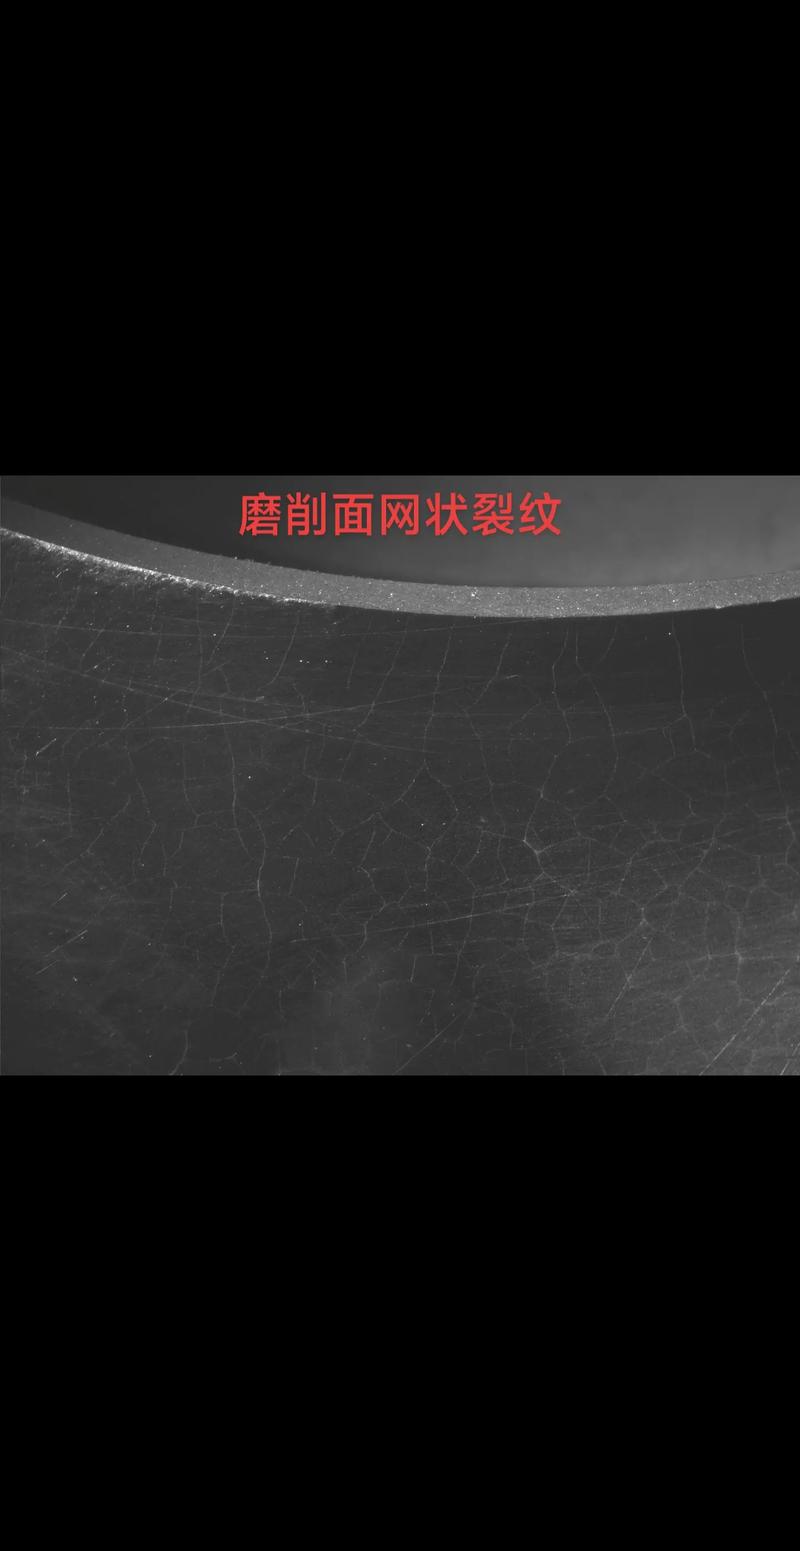
第一个坑:磨削余量留越大越好。不少人怕前面工序做超差,干脆给磨削留一个毫米甚至更多的余量,磨起来倒是不用担心尺寸跑了,但是磨削过程中会产生大量的热,余量越大,磨削时间越长,零件表层温度越高,轻则烧伤,重则磨完之后应力释放,零件直接弯了,救都救不回来。我早年在国企的时候,有个师傅图省事,给一根一米长的淬硬丝杠留了0.8毫米磨量,磨完测尺寸直着呢,放了一夜弯了三个丝,整根丝杠废了,可惜了大几个月的工时。
第二个坑:砂轮不及时修整。很多工厂为了省成本,砂轮磨钝了还继续用,就是不倒角不修整,结果磨出来的零件尺寸飘,还有振纹、烧伤,最后废的零件成本比十个砂轮都贵。
问:我最近磨出来的零件总是表面有烧伤,换了砂轮也没用,一般是哪儿出问题了?
答:换了砂轮还不行,你就从这三个地方查:第一个,磨削参数对不对,是不是进给量开太大,砂轮线速度太高了?第二个,冷却液对不对,是不是流量不够,喷嘴没对准磨削区?很多工厂图省钱用劣质冷却液,润滑冷却效果差,很容易烧件。第三个,工件材料硬度和砂轮硬度匹配吗?磨硬钢你选了硬砂轮,磨粒磨钝了掉不下来,一直挤在零件表面摩擦生热,可不就烧了嘛。顺着这三点查,百分之九十的问题能解决。
近年磨削加工的实用新变化

别觉得磨削是老工艺,这么多年其实进步不小,好多新东西真的能帮工厂降本提效。
比如现在越来越多人用CBN陶瓷结合剂砂轮磨淬硬钢,原来的刚玉砂轮磨个几百件就得修整,CBN砂轮磨个上万件才需要修一次,而且不容易烧件,表面质量稳定,虽然单只砂轮贵,算下来综合成本反而降了两成还多。
还有现在的在线测量磨削,数控磨床装了测量探头,磨完自动测尺寸,差多少自动补磨,不用工人卸下来测,不合格再装回去磨,省了好多时间,合格率还能提升十几个点。我上个月去江苏一个做液压阀芯的工厂,人家那条全自动磨削线,一天出两千八百个阀芯,公差全部控制在0.5微米以内,不用多少人工,真的爽。
不过话说回来,不管设备多新,技术多先进,磨削加工还是得靠人调工艺。我见过不少工厂花上千万买进口磨床,工艺参数不对,砂轮选的不对,磨出来的合格率还不如老工人开的三十年旧磨床,钱全打了水漂。
磨削加工从来不是什么边角工序,它是精度的最后一道防线。你重视它,摸透它的脾气,它就能给你守住质量,少出好多乱子。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:被低估的精密制造最后一道闸门 https://www.dachanpin.com/a/tg/67488.html