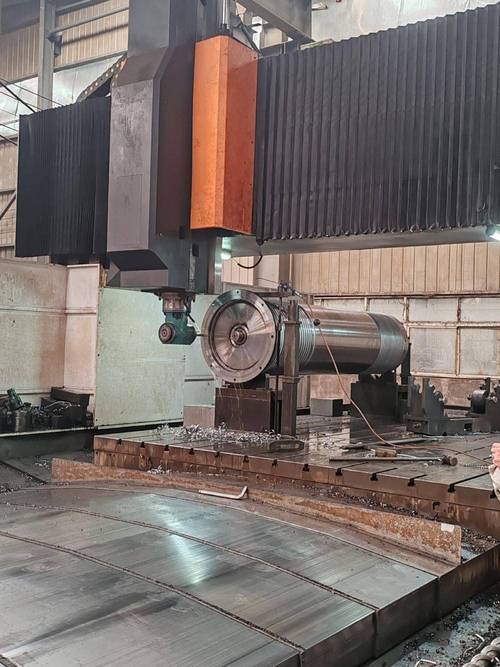
为什么高端制造离不了铣削加工?
这些年天天吹增材制造、吹3D打印,好多人说减材制造早晚要被淘汰。 说实话,纯扯。你去任何一个高端装备车间转一圈就知道,不管是航空结构件,还是汽车模具,或者医疗器械的植入物,最终的精度型面,百分之八十以上还是要靠铣削加工保证。哪怕是3D打印出来的毛坯,最后也得铣一刀修配合面,不然精度根本达不到装配要求。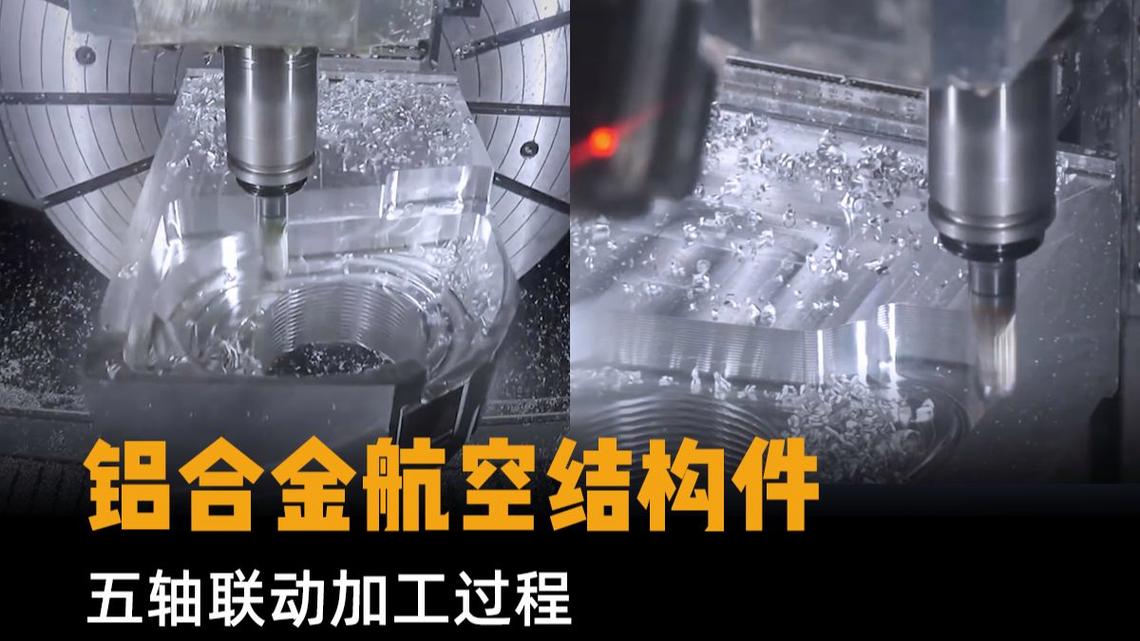
干铣削加工最容易踩的三个致命坑
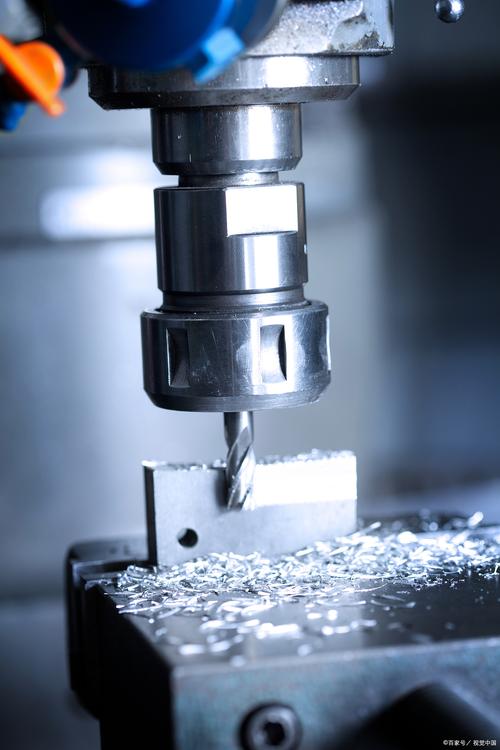
做了这么多年行业走访,见了太多因为小问题整批报废的案子,说三个最常见的,你避开就能少亏几十万。 1. 刀具选错,白干一半。加工钛合金硬料,非要用便宜的高速钢刀,干不了十个工件就崩刃,一刀废了毛坯,哭都来不及。现在不同材料对应的刀具型号都标得清清楚楚,别贪那点差价凑活用。 2. 进给开太快,求快反而慢。新手总想着多赶活,进给量拉满,结果要么工件出震纹抛不了光,要么直接断刀撞坏主轴。我见过刚毕业的小孩,一刀下去废了十几万的钛合金坯,蹲车间门口抽了半盒烟,没敢说话。 3. 装夹不到位,变形全白费,尤其是薄型工件,夹紧力大了变形,松了工件飞出去,分寸感全靠经验。现在虽然有真空装夹、磁力装夹这些新工具,但该留的预松余量还是得留,别嫌麻烦。 问:我最近加工薄壁铝件,铣完平面总是弯,铣削加工薄壁变形有啥靠谱解法? 答:没有万能灵药,但有三个试了都管用的法子。第一,分多次走刀,每次粗铣完松一次夹具释放应力,最后一刀留0.1毫米的余量轻切,变形能减大半。第二,尽量用顺铣,逆铣的刀具摩擦力大,容易拉着工件走,变形自然大。第三,能用电永磁装夹就别用虎钳硬夹,整个底面吸住受力均匀,比局部夹紧变形小太多。照着试,解决八成问题没问题。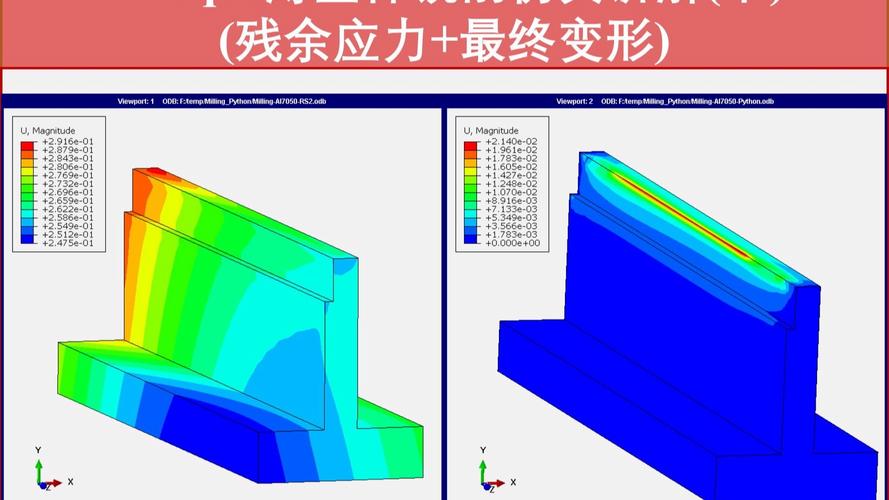
2024年铣削加工的新趋势,别跟不上
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:老工艺干出新精度的实用干货 https://www.dachanpin.com/a/tg/69381.html