上周去苏州的一家汽车零部件厂做现场诊断,刚进涂装车间就被刺鼻的VOC味呛得直咳嗽——这厂上个月刚咬着牙上了十几万的新废气处理设备,居然还在超排?
真的。
车间主任拉着我吐槽,说最近三个月已经被环保部门开了两次罚单,加上客户因为涂层附着力不达标退了两批货,算下来亏了快小一百万。我绕着生产线走了一圈,发现问题根本不是设备不好,是他们从一开始就对工业涂装工艺的核心逻辑搞反了。
别再把“底漆厚度”当唯一考核指标
很多中小厂的涂装车间,考核喷涂岗的核心KPI就一个:干膜厚度够不够。为了过盐雾测试,有的厂甚至要求底漆厚度做到行业标准的2倍。
听起来很稳妥?实际上全是坑。
我见过最夸张的一家,为了赶订单,喷涂岗的师傅为了不因为厚度不够扣工资,把喷枪出漆量开到最大,最后工件表面流挂、针孔一堆,光返工就耗了三天的产能。更离谱的是,他们花了那么多涂料成本,最后盐雾测试还是没过——因为磷化膜的结晶度,才是决定后续涂层附着力的核心,跟你刷多厚的底漆根本没有直接关系。
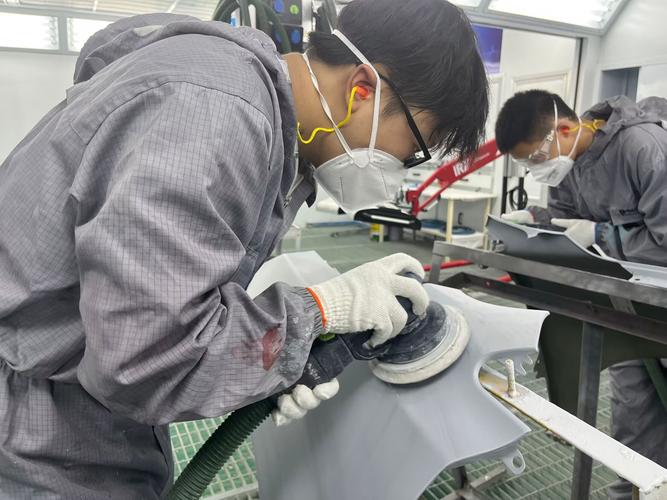
问:我们厂的底漆厚度已经做到行业标准的2倍了,为什么盐雾测试还是过不了?
答:大概率是前处理的磷化膜没做匀——别笑,我见过至少6成的中小厂,把前处理的工序参数当”祖传秘方”,三年没换过。现在的冷轧板材质变了,原来的磷化液浓度、浸渍时间早就适配不了,你就算刷10层底漆,底下的锈还是会从缝隙里钻出来,对吧?现在头部的零部件厂,每批来料都会调整磷化参数,每两周就会做一次磷化膜的晶相分析,根本不敢抱着老参数用一辈子。
跟风换环保涂料,先算清烘道的“隐性账”
说实话,这两年跑的17家工厂里,有11家换了低VOC的水性漆或者低温粉末,最后真正把综合成本降下来的,只有3家。
❗ 剩下的8家,全踩了同一个坑:只听涂料供应商说”我们的漆140度就能固化,比原来省30%的烘道能耗”,却没算自己家烘道的实际工况。
很多老厂的烘道是2010年前后装的,保温棉用了十几年早就粉化脱落,烘道中段的温度比控制面板显示的低了快40度。你按供应商给的参数设140度,实际工件表面的温度只有100度,涂料根本没完全固化,出来的工件软乎乎的,指甲一刮就掉漆,客户怎么可能不退货?
问:我们已经按供应商的要求调整了烘道温度,为什么工件出来还是有橘皮?
答:你摸过烘道中段的内壁温度吗?很多老厂的烘道风道早就积了厚厚的漆粉,风速根本达不到设计值,工件表面的溶剂挥发速度不均匀,自然就会出橘皮。这种”表面参数合格,实际工况拉胯”的问题,你找供应商来测三天都未必能找对原因。
别把质检全堆在最后一道工序
我见过最离谱的厂,质检岗的师傅靠拿个游标卡尺,在工件边角量一下厚度,就敢签字放行。等到工件全部喷涂、固化完成,才发现一堆流挂、颗粒、漏喷的问题,这时候返工的成本,已经是直接报废的成本了。
💡 现在长三角的头部零部件厂,已经把质检节点拆成了3个:前处理后测磷化膜重量、喷涂后未固化前用红外测厚仪测湿膜厚度、烘道出来10秒内测干膜厚度。每个节点的不合格品直接拦截,根本流不到下一道工序,算下来的返工成本能降40%以上。
✅ 别觉得装在线检测设备贵——我给那家苏州的厂算过,一套带红外测厚和AI表面缺陷检测的在线系统,大概18万,他们上个月因为涂层问题亏的钱,已经够装两套了。
不过话说回来,工业涂装工艺从来不是靠某一个设备、某一款涂料就能做好的。上周跟那个苏州厂的主任聊到半夜,他才反应过来,之前一直怪供应商的漆不好,原来是自己家的前处理槽液三个月没做过浓度检测了。那些靠压缩前处理浸泡时间、降低喷涂室风速、省略一次静电除尘工序来省成本的工厂,最后算上返工、客诉、环保罚款的钱,往往比当初省的那点电费、药剂费多花3倍都不止。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业涂装工艺:2024年工厂端容易踩的3个降本增效误区 https://www.dachanpin.com/a/tg/71477.html