上周去苏南某做高压容器的制造厂蹲了三天,跟着一线焊接班组翻了半人高的工艺记录单,才发现很多行业报告里吹得天花乱坠的工业焊接工艺,真落地到车间实操环节,根本不是PPT上写的那回事。
焊穿了。
气孔超标。
返修率直接飙到27%。
说白了,很多工艺选型从一开始就错了,根本没结合自己的实际工况,光看着参数好就往上套,最后钱花了,效率没提,还惹了一堆质量问题。
选型别光看参数,先摸透自己的工况
很多人上来就问”哪种工业焊接工艺最好”,这问题跟问”哪种感冒药最好”一样扯。你拿2mm厚的镀锌板去用埋弧焊,那不叫选型,叫纯纯给车间找事。
举个最常见的例子,做汽车底盘薄壁件的,之前好多厂上来就换高端脉冲MIG焊,换完发现气孔率根本没降。为啥?先查你焊枪的气罩是不是被飞溅堵了?2024年了,还有好多新班组图省事,一周都不清理一次气罩,保护气直接散得七零八落,焊缝能不出气孔才怪。
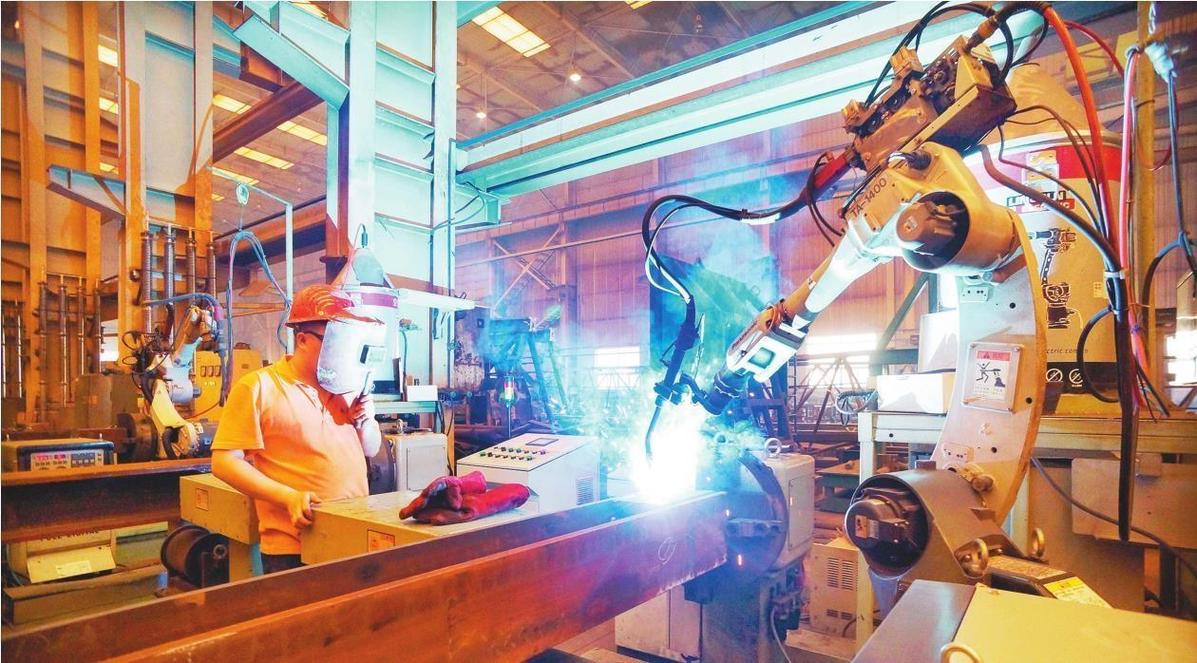
✅ 选型第一步,先把自己的核心参数列出来:工件材质、厚度、批量大小、质量要求,再对着选工艺,别反过来。
比如薄件批量大,就选带快换功能的MIG机器人焊,效率高,质量稳;厚壁压力容器,要是批量够大,就上窄间隙埋弧焊,比传统坡口焊省30%的焊材,焊接变形量还能小一半;要是做铝制新能源电池托盘,现在行业里基本都换搅拌摩擦焊了,无气孔、变形小,比传统MIG焊效率高40%。
❗ 别信那些”万能工艺”的鬼话。你要是一年就做个两三台压力容器,为了窄间隙焊专门配一套专用焊枪,算上调试费,够你买两年的焊材了,完全没必要。
问:我们厂做汽车底盘薄壁件,之前用手工MIG焊,气孔率一直下不来,换高端焊机能解决吗?
答:先别着急换设备。先把气罩清理频率提上来,再查查保护气的管路有没有漏气——我们见过太多厂,气管用了三四年都不换,漏得跟筛子似的,保护气根本到不了熔池。真要提效,直接上带实时气流监测的MIG焊枪,测过的数据是能把气孔率从12%压到1.8%,比你花几十万换高端焊机管用多了。
质控不是事后探伤,是焊中就把问题掐死
以前的工业焊接工艺质控逻辑,基本都是焊完了再做UT、RT探伤,发现缺陷就返修,来回折腾,成本高得吓人。现在行业里早就换思路了,哪有等出了问题再补的?
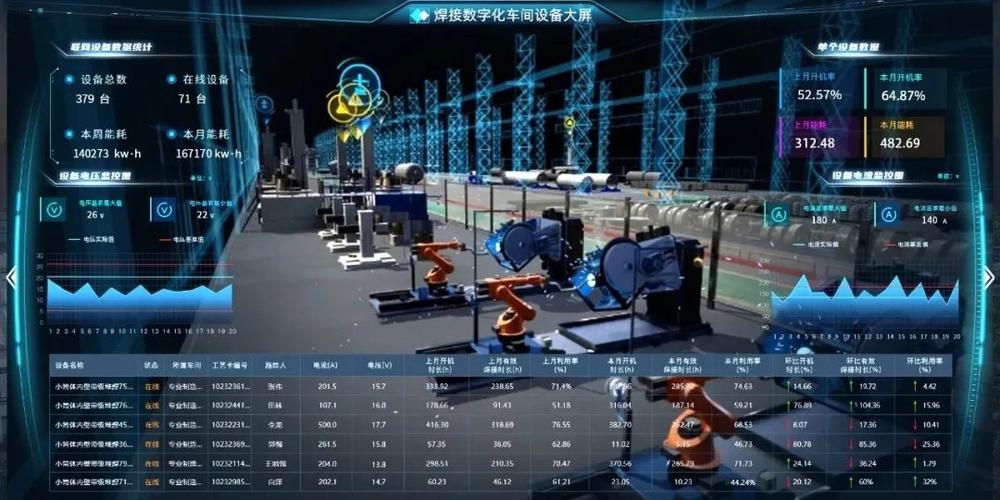
2024年头部制造企业的焊接车间,基本都上了实时监测系统:要么在焊枪上集成熔池视觉传感器,能实时拍熔池的形状;要么用数字孪生系统,实时采集焊接电流、电压、行走速度的曲线,跟预设的工艺参数比,偏差超过阈值就自动报警。
💡 这里提个很多人忽略的细节:很多人焊铝的时候,总觉得保护气越纯越好,特意买99.999%的高纯氩,成本翻了一倍,最后测出来的焊缝质量,跟99.99%纯度的氩气根本没区别,纯纯浪费钱。
问:我们做风电塔筒,之前焊完探伤经常出内部夹渣,每次返修要花好几个小时,有啥办法能提前发现?
答:别等焊完了再查。现在很多头部塔筒厂已经把熔池视觉传感器装到焊枪上了,夹渣、未熔合这些缺陷刚在熔池里出现就能识别,系统自动调整焊接电流和行走速度,根本等不到你探伤那一步。去年给江苏某塔筒厂做的改造,焊后返修率直接降了62%,算下来一年省的返修成本,够买三套传感器。
✅ 焊前必须卡的两个硬标准:坡口两边20mm范围内必须清理干净锈迹、油污;焊材必须按要求烘干,低氢型焊材烘干温度要到350℃,保温两个小时,随用随取。
❗ 别踩的坑:好多班组为了赶工期,把焊材从烘干箱拿出来放一下午再用,吸了潮的焊材焊出来的焊缝,氢致裂纹的风险直接涨三倍,后期出了问题,那就是大事故。
别盲目追新,适配性才是核心
说真的,见过太多厂在工艺升级上瞎砸钱。听个展会的宣讲,就觉得自己要实现智能制造了,上来就买一堆焊接机器人,结果自己的工件都是小批量多品种,换一次夹具要两个小时,机器人焊的时间还没换夹具的时间长,最后设备闲置在车间落灰,图啥?
去年帮浙江一家做非标钢结构的厂做工艺优化,他们之前跟风买了两台焊接机器人,闲置了快一年。后来我们给他们配了快换夹具,把常用的工业焊接工艺参数按工件厚度、材质分类存到系统里,换工件的时候直接调参数,现在机器人的稼动率从12%涨到了78%,才真的把设备用起来。
很多人总觉得新出的工艺就一定比老工艺好,其实真不一定。比如手工焊条焊,现在在很多小批量、复杂位置的焊接场景里,还是比机器人焊灵活,成本也低。你不能说手工焊就落后了,场景适配的,就是好工艺。
焊接这行,从来没有最好的工艺,只有最适合你工况的工艺。多去车间蹲,多跟焊了二三十年的老师傅聊,比你看十份行业报告都管用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业焊接工艺选型与质控:车间一线总结的落地要点 https://www.dachanpin.com/a/tg/71476.html