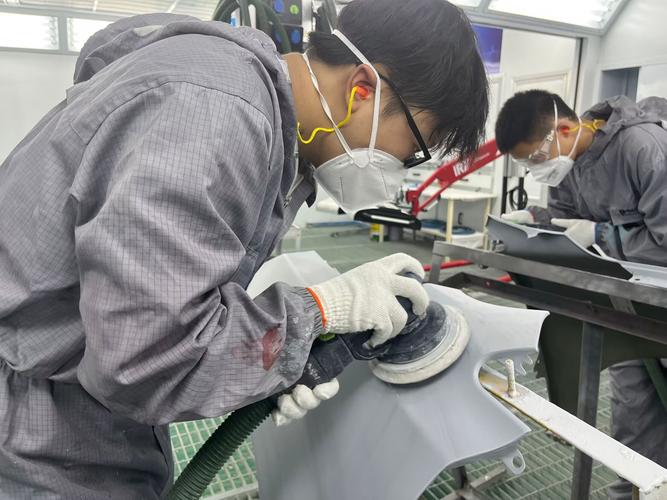
上周蹲在长三角某新能源车间的装配工位旁边,看干了32年的老钳工跟新来的大学生掰扯——“你这扭矩枪拧的数值再准,工件上的铁屑没吹干净,三个月后异响能把客户逼疯”。
这话真不是老钳工摆资格。我见过太多工厂砸几百万上技改,把工业装配工艺的所有环节都做成了系统可追溯的数字化流程,最后良率还没老钳工守着的旧线高。问题根本不在设备贵不贵,而在很多人从根上就把装配的逻辑搞反了。
被高估的“标准化扭矩”,和被低估的装配前序校验
现在一提工业装配工艺升级,大家第一反应就是买带数据追溯的扭矩枪、上自动锁螺丝机,觉得只要每个螺栓的扭矩值卡到公差范围内,装配质量就稳了。
太天真。
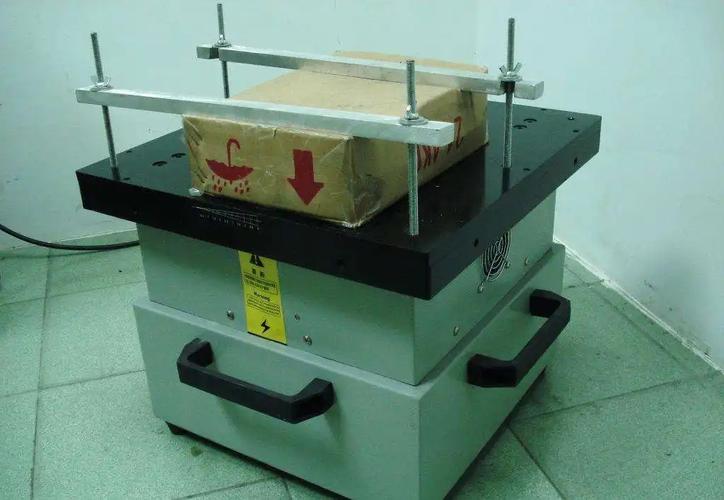
去年在某储能电池厂做诊断,他们的扭矩枪精度能到±1%,所有锁螺丝的参数实时上传MES,结果电池包跑完振动测试后,有12%的固定螺栓出现了松动。拆下来才发现,螺栓孔里残留了之前机加工留下的铝屑,锁螺丝的时候铝屑垫在螺纹接触面,当时测的扭矩是够的,振动几次之后铝屑被压碎,预紧力直接掉了40%。
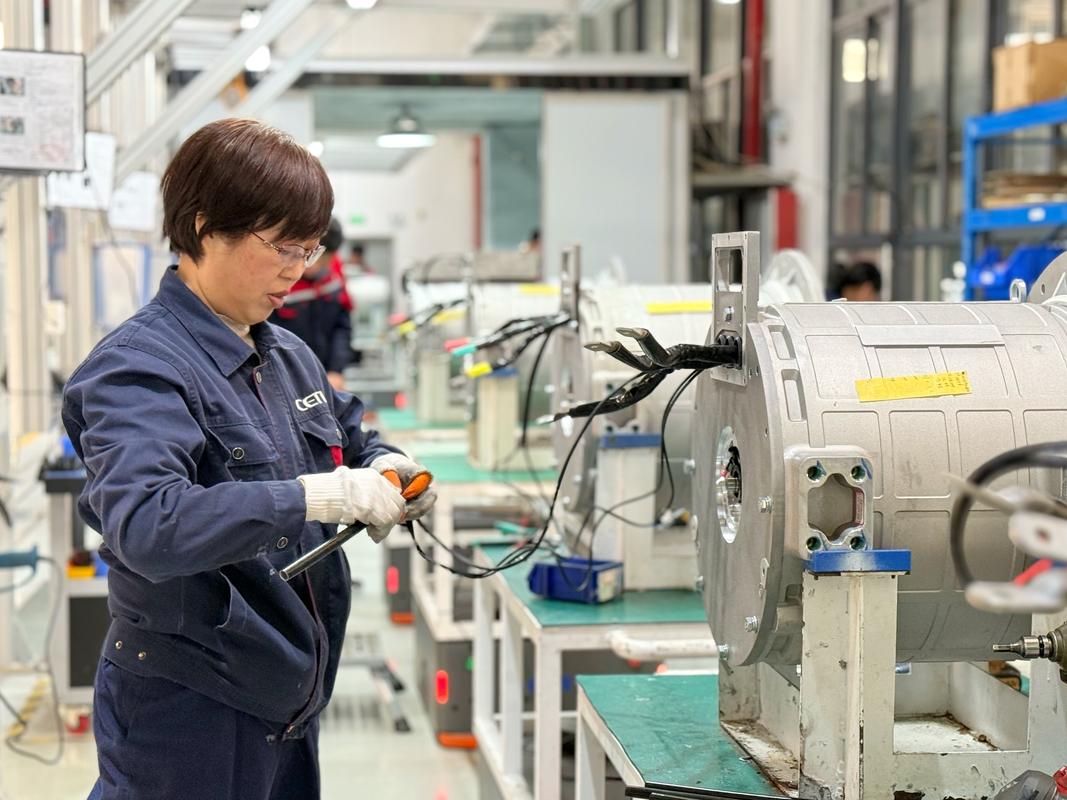
说真的,工业装配工艺里最容易被忽略的环节,从来不是拧紧的动作本身,而是拧紧之前的所有准备工作。零件有没有带毛刺?配合面的清洁度够不够?密封圈有没有因为存放不当变形?这些细节要是没卡住,再贵的扭矩枪也救不了漏液、异响的质量问题。
问:我们车间现在零件入装配工位只做抽检,每次遇到带毛刺、铁屑的零件就临时停线,有没有省人力的优化方案?
答:别上来就提全检——算过账没?全检的人力成本比你停线损失高30%都不止。正确的做法是把工业装配工艺的校验节点前置到零件机加工的出口端,用视觉检测把带毛刺、残留切屑的零件直接拦在流转环节,到装配工位只需要做关键配合面的擦拭确认,人力能省60%以上。
💡 补个实操细节:很多车间吹屑用的是普通压缩空气,里面带的油雾会在配合面形成油膜,反而让扭矩值失真。花几百块换个带三级过滤的吹屑枪,这个钱真的不白花。
柔性产线的工业装配工艺,根本不是“换个程序就能转”
现在设备厂商的宣传里,柔性装配线的标签永远是“10分钟快速换型”“多品种混线生产”。我劝所有准备上柔性线的车间主任,别全信这些话术。
上个月去看某汽车零部件厂的新柔性线,厂商现场演示换型,从A型号的齿轮箱装配切到B型号,确实10分钟就把程序切完了。真到车间自己生产的时候,光治具的定位销调整、扭矩参数的匹配、装配顺序的逻辑校验,整整停了3个小时才把良率拉上来,车间主任当时脸都绿了。
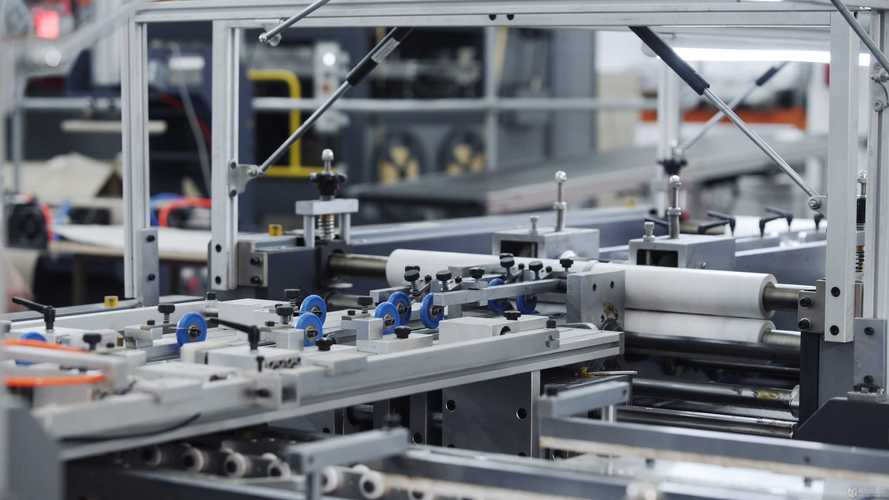
说白了,传统固定产线的工业装配工艺是“一型一策”,每个产品的装配流程从工位布局到参数设置都是单独适配的。但柔性产线要同时兼容十几种甚至几十种产品的装配需求,要是还照着老思路写流程,换型的时候必然手忙脚乱。
真正跑顺了的柔性产线,都在做一件事:把原来的装配流程拆成可复用的独立模块。比如螺栓连接模块、密封件压装模块、线束插接模块,每个模块单独存对应的参数、操作步骤、校验标准,换型的时候根本不用从头写程序,直接把对应产品需要的模块拼到流程里就行。
问:我们现在做的是多品种小批量的工业装配工艺,换型频率一天3次,每次换型都要重新写作业指导书,效率太低怎么办?
答:别逐字逐句写新的作业指导书。把每个装配动作拆解成标准化的文本块,比如“取M8螺栓”“扭矩值22N·m”“点涂螺纹胶长度3mm”,做成可拼接的素材库,换型的时候直接把对应工序的文本块拼到作业指导书里,扫码就能在工位平板上弹出,比重新写整份文档快80%。
❗ 这里提个容易踩的坑:所有模块的参数校验,必须留3%的抽检比例,别全信系统自动记录的数值。我见过某车间的压装传感器因为漂移,把压装力的数值错记了200N,最后压出来的密封圈全漏液,整批3000个件返工,损失小十万。
别神化AI装配,老钳工的“手感”现在还没法被替代
我真的烦透了那种一上来就说“五年内装配工全被机器人替代”的屁话。你让机器人去摸下那个装偏了0.2mm的油封试试?它能给你报个“合格”,等三个月客户漏油回来投诉,算谁的?
现在很多车间上AI视觉做装配校验,确实能识别出明显的漏装、错装,但那种介于合格和不合格之间的“临界状态”,比如密封圈稍微歪了一点、压装的时候有细微卡滞,视觉检测的漏判率能到15%以上。但干了十几年的老钳工,手指一摸、听压装的声音不对,马上就能判断出问题在哪——这个触感和听觉的敏感度,是现在的传感器还做不到的。
但这也不是说老经验就只能靠口口相传。现在行业里最新的实践,根本不是用机器人替代老钳工,而是把老钳工的经验沉淀到工业装配工艺的参数里。比如把老钳工判断装配到位的手感阈值,转换成压装过程的力值波动曲线,什么样的曲线是顺畅到位的,什么样的曲线是有卡滞的,把这些特征值存到数据库里,新员工跟着系统提示操作,就能达到老员工80%的水平。但关键的复检环节,还是要留老工人的位置。
上周跟开头提到的那个老钳工聊天,他说现在车间上了新系统,他每天不用蹲在工位上拧螺丝了,就带着三个徒弟在产线上转,看哪个工位的参数不对,哪个件装得有问题。比原来累是累点,但看着自己干了三十年攒下的经验,变成了产线上的固定参数,年轻人不用再走他当年拧坏上百个工件的弯路,也挺值的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业装配工艺实操升级:从离散工位到柔性产线的落地细节 https://www.dachanpin.com/a/tg/71478.html