先掰透核心优势:水刀切割的无热影响区到底值多少钱
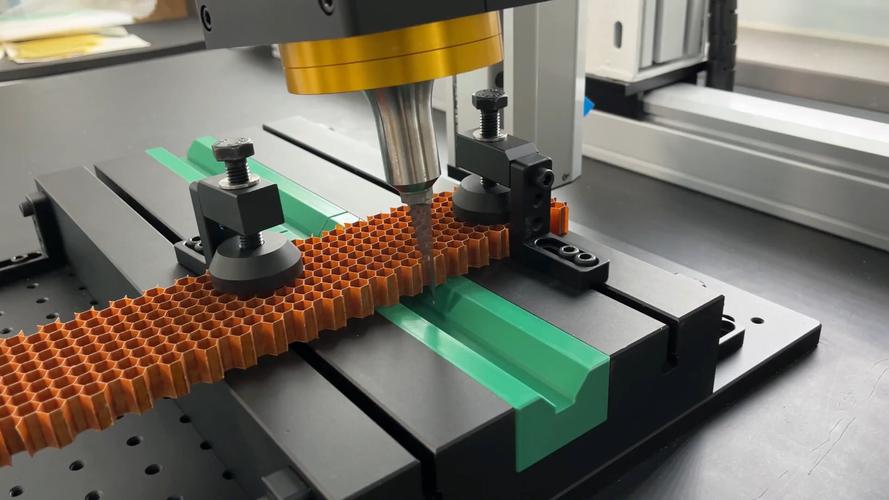
很多销售嘴里的“冷切割”,说的就是水刀。整个切割过程里,高压水携带石榴砂磨料冲击材料表面产生的摩擦温度,最高不会超过60℃——啥概念?就是你手放过去都不会烫。 这点对加工高敏感材料来说,真的是降维打击,对吧? 切钛合金的时候,激光切完的热影响区会让材料晶格脆化,原本的抗疲劳强度掉30%都不止,后续还要做退火去应力,工序多了一大串。切碳纤维板的时候,激光的高温会把树脂基体烤焦,分层、起毛,切完的零件根本达不到航空件的标准。切陶瓷、碳化硼这些硬脆材料,激光一上去直接崩边,报废率能到40%。 水刀就没这些毛病。
别被老黄历忽悠:2024年新机型的水刀切割,根本不是“耗水大户”
我前两年碰到个卖设备的销售,跟客户吹说买水刀必须配个100立方的蓄水池,不然根本供不上。 纯纯的老黄历了。 现在的新机型全带闭环砂水分离系统,切完带砂的水经过多级沉淀、滤布过滤、高压反冲洗,循环利用率能到98%,算下来每小时的补水量也就0.3立方——比普通数控铣床的冷却系统耗水还少。 砂耗也早就不是以前的天价了。以前大家切的时候用普通河砂,杂质多,切割效率低,换砂还勤。现在行业里通用的是经过筛分的环保石榴砂,粒径控制在0.18mm,过筛之后能重复用两次,算下来每米切割的砂耗成本也就8分钱,比十年前降了60%都不止。
泼盆冷水:这几类加工场景,真的别硬上水刀切割
我干这行快15年,最烦两种人:一种是把水刀吹成万能机的销售,啥材料都敢说能切;另一种是把水刀贬得一文不值的老工艺员,说水刀就是费水费砂的玩意儿。 哪有那么多非黑即白的东西? 不过话说回来,水刀不是万能的,这几个场景硬上,纯纯的浪费钱:- 厚度超过100mm的普通碳钢:水刀切厚板的时候,切割速度会随厚度增加线性下降,算下来每米的成本比火焰切割高3倍都不止,完全没必要。
- 遇水易反应的材料:比如含镁量高的镁合金板,切割冲下来的镁粉混在积砂池的水里,堆积久了容易氧化发热,上次有个厂没注意清砂池,差点把砂池烧起来。
- 精度要求超过±0.05mm的精密零件:水射流在切割过程中会有轻微的扩散,切厚板的时候侧面锥度差能到0.1mm,要做微米级精度的零件,还是得上慢走丝或者加工中心。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:2024年车间实测:水刀切割的真实成本、踩坑点与适用边界 https://www.dachanpin.com/a/tg/72083.html