上周去苏州工业园的一家陶瓷插芯加工厂,车间里没了以前金刚石砂轮磨到冒烟的呛人味,取而代之的是几台超声波加工设备低低的嗡鸣——加工出来的氧化锆陶瓷端面,粗糙度能到Ra0.05,废品率直接从12%降到1.8%。
太夸张了。
以前车间里一天到晚是砂轮修整的金属摩擦声,工人戴两层口罩还能闻到焦糊味,现在换了设备,整个车间的噪音都降了15分贝,连负责质检的老师傅都不用凑到显微镜下挑崩边的残次品了。
为什么硬脆材料加工,绕不开超声波加工?
做工业制造的都懂,硬脆材料——不管是光学玻璃、蓝宝石、碳化硅还是氧化锆陶瓷,天生是传统加工的老大难。硬度高,普通刀具一磨就废;脆性大,稍微吃刀深一点,工件边缘直接崩掉一块,连补的机会都没有。
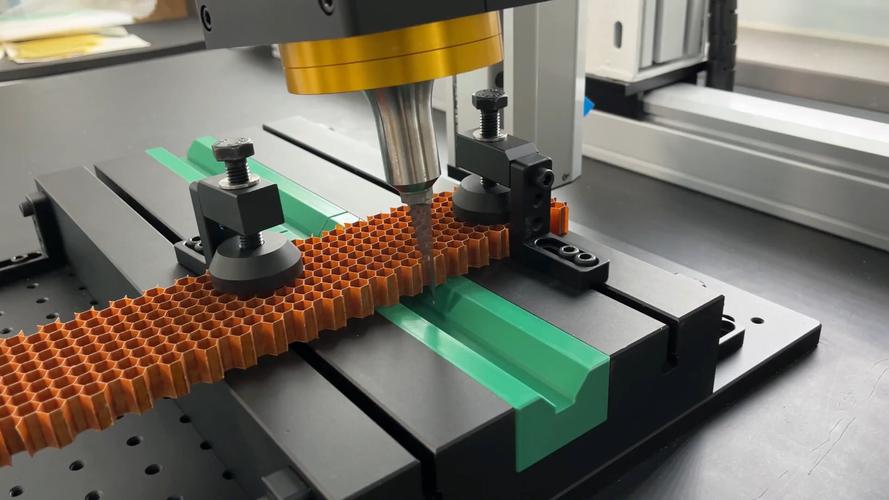
超声波加工的逻辑完全不一样。不是靠硬挤硬磨,是让工具端面产生16-30kHz的高频小振幅振动,带着混在工作液里的磨粒,以每秒几万次的频率冲击工件表面,把硬脆材料一点点“敲”下来。整个过程的切削力只有传统磨削的1/10,工件表面几乎不会产生残余应力,更不会出现磨削烧伤、崩边的问题。
问:我们厂之前一直用普通CNC铣硬铝,能不能直接改个超声波头,拿来加工陶瓷?
答:别瞎折腾。普通CNC的主轴刚性、进给精度能不能匹配30kHz的振动行程?一般超声波加工的振动振幅只有几微米到几十微米,要是主轴径向跳动超过2微米,加工出来的孔直接就偏了。真要改,先查主轴跳动值,再选带恒振幅控制的超声波电源,别买那种几百块的改装套件——我见过有人贪便宜改完,加工10个陶瓷孔,8个崩边,亏了一堆料不算,还耽误了给客户的交期。
现在工业端的超声波加工,已经卷到什么程度了?
放在5年前,大家对超声波加工的印象还停留在“只能打个小通孔、加工精度不高”的阶段,现在完全不一样了。
💡 2024年的新设备,基本都带自适应谐振跟踪功能。以前的设备频率是固定的,加工的时候一旦负载变化,谐振频率飘了,振幅直接掉一半,磨半天都是空转。现在的电源能在10ms内跟踪频率变化,振幅稳定性控制在±5%以内,哪怕连续加工8小时,效率都不会掉。
还有和五轴联动的机型,专门用来加工大尺寸的光学反射镜。以前加工1米级的碳化硅反射镜,要么用金刚石磨削,后续还要花半个月做磁流变抛光,要么直接用数控铣,成本高到离谱。现在用五轴超声波加工,粗加工的效率比传统磨削高3倍,后续抛光的工时直接减70%,国内某航天院所去年换的设备,加工某型卫星的碳化硅镜坯,交期直接缩了一半。

别以为这就到头了。现在新能源、半导体行业的需求,已经把超声波加工的精度卷到了亚微米级。比如第三代半导体的碳化硅衬底划片,以前用金刚石划片刀,崩边宽度普遍在2微米左右,现在用超声波划片工艺,崩边宽度能压到0.5微米,芯片良率直接提了8个百分点。还有动力电池的陶瓷隔膜微孔加工,以前用激光打,孔周围有一圈热影响区,容易漏液,现在用超声波加工,孔壁光滑没有热损伤,已经在不少头部电池厂量产线用上了。
问:超声波加工要持续消耗磨粒,成本是不是比传统磨削高很多?
答:算总账根本不高。以前用金刚石砂轮磨碳化硅,一片砂轮磨20片工件就废了,光砂轮成本就1200块。用超声波加工的游离磨粒,每批工件的磨粒成本才30块,而且工具头的磨损量只有传统磨削的1/15。别光盯着磨粒是消耗品,算上刀具寿命、废品率、后续抛光的工时,整体加工成本能降40%——我给东莞一家做半导体陶瓷结构件的厂算过账,换完设备半年就把前期投入收回来了。
踩过的坑,给想上设备的工厂提个醒
做了快10年的工业设备选型,见过太多人花大价钱买了超声波加工设备,最后因为几个细节没注意,设备成了车间里的摆设。
❗ 第一,别贪便宜买没有实时振幅检测的设备。加工到一半振幅掉了,你根本察觉不到,磨了半天都是空磨,工件表面都烧蚀了才发现,一整批料全废。
❗ 第二,工作液别随便用普通乳化液凑数。加工碳化硅要用5%浓度的高悬浮性乳化液,不然磨粒直接沉到水箱底部,加工效率能掉一半。
❗ 第三,工具头别混用。加工蓝宝石用硬质合金工具头,加工氧化锆陶瓷用不锈钢工具头,混着用的话,3天就能换5个工具头,亏到肉疼。
✅ 选型的时候别光看厂家给的参数表,一定要让厂家拿你要加工的材料、要做的工艺试切,亲眼看过加工出来的工件精度、测过废品率再谈合同。现在很多设备厂家都支持短租试产,比直接掏几百万买设备靠谱多了。
真的。工业设备从来没有“买回去就能用”的好事。超声波加工不是什么万能的黑科技,它就是专门解决硬脆材料加工痛点的工具——加工铝、铜这些软金属,用普通CNC效率高多了,上超声波纯属鸡肋。
现在把技术摸透了,用对场景了,它就是能帮你省成本、提良率的好东西。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:硬脆材料精密加工的破局者 https://www.dachanpin.com/a/tg/72084.html