干冲压这行快十五年了,每次听到有人把冲压说得跟切豆腐似的就头疼。真的,这玩意儿水太深。上周去一个新能源车企的冲压车间,看到他们还在用三十年前的老模具结构,瞬间血压就上来了——但也理解,不是谁都愿意冒风险改工艺。
不过话说回来,冲压工艺的魅力就在这儿:它粗暴,却又精密得要命。一张钢板进去,咔咔几下,变成车门、翼子板,容错率低到发指。今天想扯几句真心话,关于那些教材上不爱写、但现场天天碰到的硬骨头。
模具寿命为什么总撑不到预期?
设计手册上说 Cr12MoV 模具钢能冲 50 万次,可现实呢?20 万次就开始微崩口了——别问我怎么知道的,那次半夜被电话叫醒,产线上模具拉毛,件件带划痕,整个批次差点报废。说起来都是泪。
这里头有个被严重低估的杀手:润滑。不是加不加润滑剂的问题,是润滑剂选型和涂抹一致性。很多厂子图省事,拿个油壶随便喷两下,那跟没涂有啥区别?尤其在拉延深筋条的地方,边界润滑膜一旦破了,模具跟板料直接贴合,表面温度蹿到 400 多度,什么涂层都扛不住——对了,PVD 涂层在冲压上没那么神,别被卖设备的忽悠了。❗
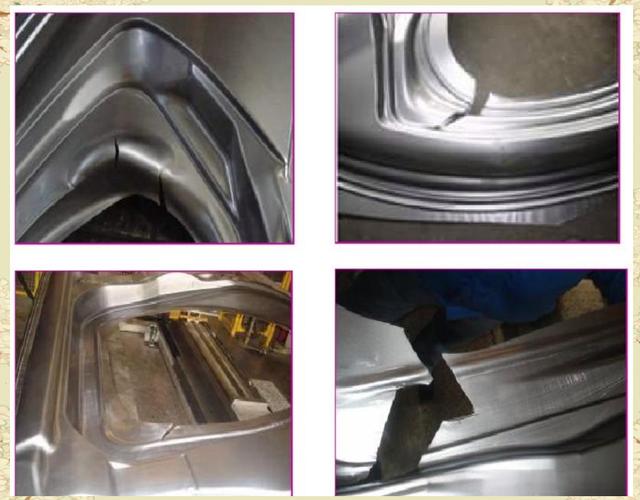
还有一个常见误区:模具硬度越高越好。HRC 62 的凸模看着漂亮,但韧性呢?碰到厚度公差偏上限的板料,或者送料位置稍微偏一点,崩刃的概率直线上升。我更倾向控制在 HRC 58-60,配合合理的刃口圆角——哪怕牺牲一点初始锋利度,换来的是稳定生产,值。💡
问:模具修模频率怎么降下来?老要停机,烦死了。
答:信不信由你,八成是导向精度的锅。不是模具本身的导柱导套,而是冲床滑块的间隙。很多老冲床导轨磨损,滑块在底死点会偏摆 0.02-0.03mm,这个量级在薄板冲裁时足够让间隙变得不均匀。拿个百分表打一下滑块运动垂直度,你会惊喜地发现——早该大修了。还有一点,模板平行度要定期用蓝油研合检查,别等间隙跑偏了才想起来。
问:那对于深拉延件,模具表面处理有啥新招?
答:TD 处理(热扩散法碳化物覆层)这几年挺火,确实耐磨,但前期投资高,而且对模具基体热处理要求苛刻,搞不好覆层剥落。我更推荐在定型模具上做类金刚石涂层(DLC),尤其是用在拉延筋和压边圈上,摩擦系数能降到 0.1 以下,非常爽。不过务必保证模具表面预处理够干净,否则涂层结合力就是渣。
回弹控制:那个让工程师头疼的老问题
回弹,真的是玄学。你明明在仿真里预测了 0.5° 的负回弹,补偿做进去,实测还是偏差 1° 多。CAE 永远只能是参考,千万别拿它当圣旨。
我的经验是,材料性能波动是最大变量。同一牌号的冷轧板,不同炉批次的屈服强度能差 30-50MPa,这直接导致回弹量飘来飘去。有能力的厂应该跟钢厂签技术协议,把性能范围收窄,这就是成本,但比后面天天修模强。再不济,在开卷落料前做在线拉伸试验,数据反馈给冲压线,实时调整压边力——是的,伺服冲床能做到这一点,后面讲。
另外,一个反直觉的操作:适当增大压边力不一定减少回弹,有时反而因为材料塑性流动更难了,残余应力更大。得结合拉延筋分布去找那个平衡点。我习惯先在模面上做网格实验,看材料变形的裕度,再决定压边力策略。有时候,轻微起皱是可接受的,总比回弹后切边尺寸跑了要好。
问:听说有智能控制系统能在线调回弹,靠谱吗?
答:部分靠谱。主要是伺服冲床配多回路液压垫,在成形过程中能分段控制压边力曲线,比如刚开始大压力防皱,行程中段减压力让材料流入,末段再加压校形。这个思路确实能抑制一部分回弹。但别指望全自动闭环调,目前还是半经验半监控,需要工艺人员持续跟产调试。我们在一套顶盖模具上试过,CPK 从 1.1 提到 1.6,效果还行。
最新的伺服冲压技术,到底值不值得上?
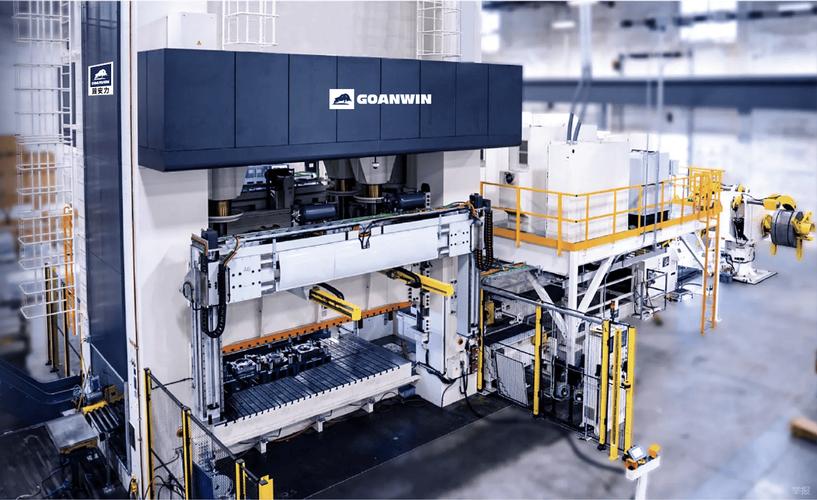
这几年伺服压力机很热,不提它都显得不专业。但说实话,一个伺服冲床比传统机械冲床贵一倍,中小企业看了报价单脸都绿了。值不值?要看做什么件。
对于简单冲裁、普通弯曲,机械冲床完全够用,伺服纯粹是浪费。但你要是涉及高强钢、铝板或者复杂成形工艺,伺服的优势就出来了:柔性曲线。你能让滑块在某段行程极慢,实现类似液压机的拉伸效果,然后又快速回程——这种节奏变化在传统曲柄压力机上不可能。铝板成形特别受益,因为它塑性区间窄,慢速拉延能大幅降低开裂风险。✅
另一个容易被忽视的好处是低噪音、低振动。环保督查严的地方,这个成了刚需。而且伺服冲床没有离合器和飞轮,维护简单不少。但是,伺服电机和控制器的散热必须做好,夏天车间温度高,偶尔会报警停机,这让我很恼火。不过整体来说,对于高附加值零件,伺服冲压代表方向。
问:伺服冲压工艺设计跟传统有多大区别?
答:理念完全不同。传统工艺是固定曲线,你只能调模具;伺服可以优化滑块运动,让它去迁就材料,这需要做大量的仿真摸索。比如铝发动机罩外板,用传统冲床,局部减薄厉害,换了伺服,我把滑块在材料流入阶段的速度降了 60%,成形极限提高不少。不过学习曲线有点陡,很多老师傅不适应,觉得太虚。我的建议是,如果上了伺服,一定要配专门的工艺仿真软件,比如 AutoForm 的 Servo 模块,否则发挥不出全部潜力。
写了这么多,突然想起来当初入行时师傅说的一句话:“冲压嘛,就是跟钢板较劲,你比它硬,它就服软;你比它软,它就坑你。” 现在看看,这话依然在理,只是“硬”的不再是蛮力,而是对材料、模具和控制的综合拿捏。以上分享都是实战摔打出来的,不一定都对,但希望能给同行一点启发——毕竟这个行业,知识太分散了,得多交流。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺实战揭秘:从模具寿命到回弹控制,我踩过的坑你别再踩 https://www.dachanpin.com/a/tg/56539.html