上周去一个精密齿轮厂做咨询,看到他们热处理车间的操作,心里一凉。
20CrMnTi渗碳淬火,回火温度设定在180℃,硬度HRC58-62——完全没问题,对吧?可问题是,他们后续还要精磨。磨削裂纹的风险高得离谱。但车间主任说:“我们一直这么干,没出过事。” 直到我拿出失效分析报告,他才骂了一句脏话。
做热处理这行,最怕的不是不懂,而是被“经验主义”锁死。
💡 选工艺,别只看图纸上的硬度要求
一张图纸甩过来,通常只标个硬度范围,比如HRC50-55。菜鸟眼里只有这组数字,老鸟却会追问:零件用在什么地方?受什么力?有没有冲击?配合件是什么材料?——这些没搞清楚就盲目定工艺,等于埋雷。
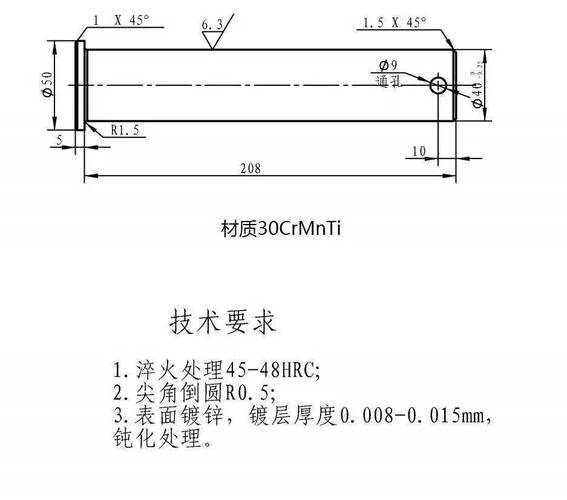
举个例子。某工程机械厂做销轴,原设计调质处理,硬度HB280-320,使用寿命不足半年,总是从根部断。后来改成表面感应淬火,硬化层深2-3mm,芯部保持韧性,寿命直接翻三倍。说实话,光盯着整体硬度,忽略了应力分布和硬化层深度,是最大的坑。
还有一次,一个做模具的客户非要让我推荐最好的热处理工艺,我问:“冲什么料?多厚?每分钟冲多少次?” 他愣住了。其实,冲压模具选材和热处理,高碳高铬钢做真空淬火+深冷处理可以,但如果是厚板冲裁,冲击大,反而得考虑韧性更好的基体钢,淬火温度也要下调。没有“最好”,只有“最合适”。
硬度的陷阱还体现在检测位置。有家供应商送来的轴承圈,图纸要求HRC60-64,用洛氏硬度计打外圆完全合格,结果装机跑合异响,拆开一看滚道表面磨损异常。怎么回事?他们为了省事,车削后直接整体淬火,滚道关键面冷却速度不够,实际硬度只到HRC56。而由于外圆有足够的冷却速度,硬度虚高。后来只能推倒重来,加一道滚道专用感应淬火,成本翻倍。
❗ 渗碳淬火的“隐藏雷区”
渗碳淬火是机械制造最常用的化学热处理之一,尤其齿轮类零件。但很多厂对层深检测和碳浓度梯度控制的理解还停留在“金相法看看”的阶段。上世纪的做法。
问:现在还有必要用硬度法精确测定渗碳层深吗?答:太有必要了!金相法受腐蚀、观察条件影响太大,误差能到0.1mm以上,对于精密齿轮来说,这误差足以让齿根应力集中区硬化层不足,提前断齿。硬度法(维氏梯度法)以HV550为界,精度到微米级,这才是现代制造该走的路。另外,碳浓度梯度不只决定硬度梯度,更直接影响残余奥氏体量和表面压应力状态,跟噪音、疲劳寿命强相关。很多厂家不懂得控制渗碳后期的扩散段,表面碳浓度过高,磨削时网状裂纹一塌糊涂。
再插一句,渗碳后直接淬火还是重新加热?各有各的毛病。直接淬火变形大,但晶粒细;重新加热淬火变形小,但控制不好晶粒粗大。选哪个?我个人的观点——看零件关键度。精密重载齿轮,老老实实渗碳缓冷后重新加热淬火,多花点钱买稳定;普通车辆齿轮可以直接淬火,但工装设计得跟上。别为了省一步,报废率飙升。
✅ 真空热处理:不是“高级”的代名词
这两年动不动就推荐“真空热处理”,仿佛它是万金油。没错,真空加热可避免氧化脱碳,淬火变形小,尤其适合模具和精密零件。但真空炉也有它致命的局限。
问:真空淬火是不是所有钢都能用?答:完全不是。某些高速钢(比如W6Mo5Cr4V2)在真空中加热,如果真空度过高,合金元素会蒸发,表面贫化,硬度都上不去。这时候必须通入高纯氮气分压控制。还有些钢种,比如高合金冷作模具钢,真空淬火后二次硬化峰不在常规回火温度,得配合深冷处理才能把硬度拉到顶峰。另外,真空炉的油淬冷速在某些厚大截面零件里,根本达不到临界冷速,心部淬不透,你还不如用盐浴炉分级淬火呢。别一听“真空”就高潮。
再吐槽一个现象:很多新建热处理车间,设备高大上,真空炉、可控气氛多用炉一应俱全,却连基本的淬火油检测制度都没有。油品老化、冷速衰退,全凭手感判断——“油温上去就ok”。等到出现软点、畸变超标,又开始骂设备不行。拜托,定期做IVF特性温度检测,是基本素养。
💬 别忽视“后清洗”和“去应力”
热处理完就万事大吉?淬火后不清洗干净,回火炉里油烟滚滚,反而容易造成表面渗碳或不均匀着色,影响后续探伤。还有,磨削后的去应力退火,很多厂直接省了,反正客户也看不出来。但残余拉应力集中处,用着用着就裂给你看。去年一个风电轴承圈断裂事故,调查半天,最后归因于磨削后未及时去氢和回火消除应力——这损失,几十万打水漂。
说到去氢,不得不提氢脆。高强度钢的镀前镀后除氢,很多人就是在回火炉里随便保温一下,时间温度都不够。尤其是10.9级以上螺栓,要严格按照GB/T 3098.17的烘烤规范做。人命关天的结构件,马虎不得。
热处理这个行当,学问深得很。有的人干了一辈子,永远只会按老规矩办事;有的人不断琢磨,才明白温度、时间、冷却这三个变量的排列组合,能玩出千变万化的结果。所以,下次有人跟你说“我们热处理从来没出过问题”时,最好多个心眼。不是没问题,是问题还没暴露。
写完这些,我翻了一下手机,发现给那个齿轮厂的建议邮件还没回。大概又在犹豫要不要改工艺吧。成本啊,成本——永远是最要命的那根稻草。可有时候,省小钱,必酿大祸。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理工艺选型避坑指南:别再被这些经验主义带偏了! https://www.dachanpin.com/a/tg/56555.html