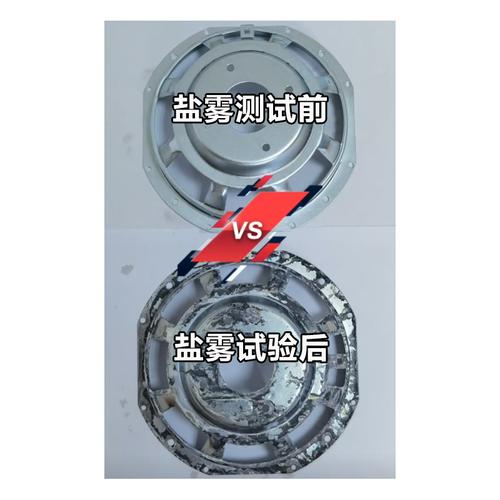
上周去珠三角一家做新能源结构件的工厂蹲了三天,光看他们报废的一批铝合金支架就心疼——300多件,机加工精度卡到0.02mm,最后栽在表面处理上,盐雾测试48小时就出红锈,整批直接走报废流程。说真的,现在太多人把表面处理当成机加工完随便扔给外协的收尾环节,完全没意识到这一步能直接决定产品能不能过终端客户的验收。
被多数工厂忽略的:表面处理的前置设计逻辑
之前行业里的老习惯,是先把零件的机加工工艺全定死,等所有零件铣完、磨完、钻完孔,才开始想”这个零件要做什么表面处理”。结果就是经常出现设计要求和工艺能力不匹配的问题——比如要做硬质阳极氧化的铝合金零件,设计图纸上没标尖角倒圆要求,机加工出来的棱边全是锐边,到了氧化槽里,尖角位置因为电场集中,氧化膜厚度只有平面位置的1/3,用手一扣就掉皮。等发现问题的时候,零件已经加工完了,要么重新返工件,要么跟客户扯皮,里外里都是损失。
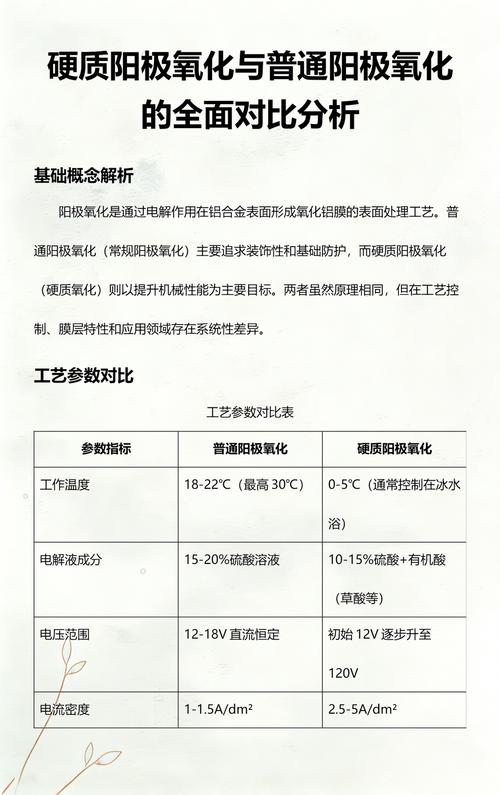
现在头部的制造企业早就把流程反过来了——在产品设计的DFM评审环节,就把表面处理的工艺要求嵌进去。比如做硬质阳极氧化的零件,图纸上明确标所有外露尖角留0.3mm的倒圆;做粉末喷涂的零件,盲孔位置要留排气孔,不然喷的时候粉末吹不进去,孔内壁全是裸露的基材,用不了多久就生锈。
问:我们之前一直是机加工完再考虑表面处理,现在调整设计流程,会不会增加额外的工艺成本?
答:我接触的那家新能源厂算过一笔账——之前因为表面处理设计错位,每年光返工、报废、赔客户违约金的成本就有200多万。现在把表面处理要求嵌到设计评审环节,改个倒圆的工艺成本每件才加几分钱,整体表面处理的不良率直接降了82%。真的别算小账算糊涂了,之前藏在流程里的隐性浪费,才是吃掉利润的大头。
2024年工业端最常用的3类表面处理选型避坑指南
💡 选型最忌讳的就是”别人用什么我也用什么”,根本不匹配自己的产品需求。我整理了现在工业端用得最多的三类工艺的实际踩坑点,给大家做个参考:
- 硬质阳极氧化:适合各类铝合金结构件,现在新能源电池包、光伏支架的铝合金零件基本都用这个工艺。要注意别选膜厚低于12μm的,户外用的零件至少要做到25μm以上,还要做常温封孔处理,不然盐雾测试根本扛不住。
- 达克罗处理:适合高强度螺栓、碳钢承重支架,最大的优势是没有氢脆风险,不会出现高强螺栓受力断裂的问题。但如果你的零件需要后续焊接,绝对不能选达克罗,焊接过程中会析出有害气体,还会严重降低焊缝的疲劳强度。
- PVD涂层:现在很多精密模具、高耐磨传动零件都在替换传统的硬铬工艺,环保没有污染,表面硬度能到HV2000以上,耐磨性能是传统镀铬的3倍。但成本确实高,普通的货架、民用五金件根本没必要硬上,纯纯的冤大头行为——上次有个做仓储货架的客户硬要给碳钢架上PVD,每件成本涨了6块多,终端客户根本不愿意为这个溢价买单,最后压了一仓库的货卖不出去。
问:现在环保查得这么严,传统的电镀工艺是不是完全不能用了?
答:也不是绝对不能用,但一定要找有正规排污许可的合规供应商。现在珠三角、长三角的工业园区里,不满足VOCs排放要求的老电镀线基本都被关停了,别图每公斤几毛钱的差价找那种藏在村里的小作坊。我之前就碰到过一个做五金的老板,图便宜找了无证的小电镀厂,最后整批零件被环保部门查封,交期延误赔了客户20万的违约金,哭都来不及。
别踩坑:表面处理外协的隐形验收标准
❗ 很多工厂验收表面处理零件,就蹲在仓库看外观亮不亮、有没有明显划痕,这种验收方式基本等于白给。真正能影响零件使用寿命的指标,全是看不见的地方。
首先要测膜厚。拿涡流测厚仪随机抽5%的零件,重点测边角、盲孔、内槽这些容易被忽略的位置——很多外协厂为了省槽液成本,这些位置的膜厚经常达不到要求,甚至根本没做处理。其次要做附着力测试,用百格刀划1mm见方的格子,拿3M胶带反复撕三次,掉膜面积超过1格的直接判不合格。最后要提前做盐雾测试,别等整批货送到客户那里才测,提前跟外协要同批次的测试样块,自己送第三方实验室测,不然到时候整批不合格,返厂的成本比重新做一遍还高。
现在行业里已经有不少头部企业开始上带在线监测的表面处理生产线了——阳极氧化的槽液浓度、温度、电流密度全是实时上传到云平台的,出现偏差系统自动调整,根本不用人工盯着,良率能稳定在99.5%以上,比传统人工控制的线体效率高太多。
说实话,干了快15年的制造工艺,见过太多因为表面处理没做好,把前面几千万的设备投入、高精度的机加工成果全浪费的案例。这行从来没有什么”万能最优解”,只有最适配你产品需求、成本预算的选择。
别犯傻。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再把表面处理当表面功夫:2024年工厂降本提效的真实落地经验 https://www.dachanpin.com/a/tg/71688.html