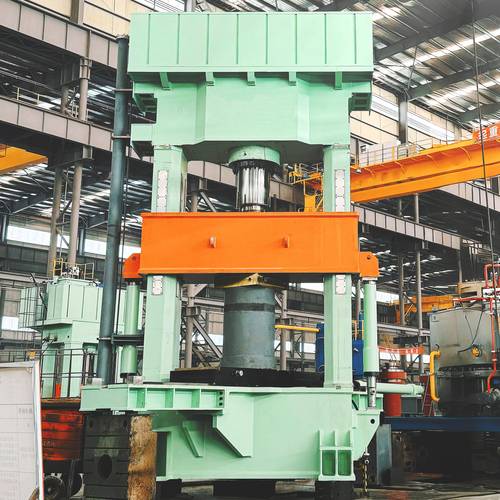
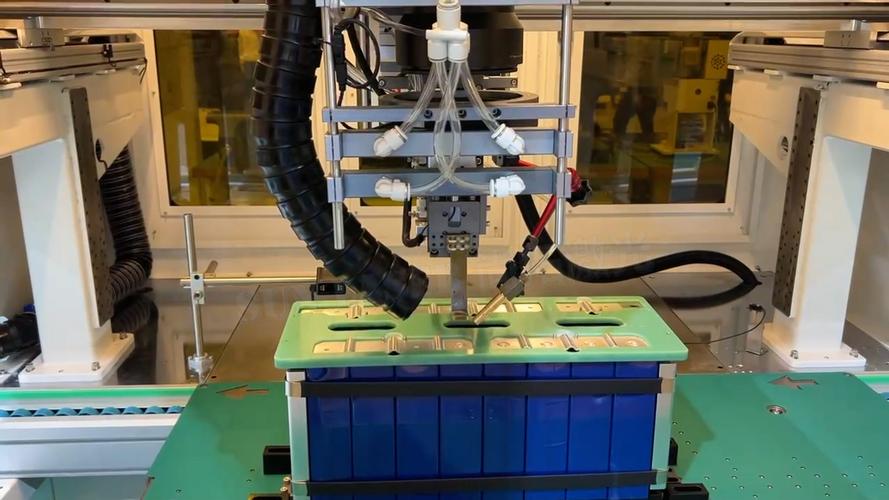
上个月去宁波一家做新能源汽车结构件的厂,刚跨进车间门就被吓了一跳——3200吨的伺服压机砸下来的瞬间,整栋厂房的地面都在发颤。现场的工艺员蹲在压机边擦汗,旁边摆着半筐崩了刃的凹模,一问才知道,前一天刚因为料厚超差,把一副20多万的模具干废了。
真的亏。
很多人对冲压工艺的认知还停留在“把钢板扔机器上压成想要的形状”,根本不知道这里面的细碎细节,差一点就能让你几十万的模具打水漂。
别拿薄料当小事:冲压工艺里最容易被低估的料厚公差影响
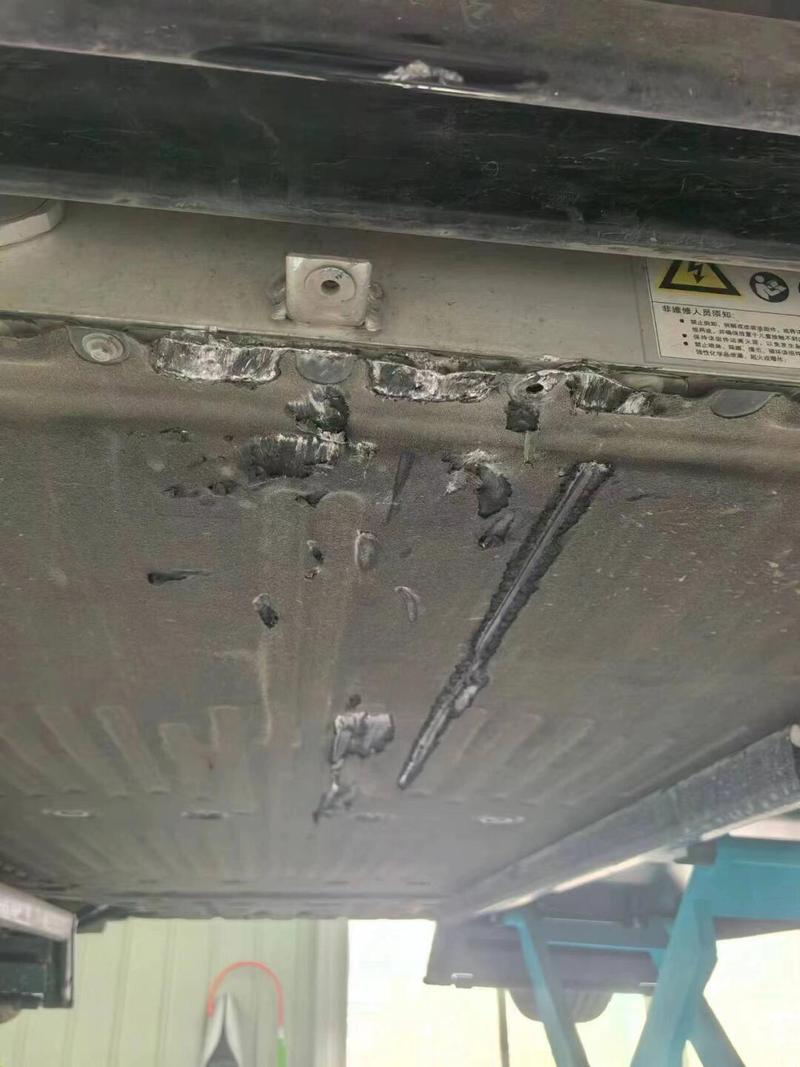
刚入行的工艺员最容易犯的错,就是拿到图纸标了1.5mm的料厚,直接按这个数值算冲裁间隙、算压边力,根本不查钢厂来料的实测公差。上次那个宁波的厂,做的是电池包的下底板,钢厂来的料标称1.5mm,实测最厚的地方跑到1.62mm,公差直接超了国标允许范围的3倍。冲压工艺的所有间隙设计,都是基于你拿到的料厚假设来算的——你以为留的是0.08mm的合理剪切间隙,实际料厚超了12%,间隙直接被挤成负的,模具刃口承受的剪切力直接翻一倍,不坏才怪。
连续冲了200多件的时候,凹模的刃口直接崩掉一块,修模花了8万多,停线3天,订单差点延误赔违约金。
问:我们厂做的都是0.3mm以下的3C小件,料厚公差本来就控制得密,还需要特意测每批来料的厚度吗?
答:要,而且得在开料之前测。别觉得0.02mm的差不起眼,你做的是摄像头金属装饰圈,翻边高度要求0.8mm,料厚厚0.02,翻出来的尺寸直接超差,后面电镀完了发现全是歪的,整批货返不了货,损失比你测厚度的人工成本高100倍都不止。测料厚就是个顺手的事,拿千分尺在每张板的四个角测一下,花不了10分钟,能避免后面一堆麻烦。
不是所有冲压都要追求快:现在的伺服压机反而在故意降速
之前的老式机械冲床,滑块下来的速度是固定的,不管是冲裁落料还是拉深成型,都是一个速度砸到底。做浅冲裁的件还好,一旦遇到需要深拉深的产品,比如家电的不锈钢内胆、汽车的车门内板,固定速度很容易把料拉裂,表面还会留下很深的拉痕。
现在行业里换伺服压机的厂越来越多,根本不是为了追求“每分钟冲100次”的快。恰恰相反,伺服压机最核心的优势,就是可以根据冲压工艺的不同阶段,随时调整滑块的速度:冲裁段用高速,减少毛刺的产生,降低模具刃口的磨损;拉深段直接降到每分钟3米甚至更低,让板料有足够的时间在压边圈下流动,不会因为拉得太快被扯裂;整形段再把速度提上来,保证成型的尺寸精度。
之前在东莞一家做家电内胆的厂,换了630吨的伺服压机之后,拉深的开裂率从之前的12%直接降到1%都不到,模具的寿命还涨了40%。真的香。很多老板觉得买伺服压机贵,要多花大几十万,算下来其实半年就能从省下来的模具维修费、减少的不良品成本里赚回来,根本不是什么花架子。

问:我们现在用的还是普通的机械冲床,暂时换不起伺服,有没有办法模拟这种分段调速的效果?
答:有。你可以把拉深的工序拆成两步,第一步先冲个浅的预成型,把料先拉到接近最终深度的70%,第二步再做最终的拉深整形,中间加个空工位让料回弹一会,效果虽然不如伺服压机,但开裂率至少能降一半。别硬扛着用一道工序冲到底,省了模具的工位钱,赔的不良品成本够你做三副模具了。
别迷信“免维护”模具:冲压工艺的寿命全靠日常的细碎保养
见过太多厂,模具买回来就扔到压机上,直到崩刃、卡废料了才停下来修,平时根本不擦导柱,不打润滑油,不检查刃口的磨损情况。上次在常州一家做电机定转子的厂,连续冲了12万件,半片废料卡在凹模的排料口,操作工没发现,直接把凸模冲断了,换个凸模要2万多,还要校模半天,谁遇到谁闹心。
💡 现在很多新的模具都带了内置的冲裁力传感器,能实时监测每一次冲压的力值变化,一旦力突然涨了10%,机器就自动停机报警,比靠操作工盯着靠谱多了。
❗ 别为了省那点润滑油的钱,让导柱的磨损速度快三倍,一副导柱总成也要大几千,真的不划算。
不过话说回来,现在很多做冲压的厂都在搞自动化连线,上料下料都用机械臂,但是很少有人注意,机械臂放料的位置偏了0.2mm,对冲压工艺的影响有多大——之前见过一个厂,机械臂的定位块松了,放料每次都偏0.3mm,连续冲了500件,把整个侧边的定位销都撞弯了,修了快一天才调好。
做冲压这行,从来没有什么一劳永逸的诀窍。你对细节上偷的懒,最后都会变成停机、修模、赔订单的成本找上门。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺现场笔记:从汽车结构件到3C小件的实战避坑 https://www.dachanpin.com/a/tg/71684.html