别再被营销号忽悠:粉末涂层不是”万能防护层”
✅ 现在工业场景里,粉末涂层已经成了金属表面防护的主流选择:相比传统液体油漆,它没有溶剂挥发的刺鼻味道,过喷的粉末还能回收,整体材料利用率能到95%以上,喷出来的膜层厚度均匀,附着力比刷漆强不止一个档次。 ❗ 但真不是什么场景都能用。比如重载叉车的货叉接触面,就算喷了最硬的环氧粉末,扛不住每天几吨的钢卷反复刮蹭,最多3个月就磨穿;再比如长期泡在高温酸碱池里的化工管件,普通粉末的耐腐蚀性根本扛不住,必须用专门的氟碳改性粉末才行。
现场喷涂的3个核心细节,90%的班组都没做对
干了这么多年现场,我见过太多厂买了最贵的粉末,最后喷出来的件全是瑕疵,问题根本不在粉上,全在操作细节上。 第一,前处理别偷懒。现在行业最新的工艺已经从传统磷化换成硅烷化处理了,比磷化的沉渣少,废水处理成本能降60%。如果前处理最后一道漂洗的水痕没吹干就进喷房,喷出来的粉层下面迟早要生锈——我见过最离谱的班组,为了赶产能,工件洗完直接进喷房,连烘干的环节都跳了,做出来的户外件,装到客户现场半年就开始从漆面下面冒锈点。 第二,静电电压别盲目调高。很多班组觉得电压越高,上粉率越好,其实根本不是:喷0.5mm厚的铝板的时候,电压打到60kV就足够,要是硬把电压拉到90kV,工件凹槽的位置会出现法拉第笼效应,粉根本吸不上去,喷出来的件全是麻点。 第三,固化温度别只看炉表数值。别信炉上挂的温度计显示180℃就直接进件,要拿便携式测温仪跟着工件走:薄的冷轧板和厚的铸铁件,在同一个炉里的升温速度差了快20℃,薄件烤过了会变色失光,厚件没烤透的话,涂层一磕就掉块。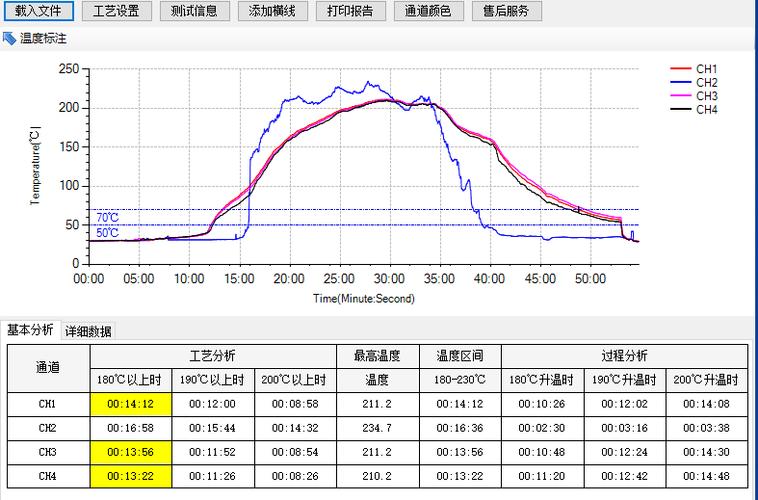
粉末涂层的成本账,别只算材料采购价
太多采购算成本的时候,只盯着每公斤粉末的报价,觉得越便宜越划算。我给你算笔实在账:每公斤18块的廉价粉,上粉率只有60%,喷100平的工件要1.8公斤,因为杂质多,容易出缩孔、流平差的问题,整体良率只有82%;每公斤28块的正规粉,上粉率能到90%以上,喷同样100平的工件只要1.2公斤,良率能到98%,算下来单件的综合成本反而便宜30%都不止。 我见过最离谱的采购,为了每公斤省3块钱,选了杂质超标的粉末,喷出来的机柜在客户现场放了半年,表面长出了密密麻麻的针孔,客户直接扣了20%的尾款,算下来亏的钱够买一整年的好粉末。 还有个容易被忽略的点:回收粉的比例。很多小厂为了降成本,把喷房里过喷的粉全部回收,不经过筛分直接混到新粉里用,混粉比例超过20%之后,粉末的流平性就会明显下降,表面出现颗粒,附着力也会掉。正规的大厂回收粉的比例严格控制在10%以内,还要经过200目的筛网过滤,才能混到新粉里用,不然做出来的件,客户一摸就觉得糙,根本卖不上价。 说真的,干工业表面处理这行快12年了,最烦那种上来就吹”我们的粉末涂层能扛20年不生锈”的销售。真当客户没做过盐雾测试啊?所有的性能承诺,都要落在具体的测试标准上:盐雾多少小时?QUV多少小时?耐磨转数多少?没有数据支撑的宣传,全是耍流氓。 下次你去喷涂厂车间,别光盯着喷房的灯亮不亮,多看看他们的前处理水槽多久换一次,固化炉的测温记录有没有按天存,粉末的回收比例控制在多少。这些细节,比销售吹的一百句性能参数都靠谱。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:粉末涂层:工业金属件表面防护的现场实操避坑手册 https://www.dachanpin.com/a/tg/71692.html