一、别再把阳极氧化当“喷漆”:本质是把铝件“长”成耐腐蚀层
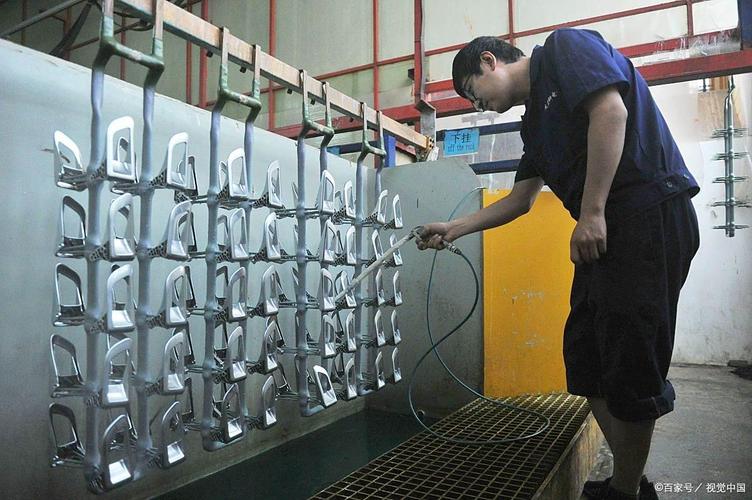
很多采购刚入行的时候踩过这个坑。 他们觉得反正都是表面上色,找个便宜的喷涂厂凑数就行。 错。 喷涂的涂层是“贴”在零件表面的,刮两下就掉。阳极氧化的膜是从铝基体内部往外长的,结合力差了?不存在的——除非你前处理除油都没做好。 整个过程说穿了不复杂:把铝件作为阳极放到电解槽里,通上直流电,让铝表面发生电化学反应,生成一层致密的多孔氧化铝膜。这层膜刚生成的时候是带微孔的,能吸着染料做各种颜色,最后再通过封孔把微孔堵上,就具备了耐腐蚀、耐磨损、绝缘的能力。
二、2024年车间里最容易翻车的三个阳极氧化细节
现在新能源、通信行业对铝件的表面要求一年比一年高,盐雾测试从原来的24小时升到现在的480小时,色差要求从ΔE2收紧到ΔE1.5。但很多小作坊的生产参数还停留在十年前,稍微遇到点高要求的客户就翻车。 ❗ 第一个坑:除水洗都省了。 我见过最离谱的小作坊,零件从CNC机加工下来,上面还沾着切削液,直接吊进氧化槽。做出来的件表面一块亮一块暗,色差能达到ΔE3以上,连最基础的外观检验都过不了。 ❗ 第二个坑:封孔偷工减料。 之前有个做户外通信机柜的客户,找的小厂做黑色阳极氧化,装到南方的项目上不到半年,表面就开始出白霜,盐雾测试要求480小时,实际测200小时就点蚀。为啥?人家封孔用的是常温冷封剂,还把浓度兑得只剩一半,成本是降下来了,零件的使用寿命直接砍半。 ❗ 第三个坑:赶货的时候盲目提电流。 很多小厂接了急单,为了把反应时间从40分钟压到20分钟,直接把电流密度从1.2A/d㎡拉到2.5A/d㎡。做出来的膜看起来厚,其实疏松得很,用指甲划一下都能出印子,后续做导电压印的时候直接掉膜。 说真的,这种操作我看一次气一次。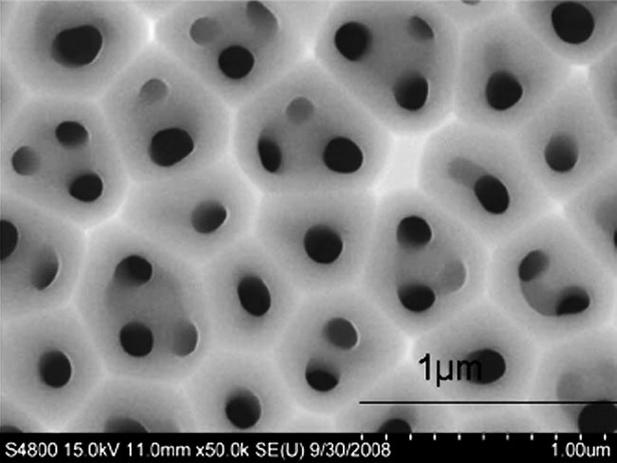
三、选阳极氧化供应商的三个硬指标,别光看报价
很多采购选供应商第一反应就是比价,谁报价低就选谁。最后往往因为返工、客诉、项目延期,花出去的钱比一开始选贵的供应商多三倍都不止。 ✅ 第一个指标:查他的槽液校准记录。 别听销售吹什么我们做了十几年经验足,你就要求看最近一个月的硫酸浓度、铝离子含量、pH值的校准台账。连记录都拿不出来的厂,直接pass。去年我们帮客户筛供应商,有个厂报价比同行低20%,一查台账,铝离子浓度已经到了18g/L,远超工艺要求的10g/L上限,做出来的膜根本没有均匀性可言。 ✅ 第二个指标:问他能不能提供同牌号铝材的样件测试报告。 比如你用的是5052铝做汽车内饰件,别让他拿6061的样件糊弄你。5系铝的铜含量低,氧化后的光泽度跟6系差很多,没有对应参数库的厂,做出来的色差你根本控不住。 ✅ 第三个指标:看他有没有膜厚测试仪、盐雾试验箱、色差仪。 别信什么“我们外送检测”,自己没有设备的厂,根本没法在生产过程中实时调整参数,等你拿到件发现不合格,返工的时间成本都够你找个更贵的靠谱供应商了。 上周那个苏州的客户,后来把原来的小供应商换了,按照我们给的参数调整了槽液,第一批做出来的新能源结构件,盐雾测试直接过了500小时,客户特意给我发了个微信红包感谢。 其实哪有什么玄学啊。 阳极氧化这行,从来都不是什么高大上的黑科技,就是把每一个小环节的参数抠到极致,别偷工减料,别想着走捷径。 对了,下次如果有销售跟你说他家的阳极氧化件能做到永不掉色,你直接把他微信删了就行——没有任何表面处理能做到“永不”,说这话的要么是不懂,要么是想坑你钱。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化:工业精密铝件的表面处理核心逻辑与实操避坑 https://www.dachanpin.com/a/tg/71691.html