第一个容易踩坑的:涂层刀具的“最优参数幻觉”
很多车间的工艺员拿到新刀具,第一反应就是翻厂家给的参数表,直接把线速度、进给量、吃刀深度输进系统就开干。这其实是最大的误区。 我见过最离谱的车间,一个月换了27片硬质合金铣刀,算下来光刀具成本就超了预算40%——追根到底就是直接套用厂家给出的理想切削参数,连自己机床主轴跳动能有多少都没测过。厂家的参数表是什么场景?是全新的刚性拉满的机床、公差稳定的原材料、零间隙的夹具、冷却充分冲到位的理想实验室环境。放到用了八年的老卧加、材料硬度上下差了HRC5的毛坯、夹具松了两丝的现场,参数拉满的结果只有一个:崩刃。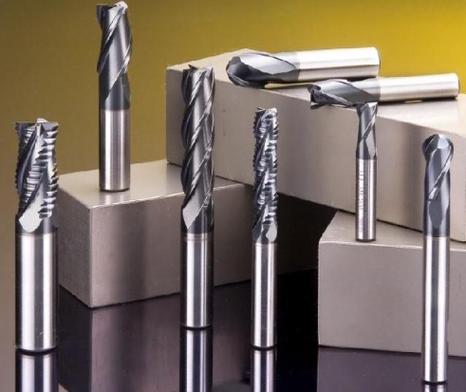
第二个被低估的点:冷却液不是越贵越好
采购圈有个很奇怪的逻辑:只要买贵的,就不会错。放到切削液这事儿上,真的行不通。 我见过做新能源汽车铝壳的厂,之前为了追求“高性能”,买了大几百块一桶的通用型极压切削液,结果加工出来的铝件表面被含硫的添加剂腐蚀得发乌,后续阳极氧化全花了,每个月光返工报废就损失两万多。后来换成专门针对铝合金加工的无硫低腐蚀切削液,价格只有之前的60%,返工率直接降到0.3%,算下来每个月耗材成本还降了15%——这笔账怎么算都划算啊。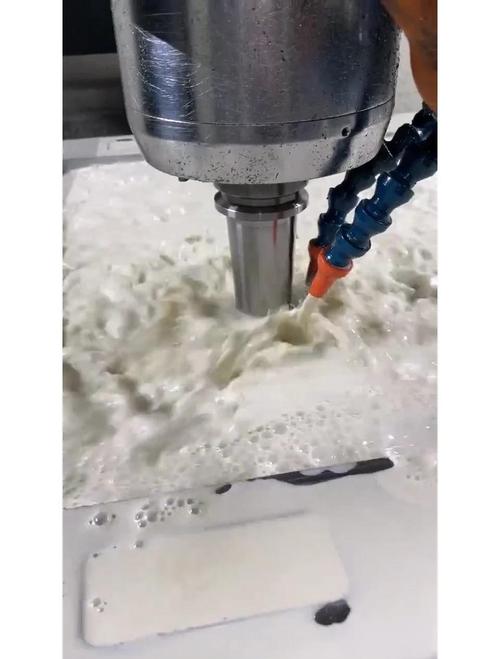
第三个最容易漏算的成本:切削振动带来的隐性损耗
很多厂算切削成本的时候,眼睛只盯着刀具费、电费、材料费,完全不算切削颤振带来的隐性成本。 举个去年的例子,我帮一个做工程机械结构件的厂调整龙门铣的开粗参数。之前他们的参数是吃刀深度8mm,进给0.2mm/r,主轴转速800转,开起来整个机床都在抖,加工出来的零件表面全是深浅不一的振纹,本来可以直接转下一道工序的零件,现在必须多上一道精磨,光磨的工时费每个月就要花4万多。后来我们把吃刀深度降到5mm,主轴转速提到1100转,进给稍微提了0.03mm/r,振动值直接降了70%,后续磨的工序直接省了三分之二,每个月光这一块就省了2.8万,刀具寿命还涨了40%——你说之前花的那些钱,是不是全打了水漂? 很多人觉得调参数是靠老师傅的经验,听声音、摸机床就能调好。其实现在的方法简单多了:找第三方的技术人员带个便携式模态测试仪,测一下机床-刀具-夹具整个系统的固有频率,把切削参数的振动频率避开共振点就行。一次上门服务费也就几千块,厂里面两三个月就能把省下来的成本赚回来。 其实机械加工(切削)这行,从来都没有什么高大上的黑科技。就是把每一个看起来不起眼的小细节抠到位——参数别瞎抄,冷却液别乱买,振动别硬扛,最后算下来,成本能比同行低20%都不止。我见过太多厂,买了几百万的进口五轴,结果参数还是靠老师傅凭感觉调,切削液还是买最便宜的大路货,最后算下来利润还不如那些把细节抠到骨子里的小作坊。对吧?免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)里最容易被忽略的3个降本细节——2024年车间一线实操总结 https://www.dachanpin.com/a/tg/71693.html