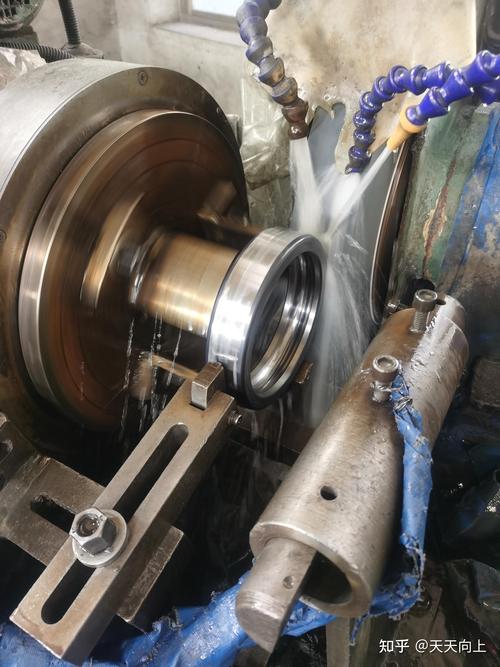
别被参数表骗了:车削加工的核心从来不是“按表抄数”
很多新手刚进车间,第一件事就是翻刀具厂商给的参数手册,对着表格上的线速度、进给量、切深一字不差输进机床,结果一开机就崩刀,铁屑粘在刀面上把工件表面拉出一道道深沟。为啥?因为参数表上的理想工况,是在实验室里用刚性拉满的测试机床、标准棒料、恒温车间测出来的,跟你车间里用了十年的旧机床、带氧化皮的锻件、夏天35度的室温,根本不是一回事。 去年接的一批医用钛合金接骨螺钉的单,头三次试切,照着厂商给的120m/min的线速度输进去,结果表面粗糙度直接拉到Ra1.6,离要求的Ra0.8差老远。后来把线速度降到85m/min,进给从0.12mm/r调到0.08mm/r,换了个带TiAlN涂层的刀片,加了个微量润滑装置,一次走刀就达标。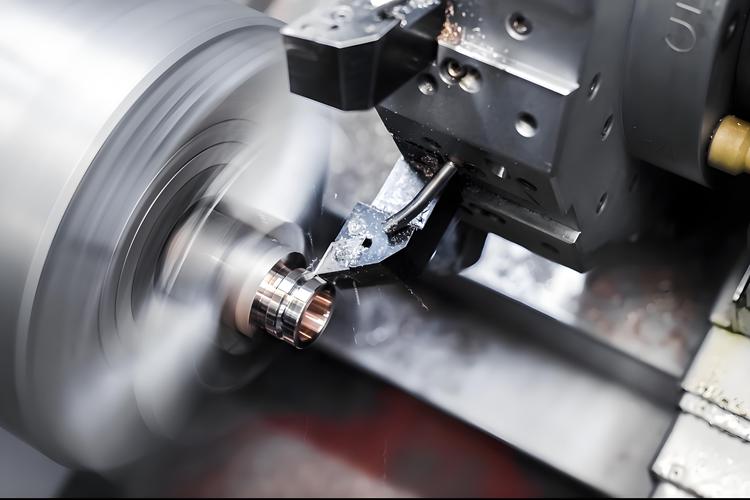
现在的车削加工,早就不是“手摇机床”的老路子了
不少人对车削加工的印象,还停留在老工人拿着手摇轮,盯着刻度盘一点点进刀的场景。但现在你去长三角的精密零件厂转一圈就会发现,早就不是那么回事了。 去年我们给客户改的一台普通数控车床,原来的反向间隙补偿是每三个月打一次表,现在装了个在线光栅尺,每走10个循环就自动测一次定位误差,把原来稳定在0.02mm的锥度误差直接压到0.003mm——就这一个改动,原来要留的0.1mm的精车余量直接砍半,单件加工时间省了40秒。 💡 别觉得上了高端机床就万事大吉。很多厂花几百万上车铣复合,结果操作工还是按十年前的习惯留余量,最后良品率还不如人家调整好的普通机床。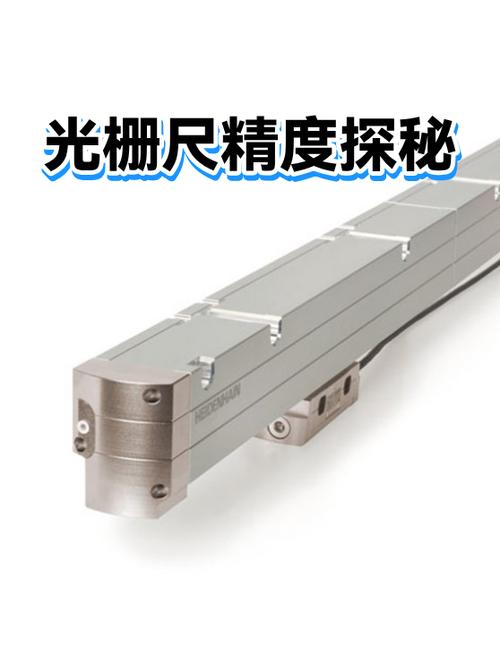
容易被忽略的细节:车削加工的公差从来不是靠精车堆出来的
很多人有个误区,觉得精度不够,就多留点精车余量,多走几刀总能把尺寸做准。真不是。 精车的时候刀具的磨损是有规律的,比如连续车10个零件,刀尖会磨掉0.002mm,要是你没有自动补偿,车到第10个的时候,零件的尺寸就会偏了。去年有个客户做批量的电机轴,要求台阶的同轴度0.01mm,原来的工艺是粗车留0.2mm余量,精车一次走刀,结果同轴度经常飘到0.02mm。后来把工艺改成粗车留0.05mm,精车分两次走,第一次走0.03mm,第二次走0.02mm,同轴度直接稳在0.005mm以内——因为第二次走刀的时候,切削力小,工件的变形量几乎可以忽略。 ❗ 这里必须提个容易踩的坑:现在流行的硬车技术,就是用CBN刀具直接车淬硬到HRC58以上的钢件,效率比磨床高两倍,但前提是你的机床主轴径向跳动必须控制在1μm以内。要是主轴晃,再好的刀具也顶不住。我们之前有个客户不信邪,用主轴跳动3μm的旧机床做硬车,走了3个零件刀尖就崩了,换一把CBN刀片大几百,算下来比用磨床还贵。 干了这么多年,总结了几个一线攒的小技巧,都是踩过坑换回来的: ✅ 车削薄壁件的时候,别用三爪卡盘硬夹,换个涨套夹头,装夹变形能减少80% ✅ 加工铝件的时候,刀具的前角磨大点,别用磨不锈钢的刀去切铝,粘刀粘到你怀疑人生 ✅ 每次换班开机,别直接干批量活,先车一段试棒测下主轴跳动,差了0.01mm都得调,不然整批零件都可能废 说真的,我见过太多厂,工艺文件写的花里胡哨,结果操作工为了赶产量,把两次精车合并成一次,最后出了废品,又反过来骂工艺设计的人不懂行。这种事,在车间里天天发生。 上周从苏州那个厂出来的时候,车间主任塞给我一把他们自己磨的硬质合金车刀,说现在年轻人都用现成的涂层刀片,这种手工磨的刀,只有遇到特殊材料的时候才拿出来用。我拿着那把刀走了半条街,突然觉得,不管现在的机床有多先进,传感器有多灵敏,车削加工的本质,还是人和铁屑那点打交道的默契。毕竟,机器算出来的参数,永远代替不了你盯着铁屑形状那两秒钟的判断。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工的一线实操真相:别被参数表和高端设备忽悠了 https://www.dachanpin.com/a/tg/71695.html