上周在苏州的汽车零部件厂蹲了三天,看着他们把原本要报废的EV电机轴,靠调整了磨削加工的进给参数救回来整整200根——单根成本1200块,算下来省了小24万,老板当场给车间主任塞了两盒碧螺春。
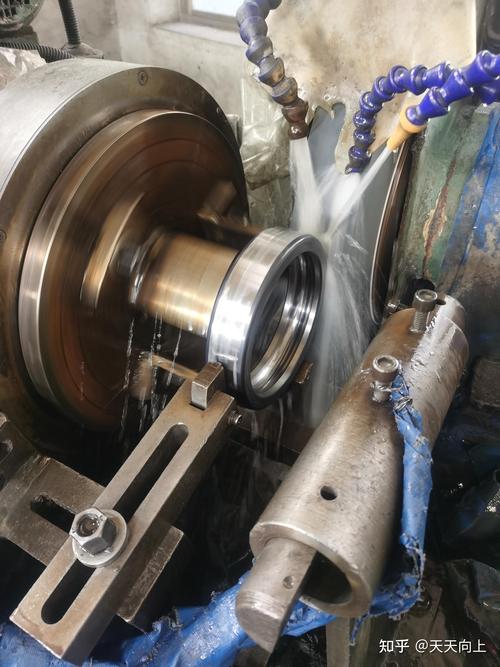
很多人对磨削加工的印象,就是车间里砂轮转得嗡嗡响,铁屑混着乳化液飞的场景。说真的,这工序看着粗,实则是整个制造链条里最容不得半点马虎的环节。你前面车铣刨磨留的余量差一点,砂轮的硬度选得不对,冷却的位置偏半毫米,最后出来的件要么尺寸超差,要么表面有裂纹,整批件的损失可能就是六位数起步。
别把磨削加工当“最后一道精加工”的兜底工序
我见过太多工厂的工艺逻辑:前面车工序随便留个0.2mm的余量,反正最后有磨削加工擦屁股。大错特错。磨削加工绝对不是什么兜底工序,它本身的工艺边界非常清晰——超过了合理的余量范围,你就算把砂轮磨出火星子,也救不回来前面工序留下的烂摊子。
现在做EV电机轴、精密导轨、半导体陶瓷部件,要求的圆度都在0.001mm以内,表面粗糙度要到Ra0.1甚至更高。这种精度要求下,前面的精车工序必须把余量控制在0.04到0.06mm之间,留多了,磨削的时候吃刀量大,磨削热散不出去,工件变形不说,表层还会被烧伤;留少了,精车的刀痕磨不掉,最后表面的粗糙度根本达不到要求。
聊到这肯定有不少车间的工艺员要问了:
问:我们厂做液压柱塞的,前面精车留0.15mm余量给外圆磨,每次磨出来圆度都超0.002mm,找了好几个师傅都调不好,问题出在哪?
答:先把你精车的余量降下来——留0.04到0.06mm,再去看砂轮的修整参数。0.15mm的余量靠硬磨吃进去,工件表面的磨削热都能把表层烧出软点,圆度怎么可能稳?别总想着磨削加工能把前面所有工序的错都兜住,那是几十年前的老黄历了。
现在的磨削加工,早就不是靠老师傅摸经验的老一套了
前几年去看车间,磨床旁边放个千分尺,师傅磨个三五件就停下来卡一下尺寸,碰到材料硬一点、软一点,全靠感觉调整进给量。现在呢?你去看长三角的头部精密加工厂,新上的数控磨床全带在线激光测量、砂轮自适应修整、功率自适应调整的功能,整个磨削过程不用人守着,尺寸波动能稳在0.001mm以内。
还有最近两年普及开的低温微量润滑(MQL)磨削方案,我上个月在江苏的一家航空叶片加工厂看到,以前他们靠乳化液冲屑,每小时要耗12升乳化液,地面上湿得能滑摔人,现在用-10度的低温微量润滑,每小时的润滑液消耗量才0.3升,磨出来的叶片表面粗糙度还能稳在Ra0.05以内,比以前的乳化液冷却效果还好。
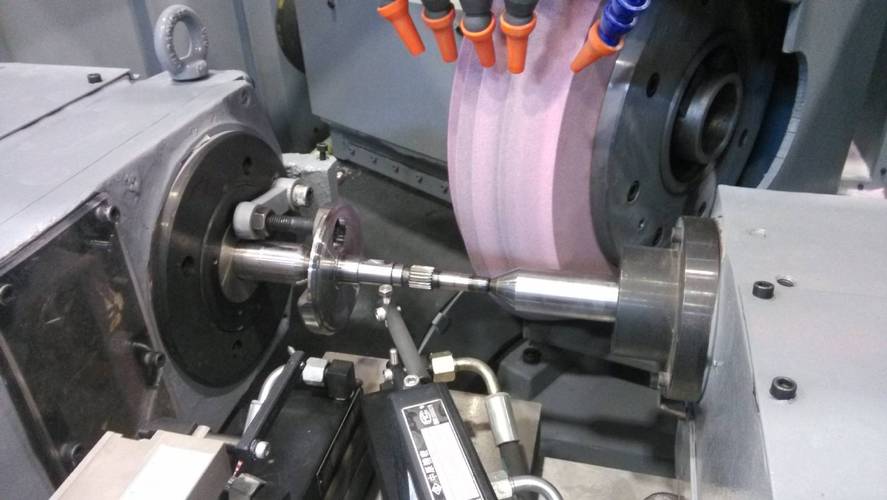
不过话说回来,我见过最离谱的厂,花了六十多万买的数控磨床,连自适应调整的功能都舍不得开,每次换材料就照着原来的参数硬套,磨出来的件要么尺寸飘,要么表面有螺旋纹,转头就说设备精度不行。说真的,你花大价钱买的设备,把功能锁在出厂设置里,跟买个手机只用来打电话有啥区别?
说到这又有人要问了:
问:我们去年刚换的数控磨床,为什么同样的参数,换了一批供应商的45号钢,磨出来的表面就有螺旋纹?
答:先别骂材料供应商,去测下这批材料的碳化物偏析等级。偏析超标的材料,硬质点和软基体的磨削阻力差能到30%以上,你原来的恒定进给参数,碰到硬点就让刀,碰到软点就多切,螺旋纹不出来才怪。现在新的数控磨床都带自适应功率调整的功能,碰到硬点自动降进给,碰到软点自动补刀,你要是舍不得开这个功能,那买几十万的磨床跟几千块的手摇磨有啥区别?
那些容易被忽略的磨削加工细节,才是决定成本的关键
很多厂算磨削加工的成本,只算砂轮钱、电费、人工钱,却不算因为细节没做好带来的报废损失、后续使用的磨损损失。我接触过的上百家工厂,凡是能把磨削成本压到行业平均水平以下的,全是把细节抠到极致的主。
- ✅ 砂轮的修整周期:别等砂轮磨钝了、工件表面出划痕了才去修。正常的精密外圆磨,每磨120到150件就要轻轻修一次,修的时候金刚石笔的进给量别超过0.002mm,修出来的砂轮表面粗糙度刚好,磨出来的工件不会发糊。
- ❗ 磨削热的控制:很多人觉得磨削就是靠砂轮磨,热一点没关系。错了!表层温度超过150度,高碳钢的表层就会出现回火软层,后续用不了俩月就磨损超差;要是温度到800度以上,直接出磨削裂纹,整根件直接报废。上次有个做高铁轴承的厂,就是因为冷却喷嘴的位置偏了3毫米,整批1200套轴承的内圈都有微裂纹,直接损失两百多万,哭都来不及。
- 💡 切深的搭配:粗磨的时候切深可以给到0.01到0.02mm,走刀快一点,把余量去掉;精磨的时候切深降到0.002mm以内,还要留个0.01mm的无火花磨削时间,让砂轮把工件表面的弹性变形层蹭掉,尺寸才能稳得住。
我上次在一个精密刀具厂,看到他们给磨床的冷却水管上贴了个小标签,写着“喷嘴距砂轮中心15mm,角度30度”,就这么个小细节,他们的刀具磨削良率比同行高18个点,一年多赚大几百万。
别不信。
上周跟那个救了200根电机轴的车间主任吃饭,他说现在再也不把磨削加工当最后一道兜底的工序了,前面的车铣工序留多少余量,冷却喷嘴摆什么角度,砂轮多久修一次,全给车间的师傅列成了看得见的规矩,再也不拿老师傅的经验当玄学。毕竟,真金白银的损失摆在那,疼过一次就记住了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:从车间实战看那些被忽略的精度细节与成本账 https://www.dachanpin.com/a/tg/71696.html