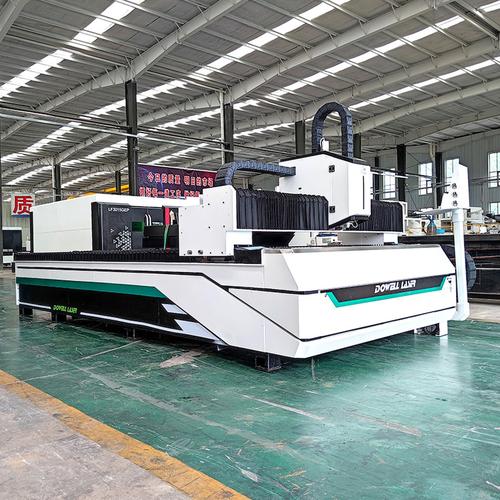
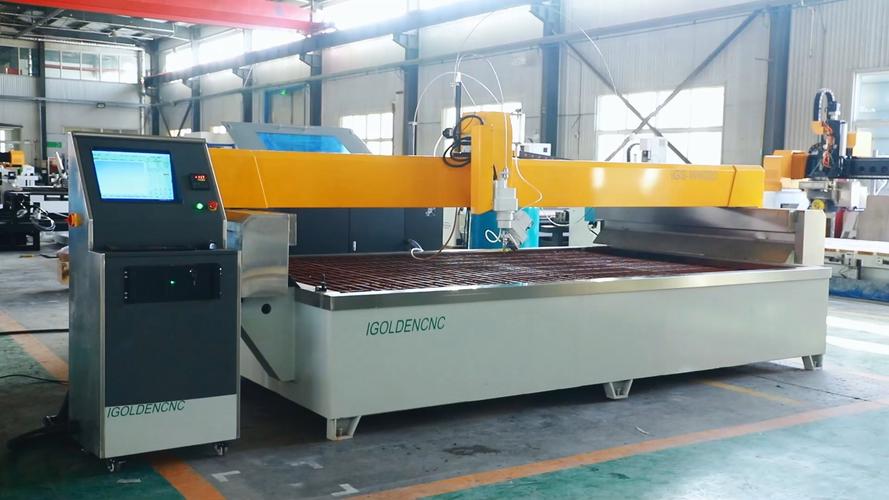
上周去苏州相城的一家钣金厂,老板拉着我吐槽,说上个月刚上的两台国产等离子切割机,算下来电费加易损件成本,比三年前用的老氧割还贵。我蹲在车间看了俩小时,问题一眼就能看到——割枪离板材的高度飘了快5毫米,切割参数直接套的供应商给的通用模板,连车间里380V电压波动都没做补偿调整。
很多人对等离子切割的印象还停留在“工地切角钢的粗活”,觉得速度快但精度差,费耗材。真的亏。
先掰扯清楚:等离子切割到底靠啥能比氧割快3-5倍?
说白了就是把喷嘴出来的压缩空气电离,攒成一道温度能到18000℃的高速带电粒子束——这温度碰到普通碳钢、不锈钢、铝材,连烧带吹,直接把熔融的金属液吹穿,比氧割靠铁和氧的化学反应放热的切割逻辑,效率高了好几个量级。切10mm的碳钢板,等离子的行走速度能到1.8米/分钟,氧割最多也就0.3米/分钟,这差距不是一点半点。

我之前见过有人拿便携等离子切20mm的角钢,火花溅得半米高,切出来的边歪歪扭扭,转头就说等离子切割不好用。这就跟你拿家用轿车去拉十吨货,最后说车没劲一样,纯属设备和场景不匹配。
问:我之前一直听说等离子切割切不了厚板,现在最新的机器真的能切50mm以上的不锈钢?
答:别拿十年前的认知套现在的设备。2023年之后国内厂商做的120A以上的精细等离子电源,配带水冷的割枪,切30mm的不锈钢断面垂直度能控制在3度以内,50mm的厚板只要参数调对,比氧割快两倍都不止。当然你要是拿40A的便携机去切20mm的板,那纯属找不痛快,切出来的边歪得能当锯齿用。
90%的车间赔钱,都是栽在易损件的小细节上
我见过最离谱的操作:工人换喷嘴的时候连手套都不戴,手上的汗渍蹭到喷嘴内孔,装上去半小时就烧穿了。还有的为了赶进度,把切割速度往快了调20%,结果割不透,就把电流往上硬拉30A——你猜怎么着?本来能切2小时的电极,20分钟就废了,一个电极加喷嘴小二十块,一天下来光易损件就造进去两百多,这账算下来比省的那点时间贵多了。真的别不当回事。
等离子切割的易损件寿命,70%不是正常损耗,是操作不当搞出来的。算过账吗?按一个中型钣金厂一天切8小时的量,易损件的非正常损耗占比能到40%,一年下来光这部分浪费的钱,够买半台新的等离子电源了。
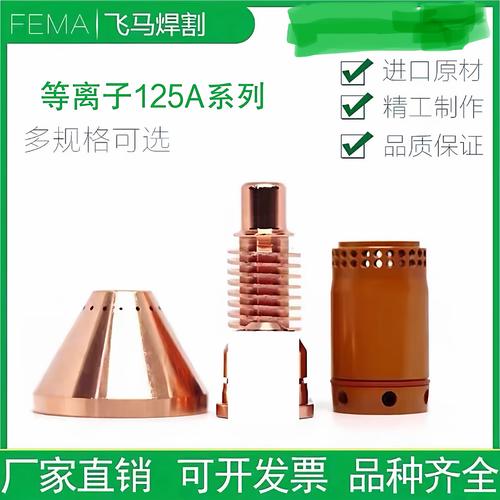
别信那些卖设备的人说“我们家的电极能切8小时”,那是实验室里拿最佳参数、零电压波动、纯干燥压缩空气测出来的理想值。真到车间里,压缩空气带点水、割枪高度飘个2毫米、切割速度快个10%,寿命直接打三折。
问:现在市面上常说的“空气等离子”和“水下等离子”,到底选哪个不踩坑?
答:先算你自己的加工需求:如果是切个普通货架、户外护栏的碳钢件,切完还要刷漆,普通空气等离子足够用,别花冤枉钱上水下款。但你要是切不锈钢、铝板,切完直接要做拉丝或者喷涂,那必须上水下或者带水幕的机型——不然切出来的边挂着一圈氧化渣,你拿角磨机磨半小时都磨不干净,人工成本比机器差价还高。哦对,还有个坑,别信那些说空气等离子能切出零氧化断面的,纯纯忽悠,高温下空气里的氧和铁一碰就反应,断面发蓝是正常的。
2024年车间最新的等离子切割落地经验,都是踩坑踩出来的
去年我帮宁波的一家五金厂调参数,他们之前用的老套料软件,板材利用率才62%,我给换了带自动共边切割、桥接工艺的新版软件,直接把利用率拉到78%。差太多了。啥概念?一个月用12吨碳钢板,光省料就省了一万八,软件成本三个月就收回来了。
别忽略车间的电压波动,尤其是离变压器远的工位,下午下班高峰的时候电压能掉个二三十伏,你要是参数还是按额定电压设的,切割弧压不稳,断面的斜度能差一倍。现在新款的电源都带自动弧压调高,别为了省几千块钱买不带这个功能的老款,调一次高度的人工成本,半年就把差价赚回来了。
说实话,很多人一提等离子切割,就觉得是拿个便携机子,在工地切个角钢的粗活。错了。现在高端的精细等离子,切出来的断面粗糙度能到Ra12.5,跟普通铣床走一遍的效果差不了多少,根本不用二次打磨。
我上次见个老板,花了二十多万买的精细等离子,结果工人还是按老氧割的参数开,切出来的件全是熔渣,最后他觉得这机器不值钱,转手一万五卖了。这不是机器不好,是人不会用啊!
💡 给刚上等离子切割工位的新手提个醒:开机前先检查割枪的水冷回路有没有堵,夏天车间温度高,水冷循环不畅的话,枪体温度能飙到七八十度,握都握不住,还容易烧枪头。
❗ 别在没除尘的车间长时间开等离子切割,那烟里全是金属氧化物,吸多了真的伤肺,配个带活性炭的除尘臂,比买什么劳保口罩都管用。
不过话说回来,等离子切割从来不是什么“高大上”的黑科技,就是个靠细节抠成本的加工设备。你把参数调对,易损件护好,套料算精,它给你省的钱,比你换什么贵设备都实在。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割的车间真实账本:别把粗活干成赔钱活 https://www.dachanpin.com/a/tg/71699.html