别被教材骗了:EDM的本质根本不是“切削”
很多刚入行的师傅总以为EDM是像铣刀、车刀一样,靠机械力把工件上的材料“刮”下来,完全错了。EDM的核心是两个电极之间的脉冲放电,瞬间产生上万度的高温,把工件表面的金属局部熔蚀掉——整个过程里,电极和工件根本不发生物理接触,所以哪怕工件硬到能划动玻璃,只要是导电的,就能打。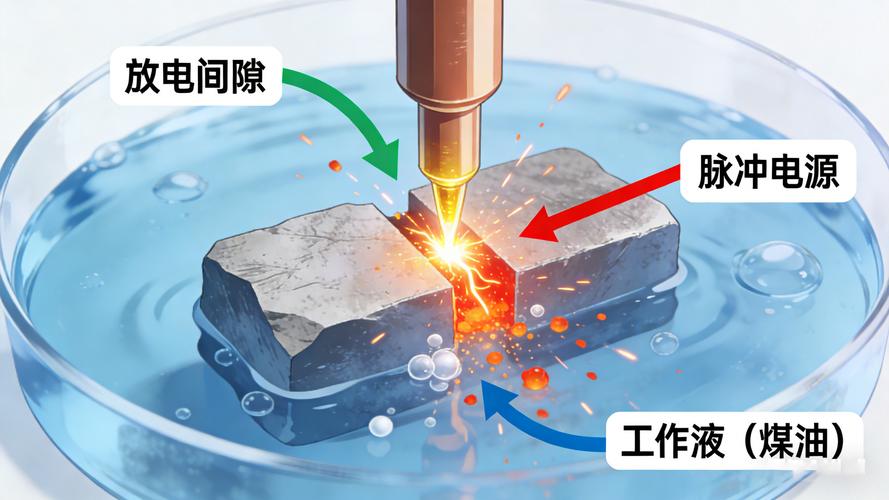
现在车间里最常踩的3个EDM实操坑
我这几年跑了不下200家制造车间,发现大家在EDM操作上的坑真的高度相似,基本就那三个: – ❌ 电极材料随便凑。很多车间仓库里全是紫铜,不管打什么材料的工件都拿紫铜公上,结果打硬质合金的时候,电极损耗快到你哭——打10mm的深度,公头自己就损耗掉0.2mm,最后打出来的型腔尺寸根本不准。现在行业里打钨钢、硬质合金,基本都用石墨公或者铜钨合金公,尤其是镜面加工的活,石墨电极的损耗能压到1%以内,排屑性还比紫铜好太多,毕竟谁也不想打一半发现电极烧没了,对吧? – ❌ 工作液长期不换。很多车间的EDM油两年都不换,里面混的金属碎屑多到放电的时候经常拉弧,把工件表面烧出大坑。上次见个厂的EDM油浑得像老抽,加工出来的工件表面粗糙度比设计要求差了两个Ra等级,最后整批模具都被客户打回来返工。 – ❌ 只顾着开粗效率,不抬刀排屑。比如加工深窄槽的时候,抬刀高度只设了0.5mm,结果槽里的碎屑排不出来,放电不稳定,越打电极偏得越多,最后槽的位置歪了0.3mm,直接废件。
别吹“黑科技”:EDM现在的真实应用场景边界
这几年很多厂商把EDM吹得神乎其神,什么微米级精度、镜面加工、零损耗,听着像未来科技,其实真到了车间里,它的适用边界非常清楚。 比如现在新能源汽车的电机铁芯冲片模,上面的窄槽宽度只有0.2mm,慢走丝的0.1mm的丝都穿不过去,只能靠EDM用细的黄铜公打,这种活你找别的工艺,根本做不了;再比如军工领域的高温合金叶片气膜孔,用激光打出来的孔重铸层太厚,后续要花大量时间打磨,EDM打出来的孔重铸层能压到2微米以内,还能做带锥度的孔,完全符合航空发动机的使用要求。 ❗ 但它真的不是万能的。比如你要做Ra0.05的超镜面,哪怕是最顶级的镜面EDM电源,加工出来的效果也不如慢走丝切完再人工抛光的好;再比如加工大面积的平面型腔,EDM的效率连数控铣的三分之一都不到,非要拿EDM干粗铣的活,纯纯是浪费电费。 我之前见个做新能源模具的老板,花六十多万买了台顶级的EDM设备,专门用来打冲片模上的0.2mm窄槽——说真的,这钱花得值,因为你根本找不到别的方法能在硬质合金上打出这么窄、这么直的槽,模具寿命还能撑住几十万次冲压。不过话说回来,要是他拿这设备去打普通塑料模的粗加工,那纯纯是脑子转不过弯,普通几万块的EDM机干这活,效率一点都不比顶级的差。 上周再去长安那个张工的厂里,他已经把之前那台老EDM的工作液全换了,参数也重新调了,现在打钨钢镶件的白层厚度能控制在0.5微米以内,抛光之后的镜面Ra能到0.1,不用再像之前那样对着废件骂街了。其实哪有什么复杂的黑科技啊,无非是把最基本的放电原理、排屑逻辑、电极匹配搞明白,别图省事乱凑参数而已。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM)不是万能解:从模具车间一线踩坑总结的实操真相 https://www.dachanpin.com/a/tg/71697.html