说到钣金加工,你以为就是切一切、折一折、焊一焊?啧,真这么简单,市面上那些活儿就不会有高下之分了。精度控制——这才是见真章的地方。上周去一个客户车间,看着刚下线的机箱,面板间隙能塞进一枚硬币!老板当场脸都绿了。说实话,这种事情我见过太多了。
激光切割——快是快了,但割缝你管住了吗?
激光切割现在几乎成了钣金加工的首道工序,效率高,切面质量也不错。可是!很多人忽略了割缝补偿。别小看那个零点几毫米的缝隙,板材厚一点、材质硬一点,割缝宽窄就变了。有一次我们给客户做304不锈钢的零件,1.5mm厚,按默认补偿值切出来,全偏小……后来一查,喷嘴磨损了,聚焦也偏了。❗教训:激光切割的割缝补偿必须根据板材材质、厚度和机器状态动态调整。用氮气还是氧气?功率多少?焦点在哪?这些参数不匹配,精度瞬间崩盘。
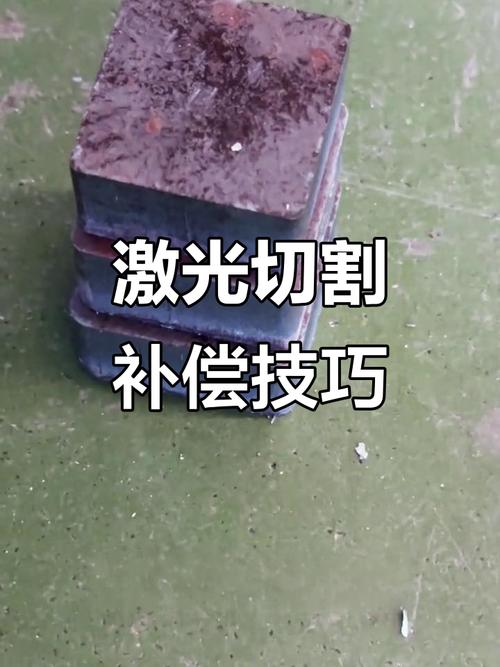
另外,切割路径的优化也影响精度。明明可以一刀切完,非得分好几段,热变形积累起来,板材内应力释放,切完的零件翘曲得像薯片。💡所以,排样软件里的“共边切割”和“微连接”得用好了,减少热影响区,尤其对于薄板。
折弯——角度差一度,装配就打架
数控折弯机,听着很智能对吧?输入角度、长度,它就给你折出来。但实际呢?回弹这个顽皮鬼,永远和你作对。不锈钢、铜、铝,回弹量不同;板材的轧制方向也有影响。我记得有回在佛山,一个工程师反复调参数,就是折不出90度,最后发现——模具用错了!下模开口太大,板材根本没受到足够挤压。他懊恼得直拍大腿。“早该换窄口模的!”他说。
问:折弯时怎么预测回弹量?有没有可靠方法?
答:纯粹靠经验当然不稳,现在很多折弯机带“回弹补偿数据库”,做过几次试用就能自动修正。但千万别全信机器!试折几块废料,实测角度,用角度尺卡一下,再微调。材料批次不同,性能都有波动。我建议每个批次先试折,记录参数。另外,压底折弯(打到底)比间隙折弯回弹小,精度更高,但模具要够结实。
问:多道折弯的零件,折弯顺序有什么讲究?
答:这个太关键了!顺序错了,后道干涉,折不下去,或者尺寸全跑偏。一般原则是先折短边,后折长边;先折外部,再折内部。但遇到复杂件,最好的办法是用3D折弯模拟软件,比如Radan或者Bysoft,模拟一下干涉和序列。别看花里胡哨,实实在在省料省时间。💪
焊接变形——看不见的内应力才是大坑
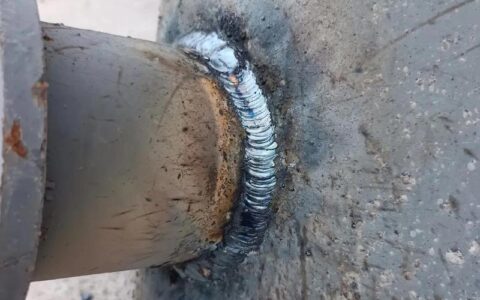
焊完的箱体,为什么组不起来?对角线误差超标,螺丝孔对不上——都是变形的锅。热输入不均匀,冷却收缩,板材就像被无形的手拧了一把。特别是长焊缝,变形量能达几个毫米。我试过用分中跳焊的方法,还不错:从中间往两端,隔一段焊一段,让热量分散。再配合反变形法——焊前先把工件往反方向撇一点,焊后回正。原理简单,操作却要手感。
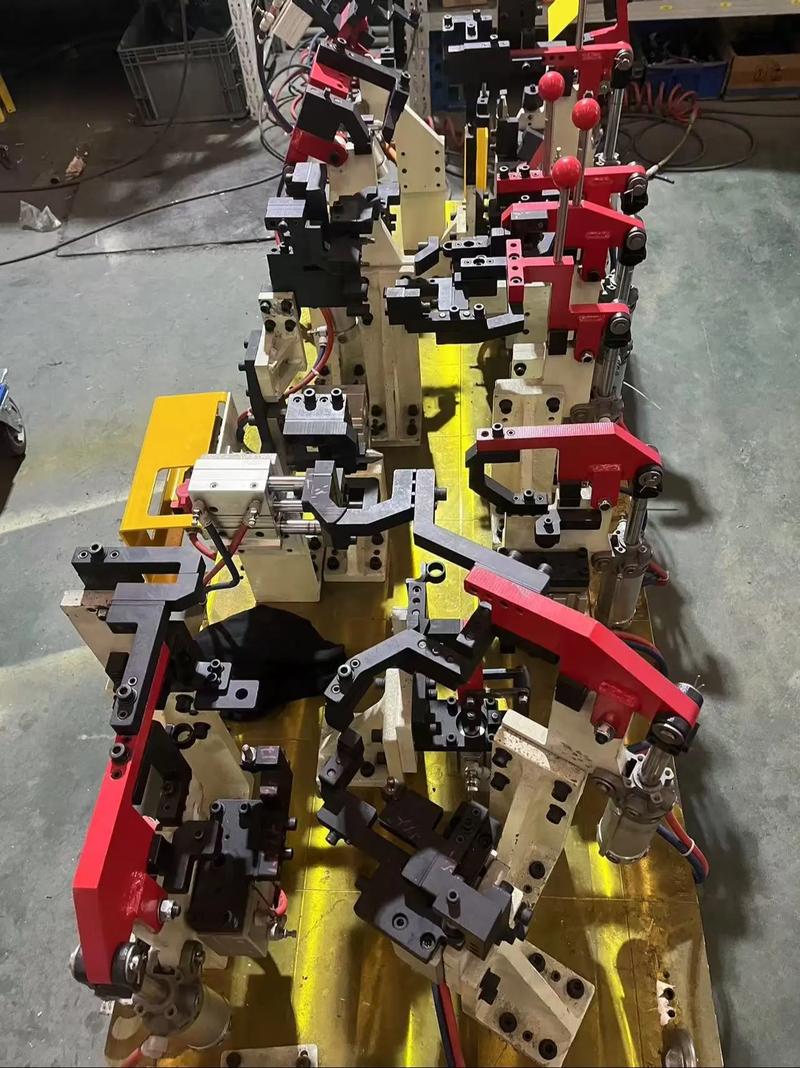
对了,现在有些高端工厂用搅拌摩擦焊做铝合金钣金,变形小得惊人。但设备贵啊……一般件还是老老实实控制焊接参数吧。
QA:几个实际困惑
问:我们的钣金零件总是批量精度不一致,怎么稳定?
答:从头到尾排查啊!材料是不是同一卷?激光切割机早上和下午的精度可能不同,因为机器热机了。折弯机模具磨损了没?还有定位基准。我们之前用过“预冲定位孔”的方法,在板材上先冲几个高精度孔,后面工序都以它们为基准,一致性明显提升。关键是养成记录习惯,每批次抽检,用SPC监控。
问:做钣金机箱,客户总嫌表面划伤多,怎么办?
答:这个啊,多半是搬运和堆放惹的祸。机箱板材薄,擦一下就一道印。我们后来全改用真空吸盘上下料,工序间用软质隔离垫。还有,模具表面得勤擦,别带着铁屑就干活。💢划伤这东西,一旦有了,喷涂都盖不住。
人也关键——老师傅的手感vs数字化
现在都在提工业4.0,钣金加工也在搞MES系统、自动分料、机器人折弯。但我发现,很多精度问题恰恰出在人与机器的衔接上。比如,自动编程生成的折弯程序,没考虑模具的实际磨损,结果老师傅手工一调就好。这背后是经验。可惜,老师傅快退休了……得赶紧把这“手感”数据化。有些厂开始用工艺参数采集系统,绑定RFID,把每批活的参数记录下来,算法优化。挺好,但别完全抛弃人的判断。
最后聊个趋势:一体化钣金。现在电动汽车的电池托盘,用大片铝板冲压+激光焊接,取代几十个小件拼接。精度要求变态高,因为直接影响电池安全。这对钣金加工行业提出新挑战:检测要上三维扫描,定位要用柔性夹检具。你看,精度控制越来越像系统工程了。
好了,说太多口干。总之,钣金加工的精度,藏在每一道工序的细节里,也刻在操作者的专注度上。别等客户退货了才想起这些。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工精度那些事儿:别让细节毁了你的工件 https://www.dachanpin.com/a/tg/58480.html