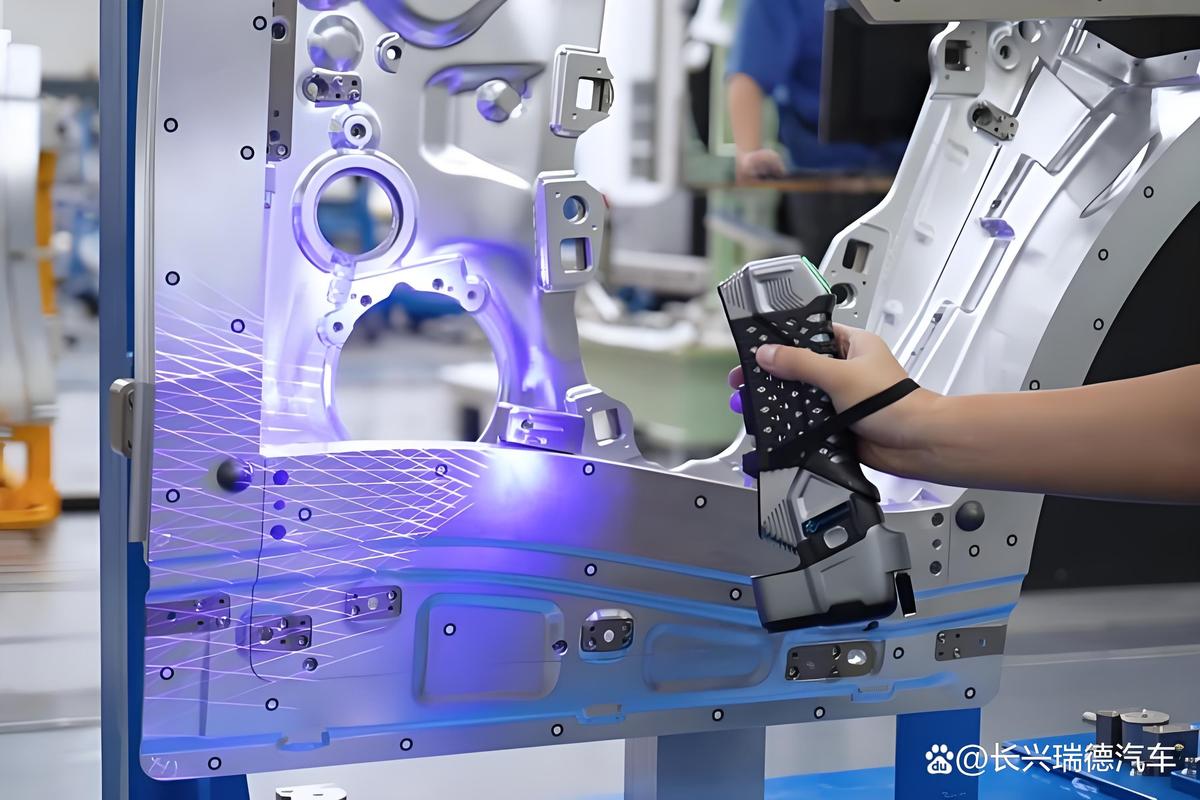
快速成型的“身份误区”:不是只有打样,是中小批量的核心解法
很多人对快速成型的认知还停留在上世纪80年代的SLA工艺——打个透明塑料的外观样件,给客户看个样子就扔。但2024年的快速成型,早就不是那个样子了。现在的快速成型覆盖了金属、陶瓷、高性能聚合物等几十种材料,从打样验证到1-500件的中小批量生产,甚至是单件定制的医疗植入物,都能搞定。✅ 举个最直观的例子:传统机加工做一个带内部流道的模具镶件,要拆成好几块铣削,再焊接起来,容易漏液,公差还难控制。用快速成型一体成型,内部流道随形设计,没有拼接缝,强度还更高。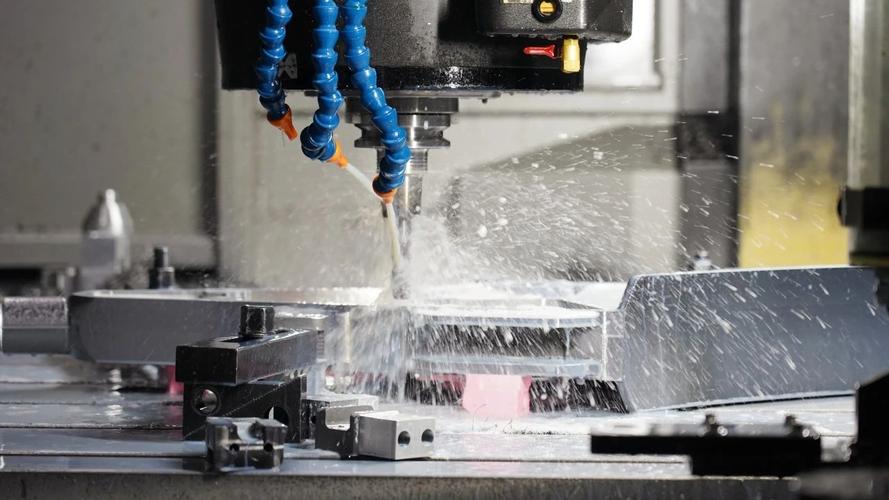
问:我之前用快速成型打的样件,公差最多只能到±0.1mm,能不能直接用来做量产的工装夹具?
答:分工艺。如果是用SLS(选择性激光烧结)打尼龙加玻纤的样件,现在最新的工业级设备公差能稳定在±0.05mm,完全可以直接当快换夹具用——我上个月帮东莞一家3C代工厂算过,传统机加工一套快换夹具要7天,成本1200块,用快速成型打30%玻纤含量的尼龙件,12小时出件,成本180,公差完全满足PCB板测试的定位要求。唯一要注意的是,别选玻纤含量低于20%的,不然过回流焊的时候耐温不够,直接变形。
别踩坑:2024年快速成型选型的3个“隐形门槛”
我见过太多工厂主,被销售的低价忽悠,买了一堆中看不中用的设备,放在车间吃灰。这3个门槛,没人会主动告诉你:1. 不是所有“快速成型”都能过工业可靠性测试
很多销售吹的“金属快速成型”,其实是用FDM打金属填充塑料,然后脱胶烧结的,致密度最多92%,根本不能用在承力件上。要选就选SLM(选择性激光熔融)或者EBM(电子束熔融)的设备,致密度≥99.5%,能过UT探伤的,才敢用在汽车、航空的承力结构上。
2. 后处理成本才是大头
很多人算快速成型的成本,只算打印时间和材料钱,忘了热等静压、喷砂、CNC精加工这些后处理工序。有时候后处理的成本是打印本身的2倍——举个例子,打一个航空用的钛合金支架,打印费800块,热等静压+精加工到尺寸要1600,别被那种“单件只要500块”的低价报价坑了,后期加的钱能吓你一跳。
3. 公差不是越严越好
要匹配你的实际需求,比如做汽车外观件的快速成型验证,公差±0.2mm完全够,非要选±0.02mm的高精度设备,成本直接翻3倍,纯纯浪费。

问:现在很多人说快速成型会取代传统机加工,真的假的?
答:想什么呢?至少未来10年不可能。快速成型的优势是复杂结构、中小批量、定制化,传统机加工的优势是大批量、高精度、低成本——比如你要做10万件的铝合金外壳,用CNC或者压铸,单件成本5块,用快速成型打,单件成本至少50,谁会用?但如果你要做10件带内部随形流道的模具镶件,快速成型2天出件,机加工要15天,成本还差不多,这时候快速成型就赢了。说白了,不是取代,是补位。
快速成型的最新落地场景:不是只有汽车和航空
很多人觉得快速成型只有汽车、航空这种高大上的行业能用,其实2024年已经渗透到很多细分领域了:💡 医疗领域:定制化骨科植入物,比如髋臼杯,用快速成型打钛合金的多孔结构,能让骨头直接长进去,比传统的实心植入物排异反应少70%,现在国内很多三甲医院已经在用了。
💡 新能源领域:定制化电池冷却板,用快速成型打内部的微流道,比传统铣削的冷却效率高30%,现在宁德时代的某款定制储能电池已经在测试这个方案。
💡 注塑模具领域:随形冷却水道的模具镶件,用快速成型一体成型,注塑周期能缩短20%,这个是现在珠三角很多注塑厂都在试的降本方案。
说实话,我见过太多工厂主,花大价钱买了快速成型设备,结果只用来打个手板,放在样品室当摆设,真的可惜。不过话说回来,快速成型也不是万能的,别听销售吹得天花乱坠,先算清楚你的批量、公差、后处理成本,再决定要不要上。对吧? 别把好东西用浪费了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速成型:别再只当打样工具,2024工业生产的落地真相 https://www.dachanpin.com/a/tg/71679.html