别拿通用工装当“万能膏药”
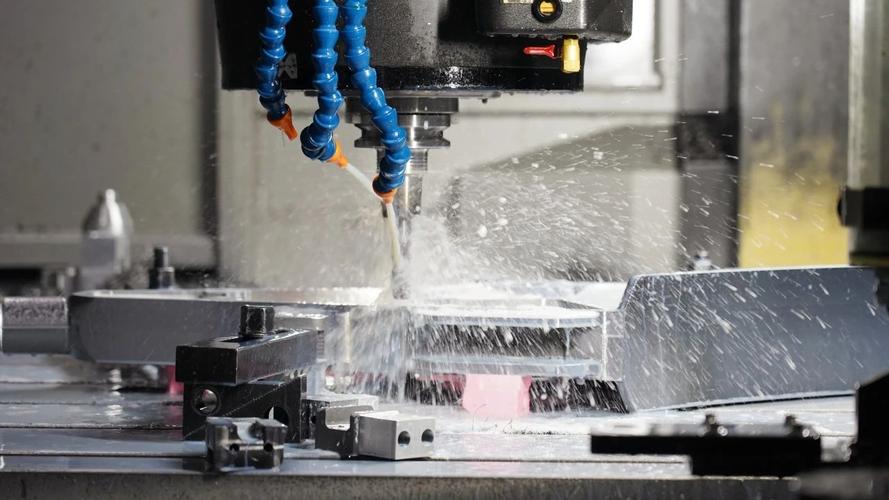
很多人对工装的认知还停留在“能把工件夹住就行”。 上次去东莞长安的一家新能源电池配件厂,他们加工薄壁的铝合金电池壳体,图省事直接用车间里常备的平口钳当夹紧件,夹紧力刚打到位,0.8mm厚的侧壁直接被夹得往内凹了0.1mm,等铣完平面松开夹紧,整个壳体的平面度差了0.12mm,整批1200件全返厂敲了半个月,耽误的交付罚款就交了三万多。 通用工装当然能用,但它的设计初衷是适配通用尺寸的工件,根本没考虑过特殊结构件的夹紧变形、定位偏差问题。当你的加工批量上来了、精度要求卡严了,那些藏在细节里的累计误差,迟早会变成压垮良率的最后一根稻草。
夹具上的“小细节”,才是压垮良率的最后一根稻草
很多人做新工装的时候,盯着定位精度算来算去,偏偏漏掉了最影响实际生产效率的两个细节:排屑、防错。 之前在深圳宝安的一家3C配件厂,他们做手机中框的CNC加工,工装设计的时候把排屑槽开得太浅,加工下来的铝屑直接卡在定位面和工件的缝隙里,每次清屑都要停机十分钟,一天下来光清屑就少做了八十多件,良率还掉了3个点。 更离谱的,见过中山一个五金厂的夹具,两个定位销做的一模一样,工人装件的时候正反都能塞进去,等整批件加工完下了机床,才发现有一半的件方向装反了,直接全废。 你说这冤不冤?几十万的五轴机床买回来了,最后栽在个连防错槽都没开的破夹具上! 💡 现在行业里新做的工装,基本都会加防错结构——故意把其中一个定位销偏个2mm,装反了根本塞不进去,从根源上避免工人装反的低级失误。
别迷信“越贵越好”,适合自己的才是真的省
现在很多工厂一提工装升级,第一反应就是买进口的、带零点定位的液压夹具,觉得越贵越先进。 真的没必要。 我见过最离谱的一个厂,做普通的建筑五金支架,公差要求0.1mm,非要买十几万的进口零点定位夹具,说要对标行业先进水平,结果夹具到了车间,工人嫌换型的时候接气管太麻烦,直接把快换接头拆了,当普通的铸铁夹具用,十几万的钱全打了水漂。 当然,该花的钱也不能省。要是你做的是航空发动机叶片、医疗植入件,公差要求0.005mm以内,那高精度的液压夹具、气动定位机构该上还是得上,不能在关键环节瞎省。 不过话说回来,现在新能源行业的产品迭代太快了,原来的传统固定式工装,可能产品改个尺寸,整套夹具就废了,所以最近两年模块化工装的普及速度特别快——把定位块、夹紧块、基座做成标准模块,换产品的时候不用整套重新加工,只要换几个定位块就行,比传统定制夹具省30%的成本,换型时间从原来的2小时降到15分钟,真不是什么行业噱头,是实打实能降本的东西。 你算啊,原来换一次型要耽误两个小时的产能,现在15分钟搞定,一个月换20次型,就能多出来30个小时的加工时间,对吧,这账谁算都明白。 工装夹具从来不是生产线上的配角。 它是你算成本、算良率、算效率的时候,最容易被忽略,但最能出效果的那个环节。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具踩坑10年:从废件堆里摸出来的降本真相 https://www.dachanpin.com/a/tg/71680.html