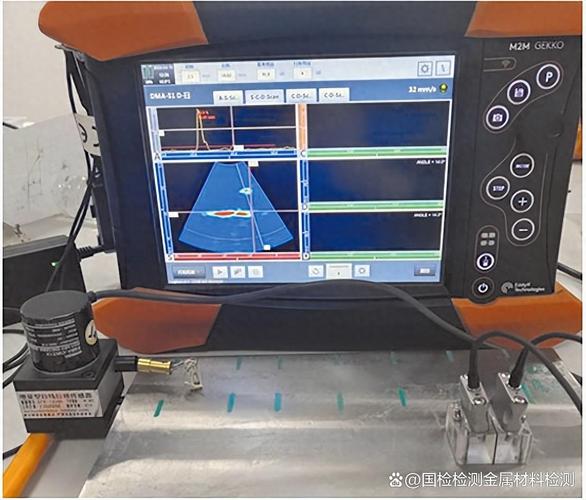
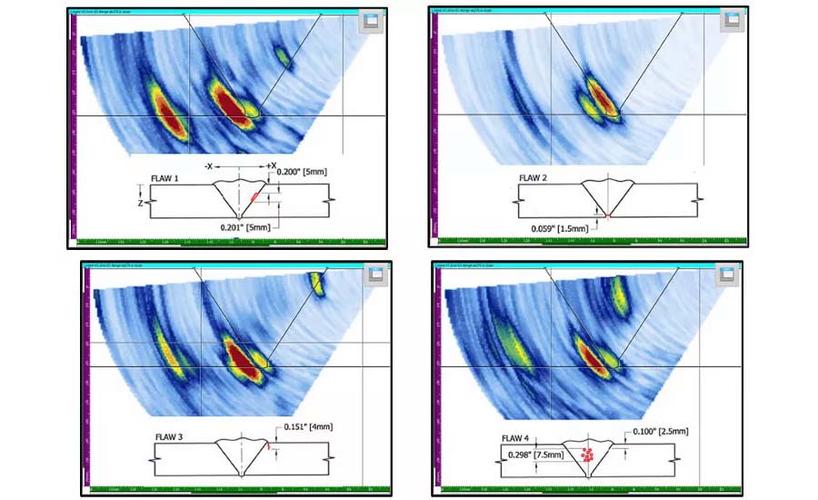
上周在江苏某新能源车企的焊装车间蹲了三天,亲眼见一个干了12年的老探伤工,拿着超声相控阵设备对着一块刚焊完的铝合金底板扫了17秒,就精准定位到了藏在熔合区2mm深的
——搁十年前,这事儿得靠他拿小锤敲半小时,再用渗透剂刷三遍,还不一定能找着。
真的。很多人对无损检测(NDT)的认知还停留在“成品出厂前挑毛病”的阶段,觉得这就是个花钱买合规的流程,完全没意识到它已经成了现在高端制造环节里,控制质量成本的核心抓手。
以前的NDT,确实大多是被动的:原材料进库的时候扫一下,成品焊完了查一下,出厂前过一遍,整个流程都是“等缺陷出来了再找”。但现在不一样了。
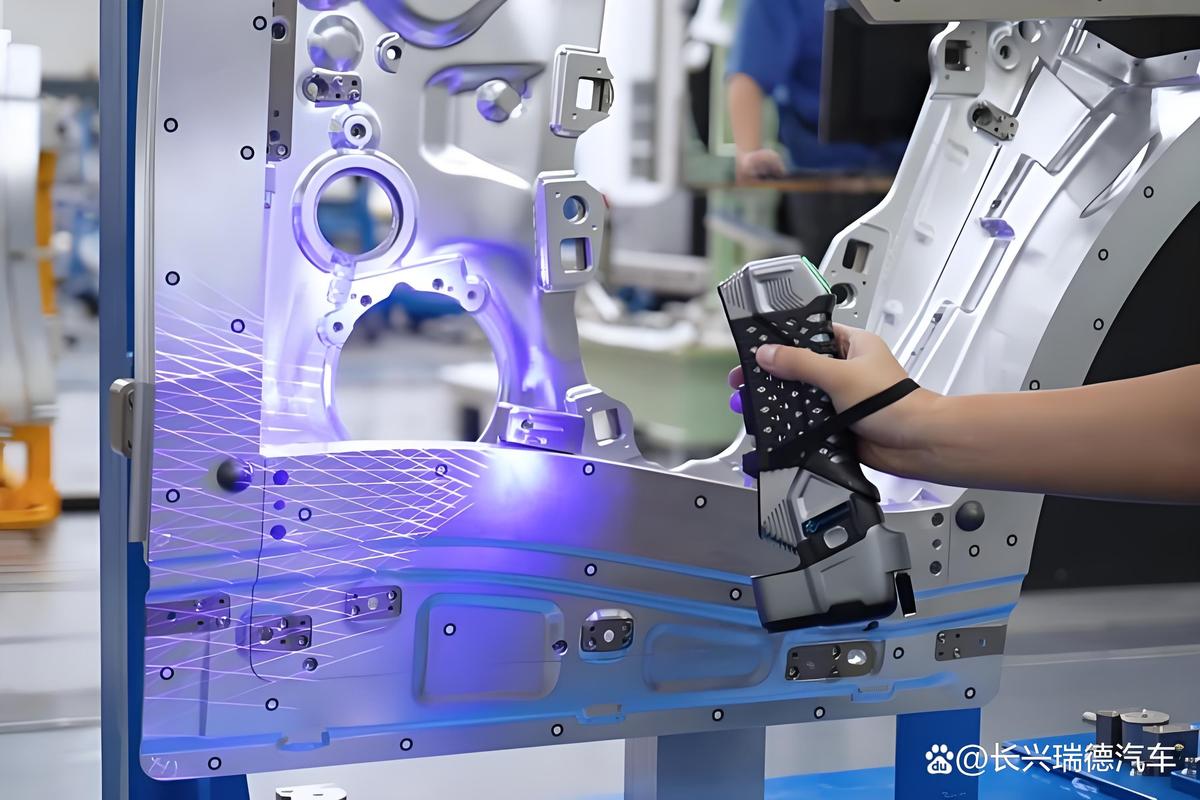
从动力电池的极片涂层测厚,到风电叶片的主梁复合材料内部孔隙率检测,再到航空发动机涡轮叶片的高温蠕变损伤监测,NDT已经嵌入到了制造流程的每一个环节——甚至在焊接的过程中,实时监测熔池的温度变化,一旦发现熔合不足的信号,系统直接联动焊机调整参数,根本等不到缺陷形成。
问:我们厂现在还是只在成品出厂前做一次渗透检测,到底能漏多少风险?
答:给你算个实账——去年某动力电池结构件厂商的召回事件,根源就是出厂前的渗透检测只扫了焊缝表面,藏在铝型材挤压层1.5mm下的微裂纹在3个月的振动测试里扩展成了贯穿性裂纹,最后整批12万套模组的召回成本超过2.3亿。这种缺陷,靠事后的表面检测根本兜不住。
说实话,我见过太多中小厂为了省检测成本,把NDT的环节压到最少,最后出了问题才反应过来:那点省下来的检测费,连一次召回的零头都不够。
我跑了快200家制造企业的检测现场,见过的离谱错误真的能装一箩筐。
✅ 先讲第一个最常见的坑:拿碳钢的检测参数直接套在有色金属、不锈钢工件上。
碳钢的声速、衰减系数和铝合金、奥氏体不锈钢差了快30%,很多厂图省事,连探头都不换,直接把原来的参数输到设备里扫。结果就是:铝合金工件上的真缺陷被杂波盖住,不锈钢焊缝里的小夹渣被当成正常的材料衍射信号放过。我之前碰到过一个压力容器厂,检测人员拿着碳钢的UT探头去测奥氏体不锈钢的焊缝,扫了俩小时啥缺陷都没报,结果水压试验的时候焊缝直接崩了,赔了客户一百多万。
❗ 第二个坑:把射线检测(RT)的底片当“最终判决”。
很多人觉得RT的底片拍出来啥就是啥,完全不结合其他检测手段交叉验证。比如薄工件上直径小于1mm的气孔,在底片上可能和材料本身的晶界衍射斑纹混在一起,要是检测人员没有经验,直接判定合格,最后在高压、振动的服役环境下,这个小气孔就是疲劳裂纹的起点。
💡 第三个坑:觉得涡流检测(ECT)只能测工件表面的缺陷。
老教材里确实写着ECT的检测深度有限,但现在的高频脉冲涡流设备,已经能精准测到钛合金构件表面下3mm的隐藏裂纹——很多航空制造的厂还停留在十年前的认知里,遇到深层的缺陷就只能靠破坏性取样验证,既费时间又费成本。
问:预算有限的中小制造企业,想上NDT能力,第一步到底该投什么?
答:别上来就买几十万的相控阵设备。先把检测人员的能力提上去——我见过太多厂花大价钱买了顶级设备,结果检测人员连探头的校准时间都记错,扫出来的图根本没法用。第一步先拿现有的常规设备,把每类工件的检测工艺卡做细,比如焊接件的扫查速度、耦合剂的温度要求、缺陷的判定阈值,先把基础的流程卡死,再根据产能需求逐步升级设备。给个参考:年产值5000万以下的零部件厂,先把渗透、磁粉、常规超声这三类基础检测的流程跑顺,投入不到现有设备价值的10%,就能把
说句掏心窝子的,我之前一直觉得AI进NDT领域是个噱头——直到上个月在宁波某风电叶片制造厂看到真实的应用。
他们把所有的超声扫查数据都同步到云端的AI判伤系统里,以前一个老探伤工一天最多扫3支叶片的主梁,对着几十张B扫图逐帧找缺陷,盯到眼睛发花。现在配合AI辅助,系统会自动标记出未熔合、气孔、夹渣的位置,还能自动生成符合标准的检测报告,老探伤工只需要对AI标记的可疑位置做复核就行,一天能扫9支叶片,判伤的一致性比人眼高了40%——毕竟人盯屏幕盯三个小时就开始走神,AI不会。
不过话说回来,也不是说上了AI就万事大吉。那些在实验室里被验证过无数次的检测工艺参数,如果没有结合现场的实际工况——比如车间的温度波动、耦合剂的粘度变化、工件表面的锈蚀程度——直接套在生产线上,最后得到的检测结果大概率是错的。
别信那些卖设备的吹得天花乱坠。
NDT的核心从来不是设备有多先进,而是你能不能真的把检测的要求落到每一个操作细节里。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:无损检测(NDT):别再把它当焊缝‘找茬’工具了——2024年制造业现场的真实落地逻辑 https://www.dachanpin.com/a/tg/71677.html